
Phôi cho gia công tiện
Nhôm tròn đặc 6061-T6
Đường kính danh nghĩa chưa đủ để đặt phôi. Từ bản vẽ chi tiết, kiểm tra lượng dư, chiều dài cắt và hao hụt của nhôm tròn đặc 6061-T6. Gửi bản vẽ, dung sai và số lượng cho Aluminum Profile Works để xem xét khả năng cung cấp và báo giá.
Kiểm tra trạng thái và công nghệ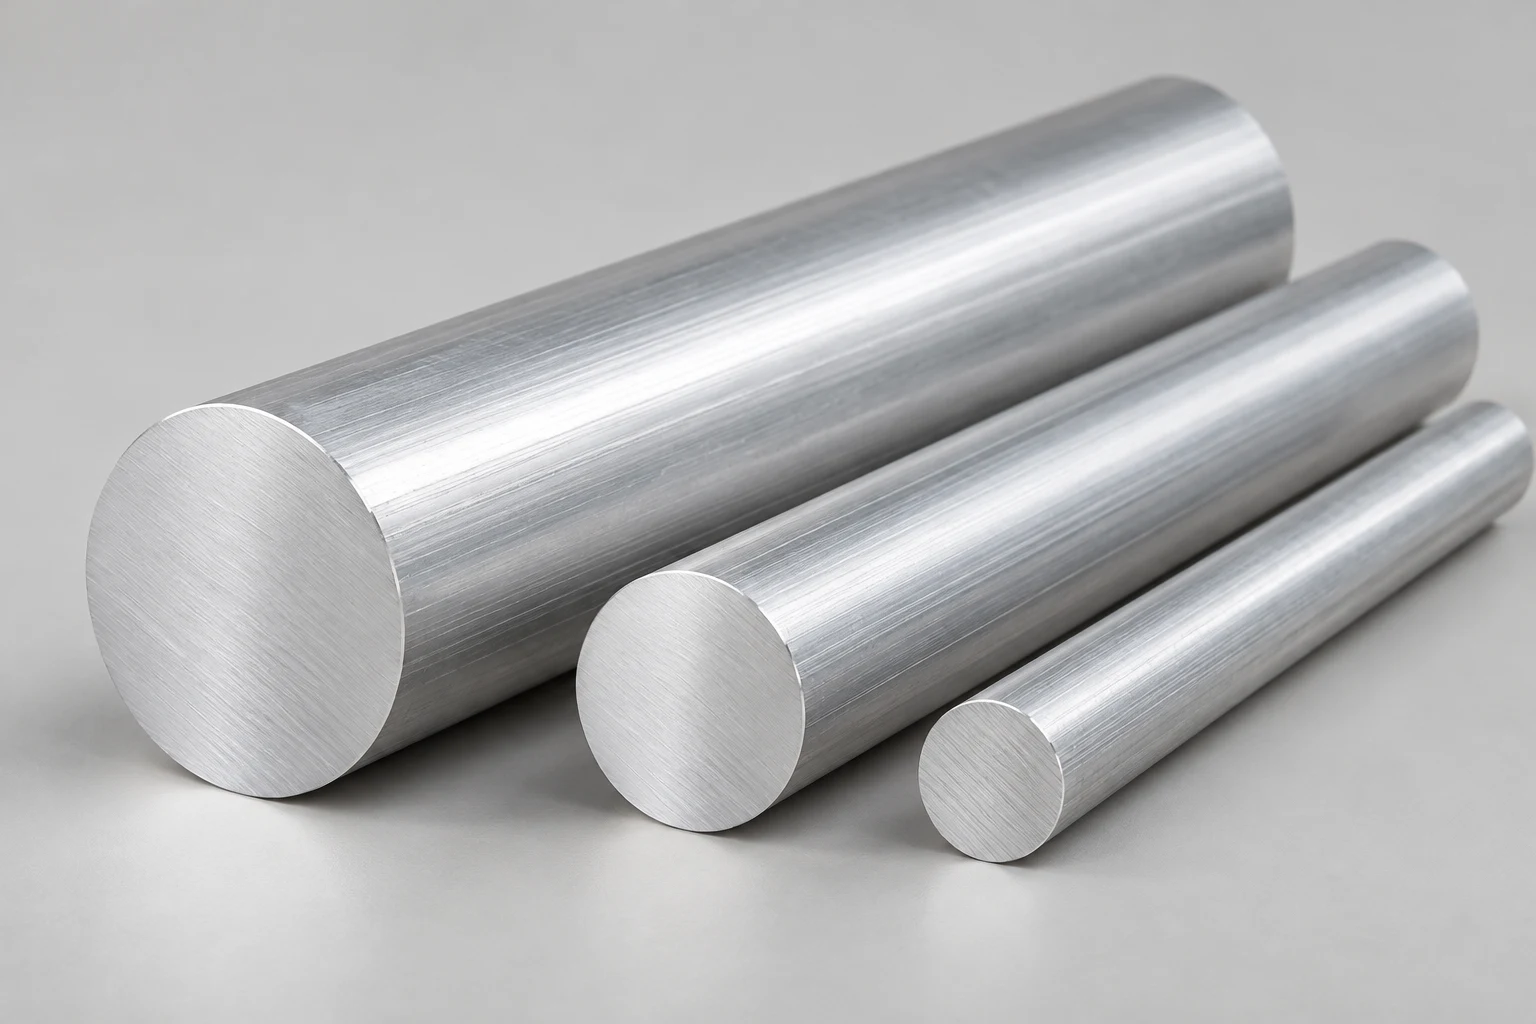
Vật liệu hình trụ với tiết diện đặc.
Chọn phôi theo yêu cầu chi tiết
6061-T6 dạng đặc là vật liệu đầu vào cho chi tiết máy và giao thông. Đánh giá theo bản vẽ, môi trường và hồ sơ kiểm tra. [1]
Trạng thái T6
Nhiệt luyện dung dịch rồi hóa già nhân tạo; không bảo đảm cùng độ bền cho mọi đường kính và quy trình. [1]
Kiểm soát phoi
Tiện và khoan có thể tạo phoi dài; cần chọn dao và cách bẻ phoi. [1]
Bề mặt phải được yêu cầu
Khả năng chống ăn mòn khí quyển và anốt hóa không đồng nghĩa đã bao gồm xử lý bề mặt. [1]
Thông tin nhôm 6061-T6
- Danh mục
- Nhôm thanh tròn đặc
- Dòng sản phẩm
- Nhôm cây tròn đặc 6061-T6
- Tiết diện
- Tiết diện đặc; xác nhận đường kính, dung sai và chiều dài
- Hợp kim
- 6061
- Trạng thái
- T6
- Yêu cầu cung cấp
- Thống nhất dạng sản phẩm và tiêu chuẩn khi hỏi giá
Đường kính tham khảo và khối lượng mét dài
Chọn từ mục nhà cung cấp ghi rõ T6, phục vụ hỏi giá. Không phải bảng tồn kho APW hay dải cung cấp liên tục. Xác nhận công nghệ, dung sai và nguồn hàng. [2]
| Đường kính tham khảo [2] | Đường kính (mm) | Quy đổi (in) | Khối lượng lý thuyết (kg/m) |
|---|---|---|---|
| 16 mm | 16 | 0.6299 | 0.543 |
| 20 mm | 20 | 0.7874 | 0.848 |
| 25 mm | 25 | 0.9843 | 1.325 |
| 30 mm | 30 | 1.1811 | 1.909 |
| 32 mm | 32 | 1.2598 | 2.171 |
| 38 mm | 38 | 1.4961 | 3.062 |
| 40 mm | 40 | 1.5748 | 3.393 |
| 50 mm | 50 | 1.9685 | 5.301 |
| 60 mm | 60 | 2.3622 | 7.634 |
| 70 mm | 70 | 2.7559 | 10.391 |
| 75 mm | 75 | 2.9528 | 11.928 |
| 100 mm | 100 | 3.9370 | 21.206 |
1 in = 25.4 mm; 25 mm không phải 1 inch. Khối lượng tiết diện đặc dùng mật độ danh nghĩa 2700 kg/m³, làm tròn 0.001 kg/m, chưa gồm sai lệch kích thước, xử lý và bao bì. [2]
Tính lượng dư từ kích thước giới hạn
Giả định chi tiết 24.00 ± 0.05 mm, phôi 25.00 ± 0.10 mm.
- Phôi nhỏ nhất: 24.90 mm
- Chi tiết lớn nhất: 24.05 mm
- Lượng dư hướng kính: 0.425 mm
Giới hạn chi tiết
Đường kính lớn nhất 24.05 mm.
Giới hạn phôi
Đường kính nhỏ nhất 24.90 mm.
Lượng dư hướng kính
(24.90 − 24.05) ÷ 2 = 0.425 mm khi đồng tâm; phải đánh giá đủ lượng dư trong quy trình.
So sánh vật liệu
Cùng chiều dài và mật độ: 30² ÷ 25² = 1.44. Ø30 mm nặng lý thuyết hơn 44% so với Ø25 mm, không phải chênh lệch giá.
Dung sai chỉ là giả định. Độ tròn, độ thẳng, bóc bề mặt và lệch tâm gá đặt ảnh hưởng lượng dư thực tế.
Từ chiều dài tinh đến lượng cần mua
Ví dụ lấy 20 phôi 500 mm từ hai thanh giả định 6000 mm; phải tính mạch cưa và cắt sửa đầu.
- L: chiều dài giả định 6000 mm mỗi thanh.
- E: sửa đầu 20 mm mỗi thanh, gồm mạch cưa sửa đầu.
- B: phôi 500 mm, 20 chiếc; kiểm tra lượng dư tiện mặt và gá.
- K: 3 mm mỗi lần tách phôi, gồm phôi cần lấy cuối cùng.
Số phôi tối đa = floor((L − E) ÷ (B + K)) = floor((6000 − 20) ÷ (500 + 3)) = 11 floor làm tròn xuống số phôi nguyên.
| Thanh gốc | Số phôi | Chiều dài phôi (mm) | Mạch cưa (mm) | Sửa đầu (mm) | Phần dư (mm) |
|---|---|---|---|---|---|
| Thanh thứ nhất | 11 | 5,500 | 33 | 20 | 447 |
| Thanh thứ hai | 9 | 4,500 | 27 | 20 | 1,453 |
| Tổng | 20 | 10,000 | 60 | 40 | 1,900 |
Mua 12000 mm để có 10000 mm phôi: hiệu suất 83.3%. Phần dư 1900 mm có thể dùng lại. Không cam kết tồn kho 6 m hay dịch vụ cắt.
Gửi danh sách cắtGhi công việc gia công vào yêu cầu mua
Xem xét tải, liên kết và môi trường của chi tiết.
| Công việc | Cần kiểm tra | Thông tin hỏi giá |
|---|---|---|
| Tiện vòng cách và đầu nối | Đường kính, lượng dư, chiều dài và gá. | Bản vẽ, dung sai, tiện mặt và danh sách cắt. |
| Cấp thanh tự động | Giới hạn đường kính, độ thẳng và đầu thanh. | Giới hạn bộ cấp hoặc collet, chiều dài và chuẩn bị đầu. |
| Bóc nhiều vật liệu | Trạng thái và ổn định; T6 không chứng minh đã khử ứng suất bằng kéo giãn. [1][5] | Hình học, thứ tự bóc và quy trình duyệt thay thế. |
| Chi tiết lộ bề mặt sẽ anốt hóa | Bề mặt đầu vào, thứ tự và độ đồng đều. [1] | Mặt quan trọng, mẫu thống nhất, xử lý cuối và đồng bộ lô. |
Dung sai của một loại thanh chính xác không áp dụng chung cho mọi thanh 6061-T6. [6]
Hình sản phẩm
Nhôm cây và phôi cắt
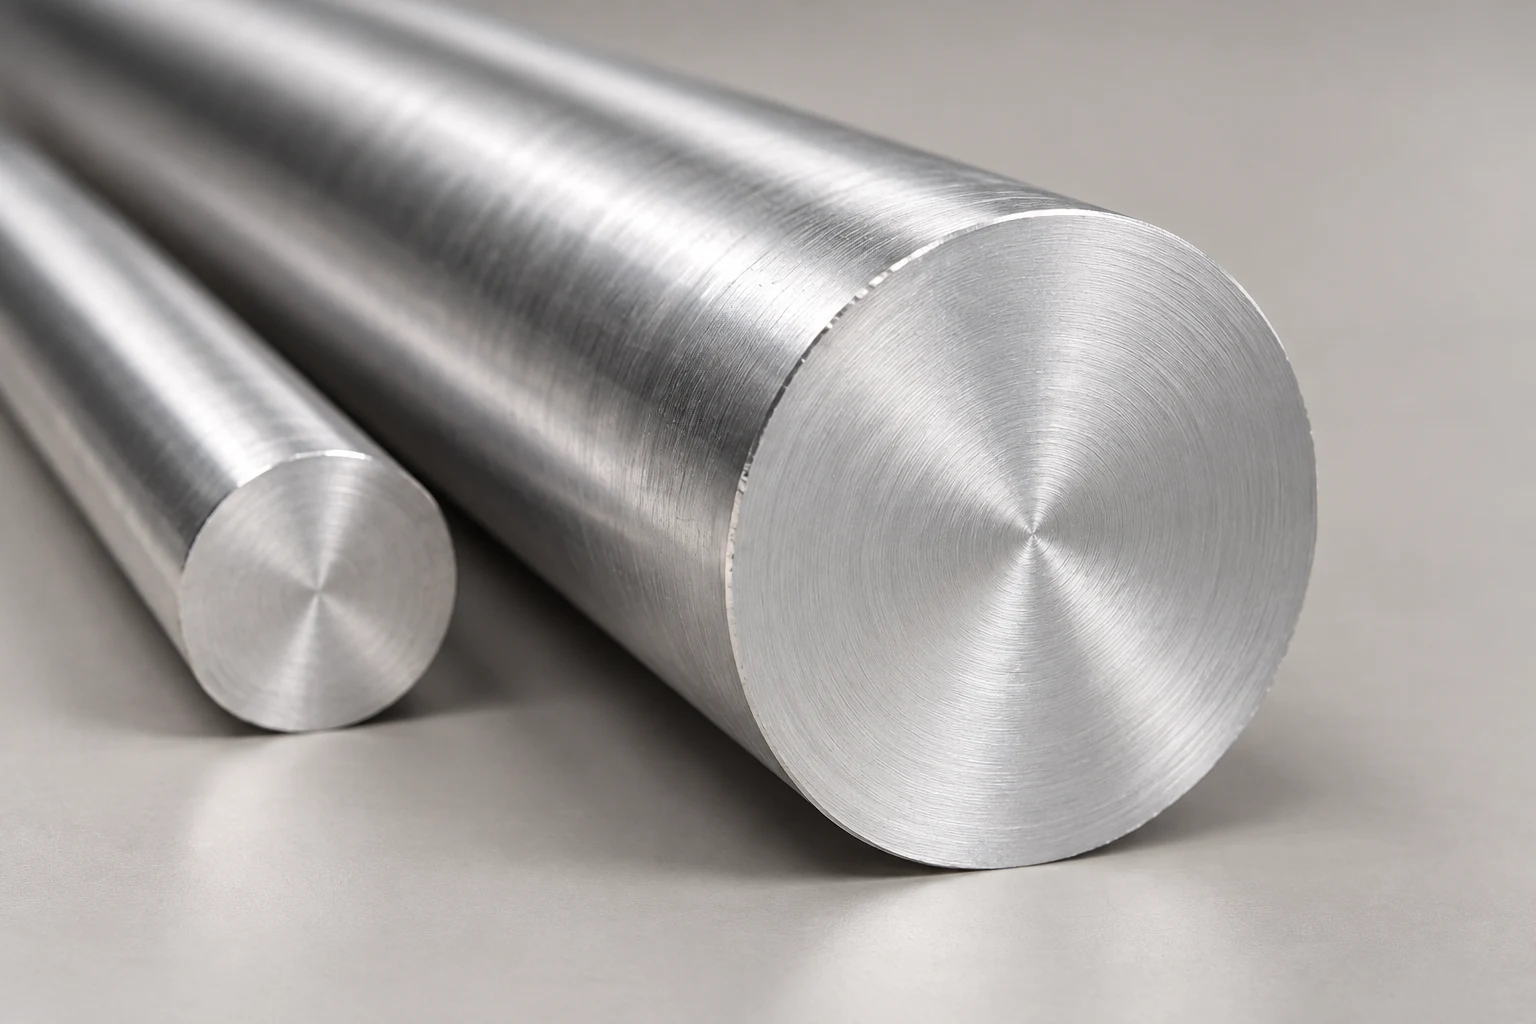
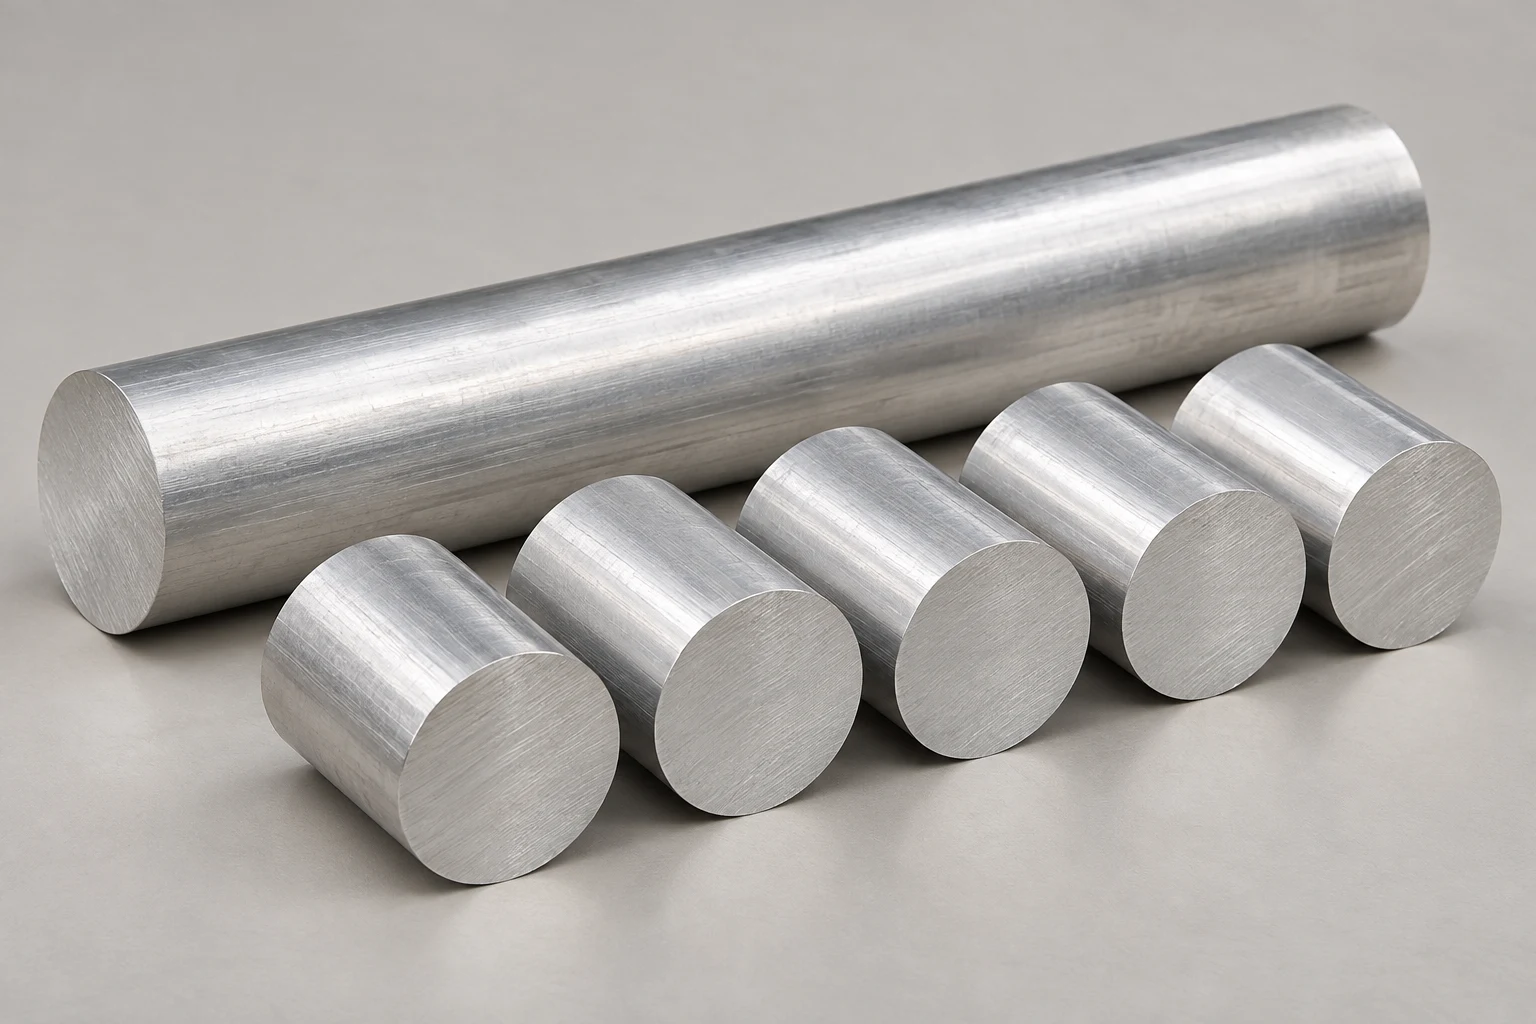
Nêu đường kính, chiều dài và bề mặt.
Tách khối lượng phôi khỏi khối lượng vận chuyển
Xác nhận khối lượng đóng gói riêng. [2]
Công thức
D tính bằng mm: kg/m = π/4 × D² × 0.0027; mật độ danh nghĩa 2700 kg/m³, không đo theo lô.
Ví dụ Ø25 mm
Khoảng 1.325 kg/m; 20 × 500 mm là 10 m, khoảng 13.254 kg khi chưa làm tròn sớm.
Cơ sở khác nhau
Kế hoạch phân biệt 10 m phôi và 12 m mua; phần dư, kích thước và bao bì thay đổi khối lượng giao.
Ước tính hình học, không phải khối lượng chứng nhận, tải cho phép hay bảo đảm cắt.
So sánh báo giá cùng điều kiện
Nêu trạng thái, công nghệ, đường kính, dung sai, chiều dài, số lượng, bề mặt, hồ sơ và nơi nhận của nhôm tròn đặc 6061-T6.
Xác nhận trạng thái và cách sản xuất
Tên hợp kim chưa xác định đầy đủ điều kiện giao.
T6, T651 và T6511
T651 và T6511 bao gồm khử ứng suất bằng kéo giãn; thay thế phải được duyệt theo bản vẽ. [1][5]
Ép đùn hoặc hoàn thiện nguội
ASTM B221 cho sản phẩm ép đùn; ASTM B211/B211M cho thanh và dây cán hoặc hoàn thiện nguội. Không coi dung sai giống nhau. [3][4]
Hàn và bề mặt
Hàn có thể giảm độ bền vùng hàn T6; anốt hóa phải được chỉ định riêng. [1]
Mẫu yêu cầu kỹ thuật
Thông số giả định liên kết chọn phôi và cắt.
- Vật liệu
- 6061-T6 đặc; công nghệ cần xác nhận.
- Đường kính
- Giả định phôi 25.00 ± 0.10 mm, chi tiết 24.00 ± 0.05 mm; đính kèm bản vẽ.
- Cắt
- 500 mm × 20 chiếc; thống nhất dung sai, đầu và lượng dư.
- Bổ sung
- Độ thẳng, bề mặt, truy xuất, bao bì và nơi nhận.
10 m phôi khoảng 13.254 kg lý thuyết; xác nhận cung cấp, hao hụt và khối lượng đóng gói.
Gửi yêu cầuThống nhất nghiệm thu trước khi mua
Liên kết đơn hàng với bản vẽ và kế hoạch kiểm tra.
Kích thước
Thống nhất đường kính, độ thẳng, chiều dài, đầu, cách đo và hư hại ảnh hưởng gia công.
Nhận dạng
Yêu cầu hồ sơ và nhận dạng lô; bảng dữ liệu công khai không chứng nhận hàng giao.
Nhận hàng
Kiểm tra bảo vệ, số lượng và chiều dài; duy trì nhãn qua lưu kho và gia công.
Nguồn tham khảo kỹ thuật
Thông tin nhà cung cấp khác không chứng minh tồn kho APW.
- [1] Hydro — dữ liệu 6061Gia công và trạng thái; không phải chứng chỉ APW.
- [2] Chalco — nhôm thanh 6061Đường kính T6 chọn lọc và mật độ danh nghĩa.
- [3] ASTM B221 — ép đùnPhạm vi công khai; thống nhất phiên bản.
- [4] ASTM B211/B211M — cán hoặc hoàn thiện nguộiPhạm vi sản phẩm riêng.
- [5] Hydro — trạng thái 6061T651 và khử ứng suất bằng kéo giãn.
- [6] Hydro — thanh nhômYêu cầu kích thước và gia công theo sản phẩm.
Hỏi đáp mua nhôm 6061-T6
Chọn đường kính phôi thế nào?
Theo bản vẽ và quy trình; lượng dư đồng tâm 0.425 mm của ví dụ phải kiểm tra thêm bề mặt, hình học và gá.
Vì sao mua hơn 10 m?
Ví dụ: 10000 mm phôi + 60 mm mạch cưa + 40 mm sửa đầu + 1900 mm dư = 12000 mm.
Đây là thanh hay ống?
Thanh đặc; ống có lỗ nên cần thêm chiều dày hoặc đường kính trong.
Bảng có phải tồn kho APW?
Không, là 12 tham khảo T6 của nhà cung cấp. Xác nhận công nghệ, kích thước và lượng. [2]
25 mm bằng 1 inch?
Không: 1 in = 25.4 mm, lệch danh nghĩa 0.4 mm. Ghi đơn vị gốc và dung sai.
Ø25 mm nặng bao nhiêu mỗi mét?
Khoảng 1.325 kg ở 2700 kg/m³; không làm tròn trước khi tính tổng, xác nhận vận chuyển. [2]
T6511 thay T6 được không?
Cần duyệt bản vẽ; T6511 có kéo giãn khử ứng suất, T6 riêng lẻ không xác nhận bước đó. [1]
Yêu cầu tiêu chuẩn nào?
Theo công nghệ, trao đổi ASTM B221 hoặc ASTM B211/B211M cùng phiên bản, kích thước và hồ sơ. [3][4]
Giá phụ thuộc gì?
Đường kính, lượng, công nghệ, cắt, dung sai, bề mặt, hồ sơ và giao hàng.
So sánh dạng nhôm khác
Chuẩn bị một yêu cầu có thể đánh giá
Tập hợp đường kính phôi, danh sách cắt và điều kiện giao để APW xem xét nhôm tròn đặc 6061-T6 cho bạn.
Xem sản phẩm nhôm