
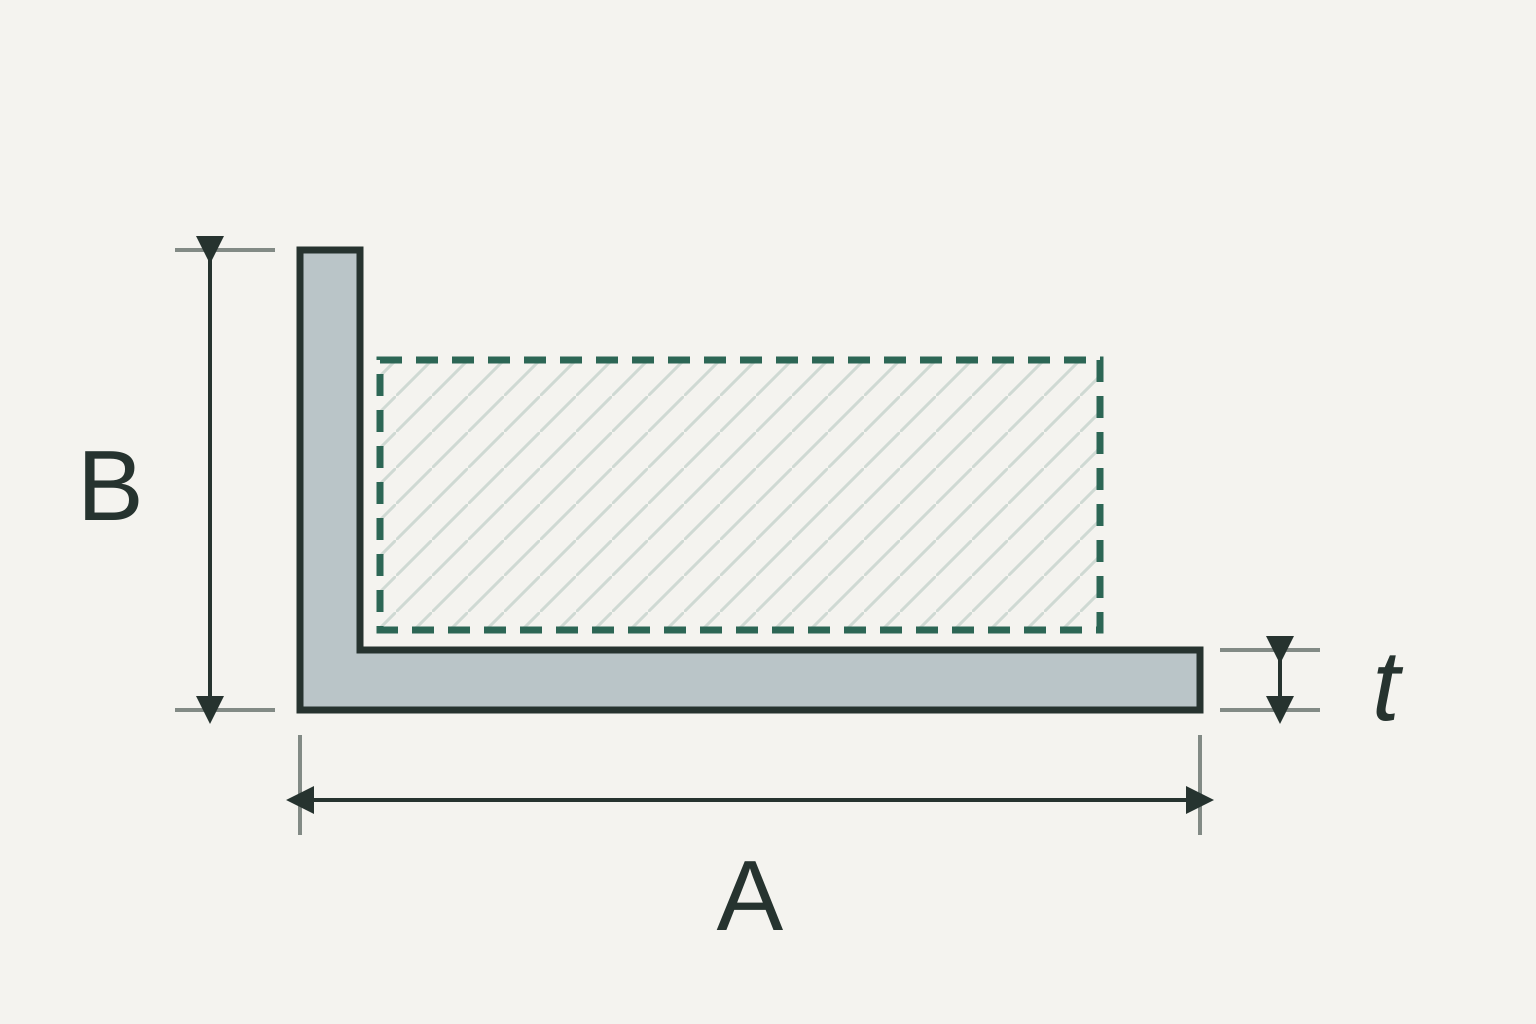
พื้นที่ยึด
ด้านยาว A วางตามผิวแผ่น ตรวจสอบระยะซ้อน ตำแหน่งรู ระยะขอบและพื้นที่เข้าถึงจุดยึดจากแบบ
การเลือกโปรไฟล์
อลูมิเนียมฉากด้านไม่เท่า 6063-T5 เป็นโปรไฟล์อัดขึ้นรูปรูปตัว L ที่มีด้านยาวสำหรับพื้นที่ยึดและด้านสั้นสำหรับพื้นที่จำกัด เปรียบเทียบขนาด ตรวจสอบรัศมีมุมใน แล้วส่งแบบ ความยาวตัด จำนวน ผิวที่ต้องการและปลายทางให้ Aluminum Profile Works เพื่อประเมินการจัดหาและเสนอราคา
วิธีระบุขนาด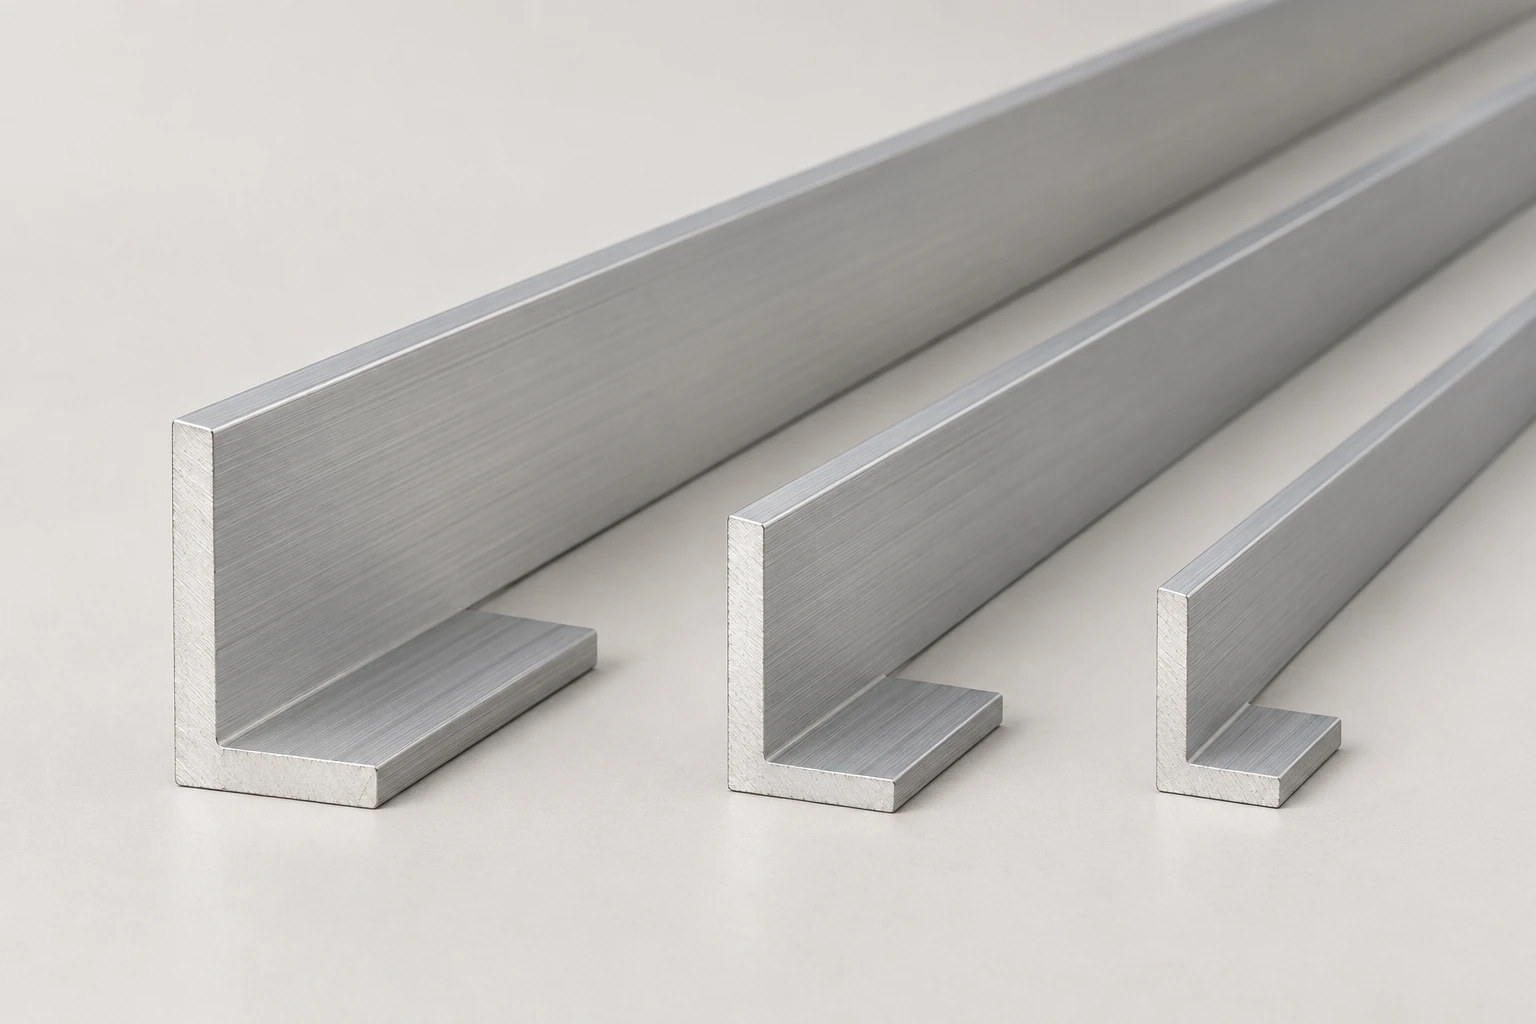
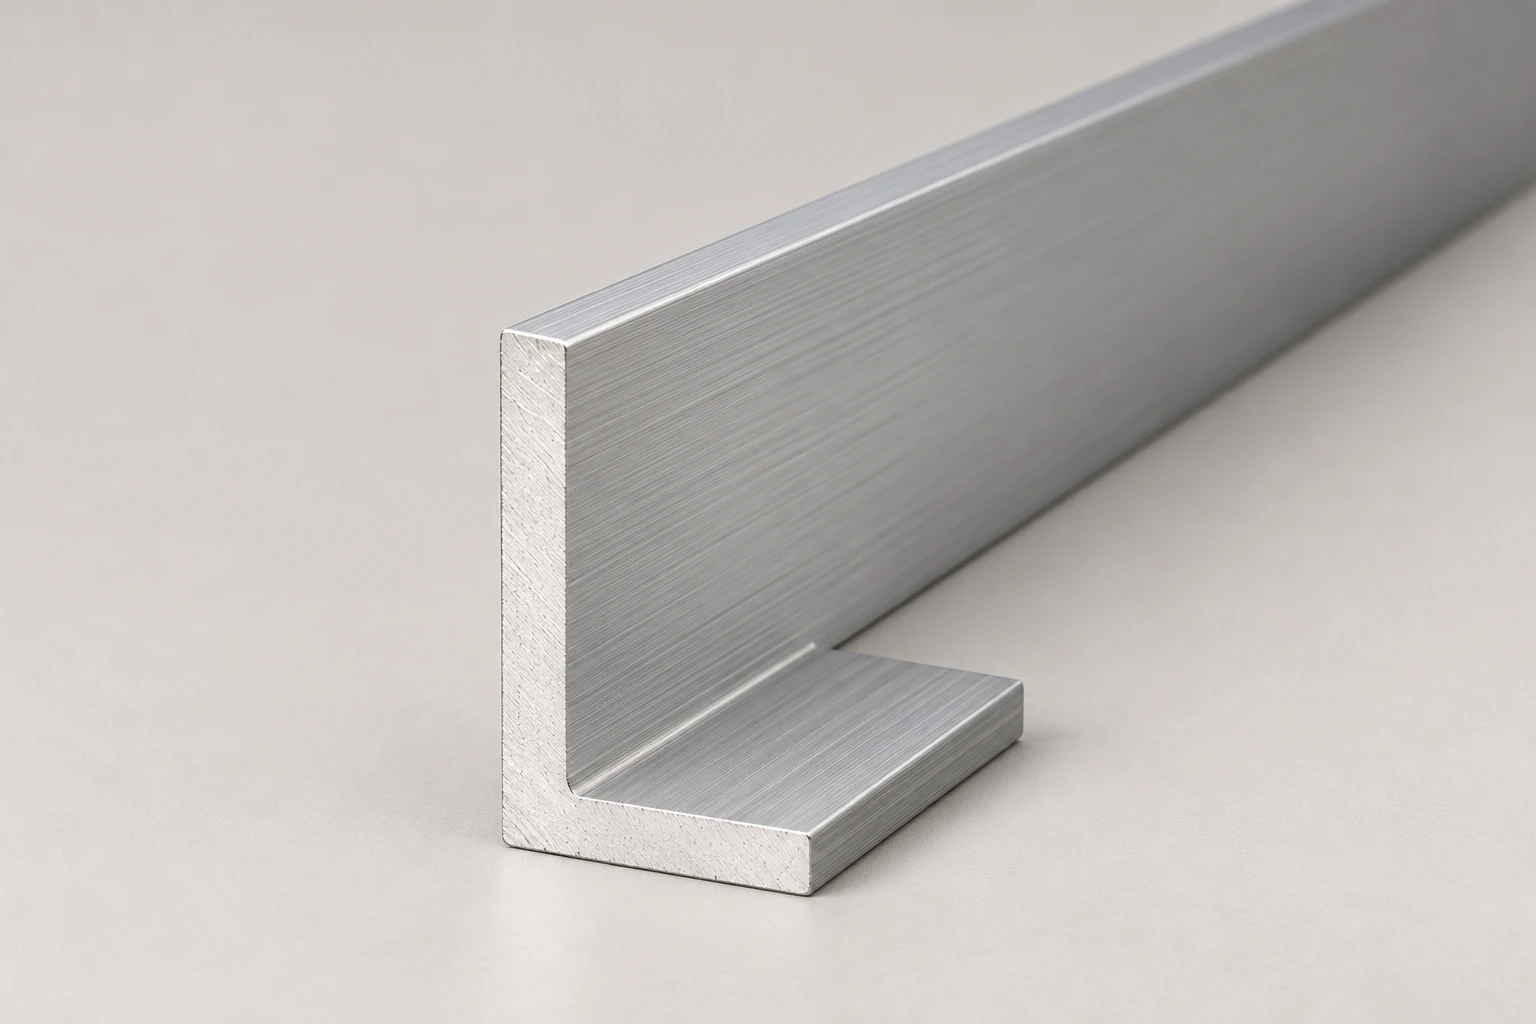
ฉากอลูมิเนียมสีเงินสามชิ้นที่มีด้านยาวและด้านสั้น
ด้านทั้งสองตั้งฉากกันและมีความกว้างต่างกัน ด้านยาวอาจเพิ่มพื้นที่ยึด ส่วนด้านสั้นอาจเหมาะกับช่องว่างจำกัด ความเหมาะสมขึ้นกับความหนา จุดยึดและแบบประกอบทั้งหมด
ด้านยาว A วางตามผิวแผ่น ตรวจสอบระยะซ้อน ตำแหน่งรู ระยะขอบและพื้นที่เข้าถึงจุดยึดจากแบบ
ตรวจสอบช่องว่างระหว่างด้านสั้น B กับชิ้นส่วนใกล้เคียงตลอดช่วงเปิดหรือเคลื่อนที่ รวมถึงพื้นที่ใช้เครื่องมือ
6063 มีความสามารถในการอัดขึ้นรูปดี และ 6063-T5 ตอบสนองต่อการอโนไดซ์ได้ดี สามารถขอผิวดิบ อโนไดซ์หรือพ่นสีฝุ่นพร้อมสีและผิวที่มองเห็นเพื่อประเมิน โดยต้องยืนยันบริการแยกต่างหาก [1, 3]
หน้าตัดอ้างอิงแปดรายการจากตารางฉากด้านไม่เท่า 6063-T5 ของ ASCO หน้า 2-2 [2] จัดขนาดนิ้วให้ด้านยาวขึ้นก่อนและแปลงด้วย 25.4 mm ต่อนิ้ว น้ำหนักเป็นค่าคำนวณ
| ยาว × สั้น × หนา (นิ้ว) [2] | ด้านนอกยาว A (mm) | ด้านนอกสั้น B (mm) | ความหนา t (mm) | น้ำหนักทฤษฎี (kg/m) |
|---|---|---|---|---|
| 1 × 0.5 × 0.125 | 25.40 | 12.70 | 3.175 | 0.299 |
| 1.5 × 0.5 × 0.125 | 38.10 | 12.70 | 3.175 | 0.408 |
| 2 × 0.5 × 0.125 | 50.80 | 12.70 | 3.175 | 0.517 |
| 1 × 0.75 × 0.125 | 25.40 | 19.05 | 3.175 | 0.354 |
| 1.5 × 1 × 0.125 | 38.10 | 25.40 | 3.175 | 0.517 |
| 2 × 1 × 0.125 | 50.80 | 25.40 | 3.175 | 0.626 |
| 3 × 1 × 0.125 | 76.20 | 25.40 | 3.175 | 0.844 |
| 4 × 2 × 0.125 | 101.60 | 50.80 | 3.175 | 1.279 |
ขนาดอ้างอิงจากบุคคลที่สามไม่ใช่สต็อก APW หรือช่วงขนาดที่จัดหาได้ต่อเนื่อง จำนวนตำแหน่งทศนิยมไม่ใช่ค่าความเผื่อ น้ำหนักสมมติให้ความหนาสม่ำเสมอ มุมคม และความหนาแน่น 2700 kg/m³ รัศมี ความคลาดเคลื่อนและชั้นเคลือบมีผลต่อน้ำหนัก
รูปทรงและขนาด
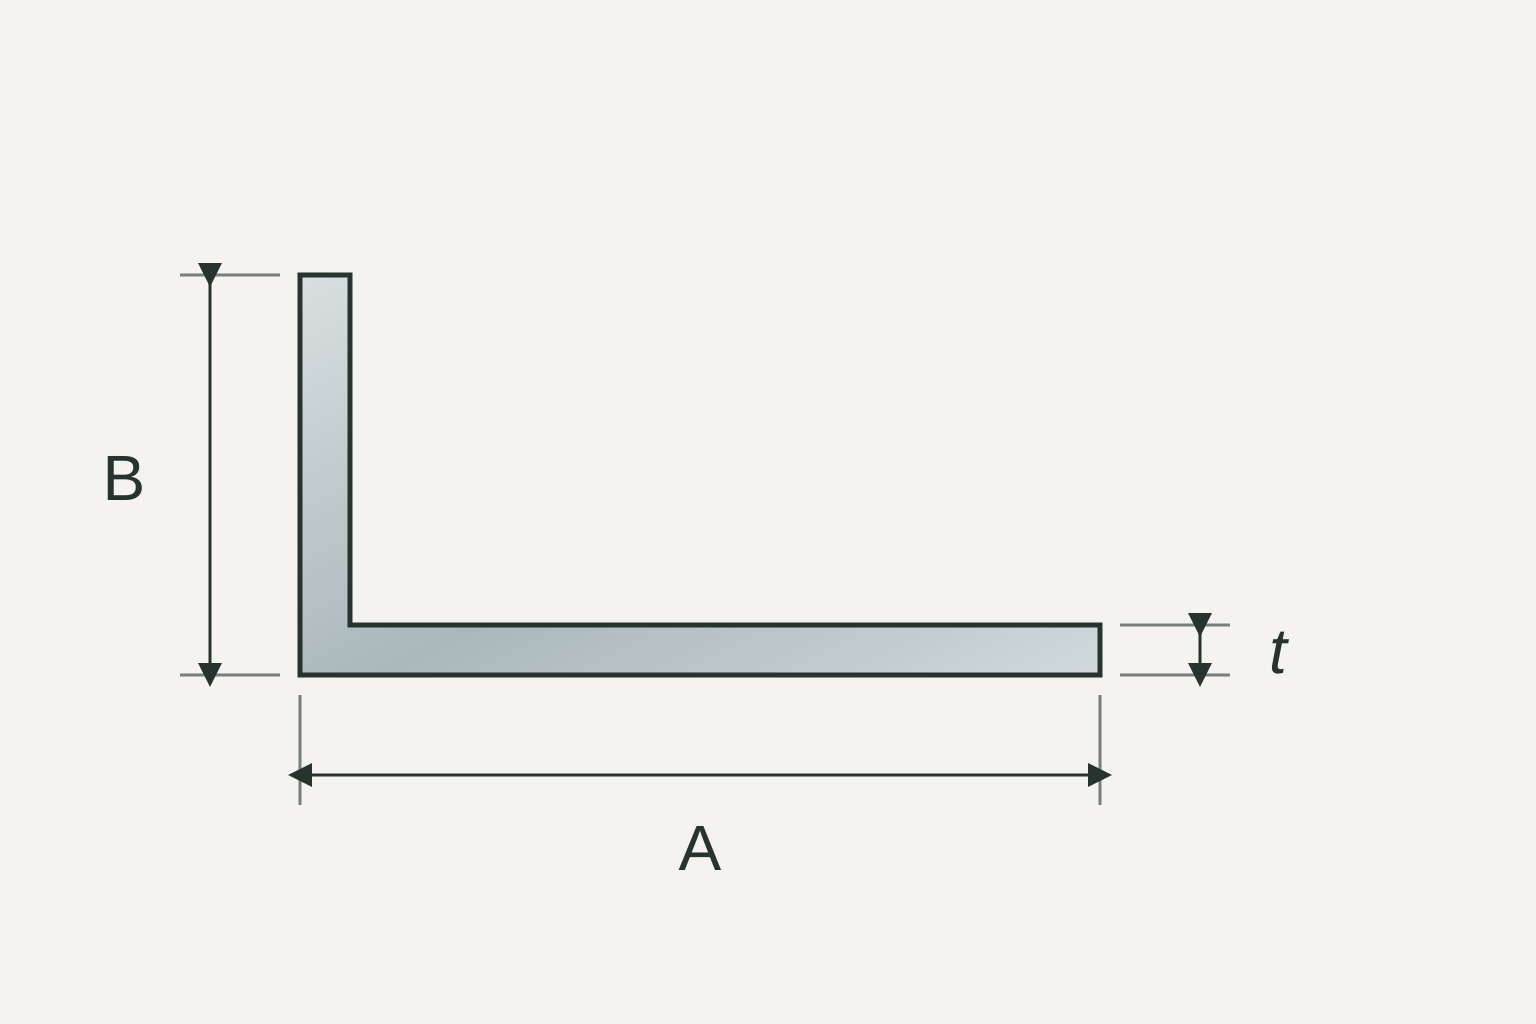
เส้นทึบคือฉาก เส้นประคือชิ้นส่วนข้างเคียง A และ B คือด้านนอกยาวและสั้น t คือความหนา และ r คือรัศมีมุมใน
หน้าตัด 50.80 × 12.70 × 3.175 mm และ 38.10 × 25.40 × 3.175 mm มีพื้นที่อุดมคติและน้ำหนักทฤษฎีเท่ากัน แต่ความกว้างด้านต่างกัน จึงใช้แทนกันโดยดูน้ำหนักอย่างเดียวไม่ได้
เส้นทึบคือฉาก เส้นประคือชิ้นส่วนข้างเคียง A และ B คือด้านนอกยาวและสั้น t คือความหนา และ r คือรัศมีมุมใน
ด้านยาว A วางตามผิวแผ่น ตรวจสอบระยะซ้อน ตำแหน่งรู ระยะขอบและพื้นที่เข้าถึงจุดยึดจากแบบ
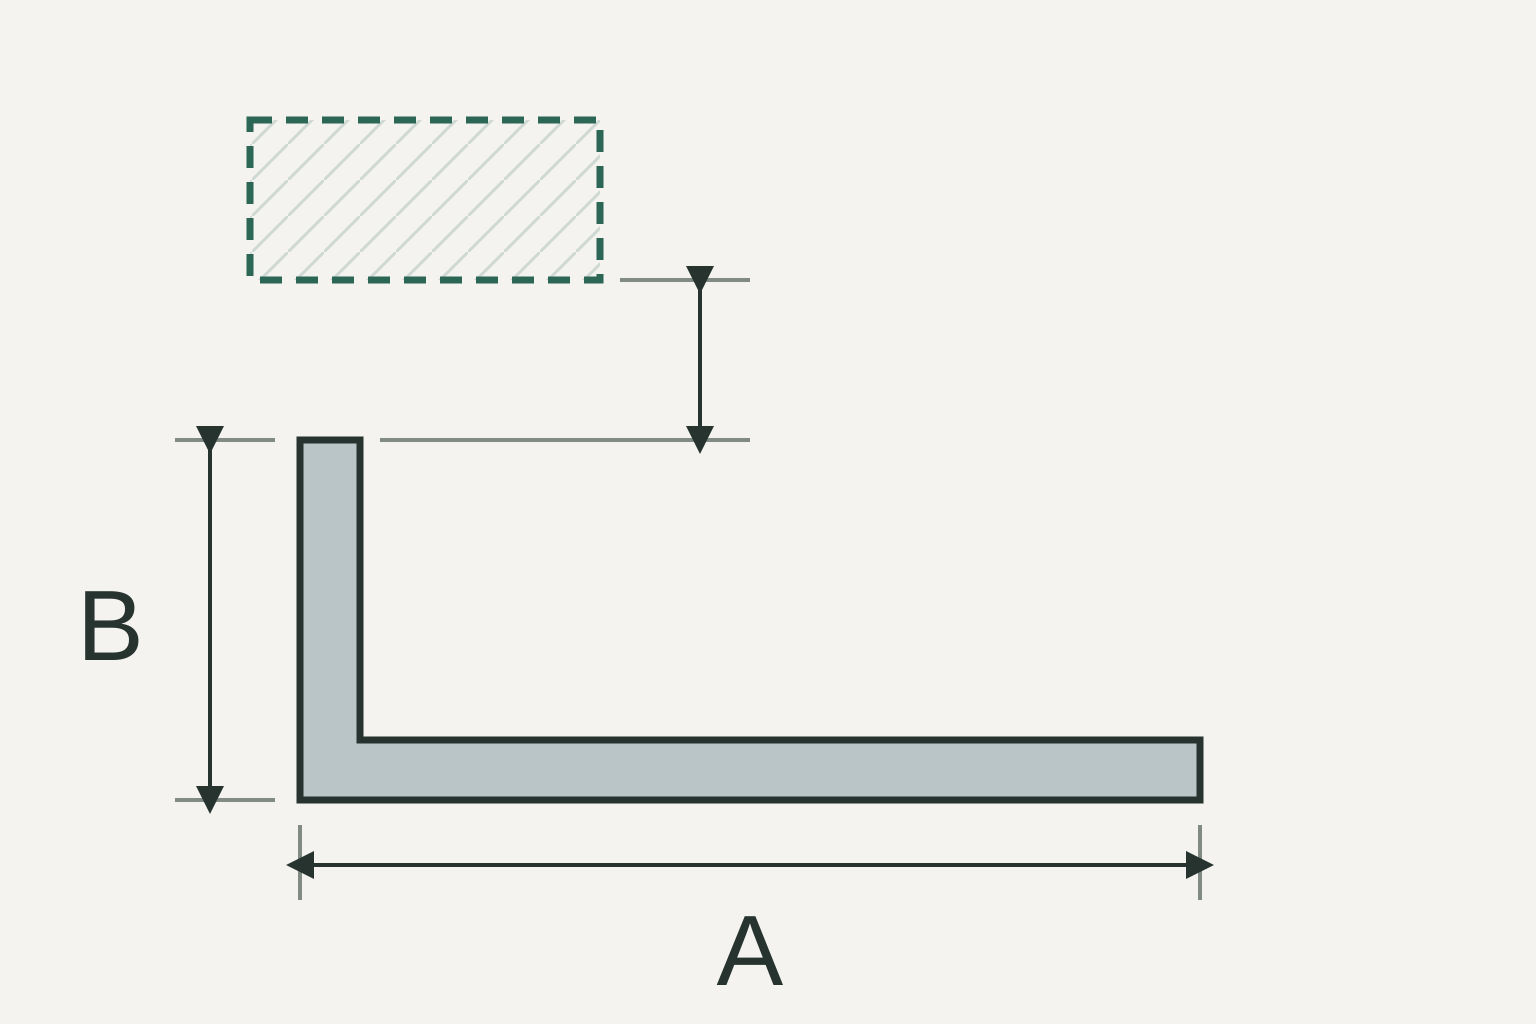
ตรวจสอบช่องว่างระหว่างด้านสั้น B กับชิ้นส่วนใกล้เคียงตลอดช่วงเปิดหรือเคลื่อนที่ รวมถึงพื้นที่ใช้เครื่องมือ
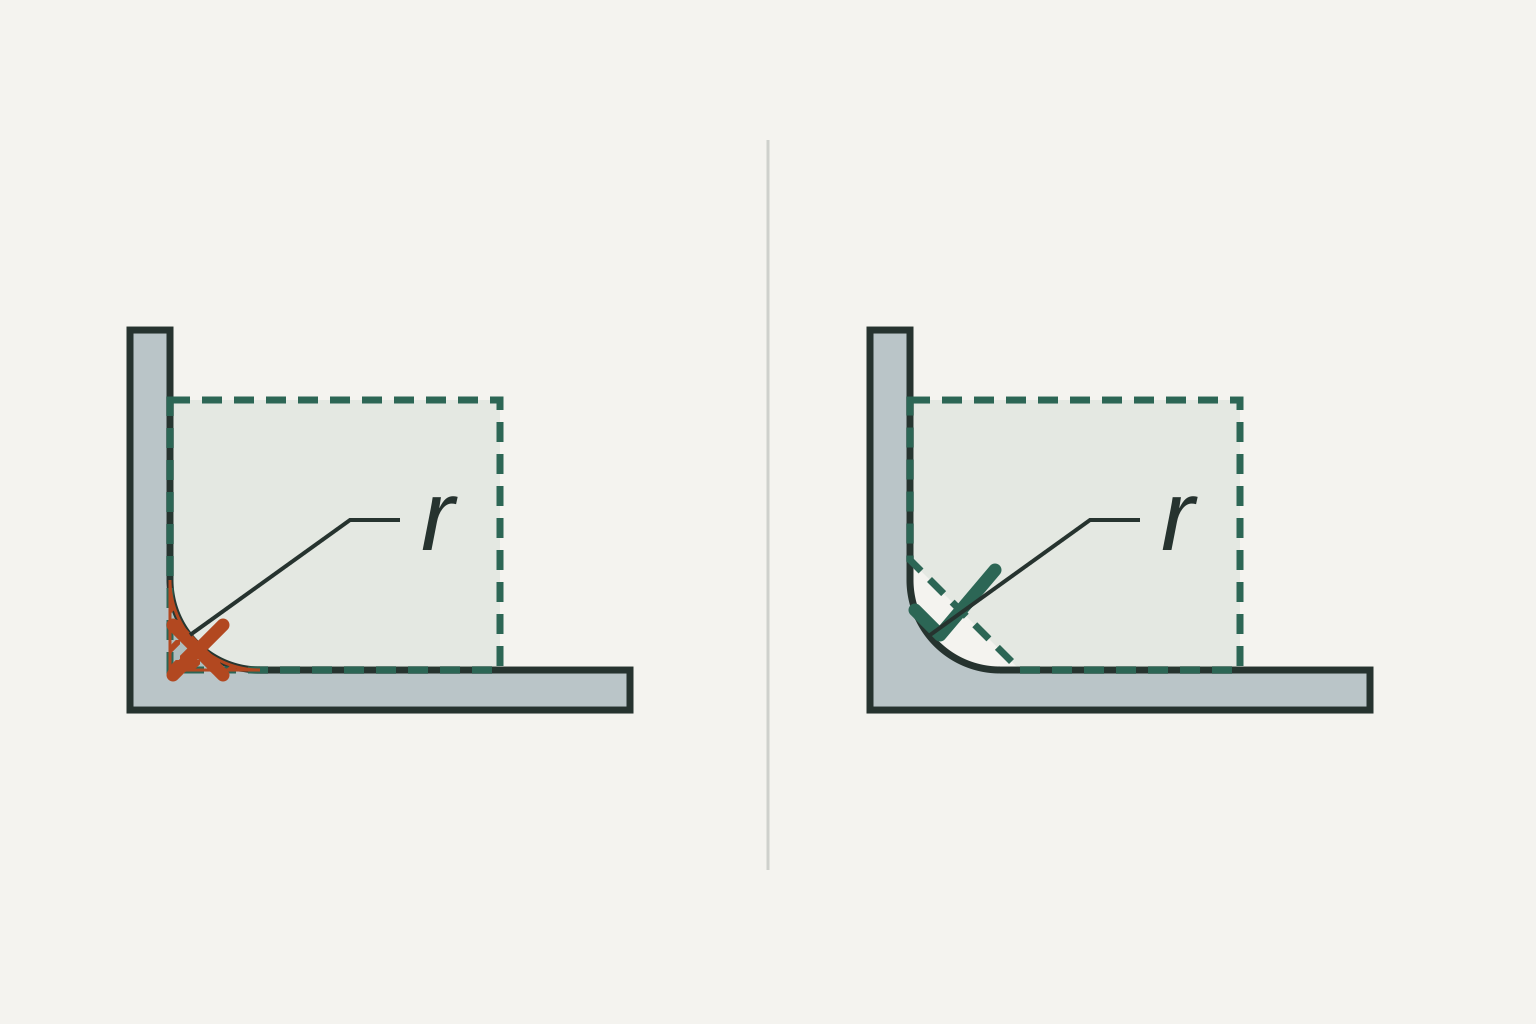
รัศมีมุมในอาจชนมุมเหลี่ยมของชิ้นส่วนประกบ กำหนดรัศมี r และการลบมุมหรือเว้นหลบในแบบ ภาพแสดงการชนและช่องว่าง
ขอราคาโดยแจ้ง A × B × t พร้อมหน่วย ความยาวสำเร็จ จำนวน ผิวที่ต้องการและปลายทาง สำหรับอนุมัติการจัดหาให้เพิ่มแบบและฉบับแก้ไข ทิศทาง รัศมี รู ความเผื่อ มาตรฐานและเอกสารที่ต้องการ
แบบชิ้นส่วนประกบที่มีขนาดช่วยอธิบายรายละเอียดที่ขนาดด้านตามระบุไม่แสดง
ในหน้านี้ A × B × t หมายถึงด้านนอกยาว × ด้านนอกสั้น × ความหนาระบุ กรุณาระบุหน่วยและแนบแบบหากใช้ลำดับขนาดต่างกัน
T5 คือการทำเย็นหลังขึ้นรูปที่อุณหภูมิสูงแล้วบ่มแข็งเทียม ส่วน T6 ผ่านการอบละลายแล้วบ่มแข็งเทียม ระบุ 6063-T5 และประเมินการเปลี่ยนทุกครั้ง [3]
6063 มีความสามารถในการอัดขึ้นรูปดี และ 6063-T5 ตอบสนองต่อการอโนไดซ์ได้ดี สามารถขอผิวดิบ อโนไดซ์หรือพ่นสีฝุ่นพร้อมสีและผิวที่มองเห็นเพื่อประเมิน โดยต้องยืนยันบริการแยกต่างหาก [1, 3]
แบบชิ้นส่วนประกบที่มีขนาดช่วยอธิบายรายละเอียดที่ขนาดด้านตามระบุไม่แสดง
บันทึกรัศมี การเว้นมุมของชิ้นประกบ และช่องว่างที่ตรวจแล้วในแบบสั่งซื้อ
ระบุเส้นผ่านศูนย์กลาง ตำแหน่ง ระยะขอบ รูบ่า และพื้นที่เข้าถึงตัวยึด ขอการแปรรูปตามแบบเพื่อตรวจสอบความเป็นไปได้และค่าคลาดเคลื่อน
แยกความยาวสำเร็จจากขนาดรวมชุดประกอบ ระบุการตัดมุม วิธีเชื่อมต่อ และผิวที่ต้องไม่เคลือบ
ตัวอย่างการจัดรายการตัดและเงื่อนไขรับสินค้า
ตัวอย่างกำหนดโดยผู้ซื้อ ไม่ยืนยันสต็อกหรือบริการผิว เพิ่มมาตรฐาน เอกสารและแผนตัดเพื่อประเมิน
ขอใบเสนอราคานำแบบที่อนุมัติและข้อกำหนดคำสั่งซื้อมาเป็นรายการตรวจรับ
เทียบการระบุสินค้าที่ส่งมากับโลหะผสม สภาพอบชุบ และเอกสารที่สั่ง ตรวจมาตรฐานที่ตกลง ไม่สรุปการเป็นไปตามมาตรฐานจากหน้าเว็บ
ตรวจด้านนอกทั้งสอง ความหนา ความยาว และมุมสำคัญตามค่าคลาดเคลื่อนที่ตกลง ทดลองประกอบชิ้นคู่หากคำสั่งซื้อกำหนด
ตรวจผิวที่ตกลง รูปลักษณ์ด้านที่มองเห็น จำนวนชิ้น และสภาพขนส่ง เก็บตัวอย่างหรือเกณฑ์ผิวที่อนุมัติไว้เปรียบเทียบ
แหล่งข้อมูลวัสดุและขนาด น้ำหนักในหน้านี้คำนวณตามสมมติฐาน ไม่ใช่ผลชั่งจากผู้จัดหา
ด้านทั้งสองตั้งฉากกันและมีความกว้างต่างกัน ด้านยาวอาจเพิ่มพื้นที่ยึด ส่วนด้านสั้นอาจเหมาะกับช่องว่างจำกัด ความเหมาะสมขึ้นกับความหนา จุดยึดและแบบประกอบทั้งหมด
ในหน้านี้ A × B × t หมายถึงด้านนอกยาว × ด้านนอกสั้น × ความหนาระบุ กรุณาระบุหน่วยและแนบแบบหากใช้ลำดับขนาดต่างกัน
รัศมีมุมในอาจชนมุมเหลี่ยมของชิ้นส่วนประกบ กำหนดรัศมี r และการลบมุมหรือเว้นหลบในแบบ ภาพแสดงการชนและช่องว่าง
T5 คือการทำเย็นหลังขึ้นรูปที่อุณหภูมิสูงแล้วบ่มแข็งเทียม ส่วน T6 ผ่านการอบละลายแล้วบ่มแข็งเทียม ระบุ 6063-T5 และประเมินการเปลี่ยนทุกครั้ง [3]
6063 มีความสามารถในการอัดขึ้นรูปดี และ 6063-T5 ตอบสนองต่อการอโนไดซ์ได้ดี สามารถขอผิวดิบ อโนไดซ์หรือพ่นสีฝุ่นพร้อมสีและผิวที่มองเห็นเพื่อประเมิน โดยต้องยืนยันบริการแยกต่างหาก [1, 3]
แปดขนาดเป็นข้อมูลอ้างอิงจากบุคคลที่สาม ไม่ใช่สต็อก APW ส่งขนาด รายการตัด จำนวน ผิวและปลายทางเพื่อตรวจสอบการจัดหา
สำหรับงานรับแรงต้องประเมินแรง ช่วงรองรับ ทิศทาง จุดต่อและสภาพใช้งาน ความกว้างด้านเพียงอย่างเดียวไม่กำหนดน้ำหนักบรรทุกที่ปลอดภัย
เมื่อ A, B และ t เป็น mm: S = t(A + B − t) หน่วย mm² และ kg/m = S × 0.0027 สมมติความหนาแน่น 2700 kg/m³ ความหนาสม่ำเสมอและมุมคม ตัวอย่างมีพื้นที่ 231.85 mm² ประมาณ 0.626 kg/m และ 62.60 kg สำหรับ 100 m โดยใช้ค่าน้ำหนักก่อนปัดเศษ คิดรอยตัด ปลายตัด เศษ บรรจุภัณฑ์และขนส่งแยกต่างหาก
กำหนดพื้นที่ปิดของแต่ละด้าน ตรวจช่องว่างและรัศมีมุมใน แล้วส่งแบบและรายการตัดเพื่อประเมินการจัดหา
ดูโปรไฟล์