
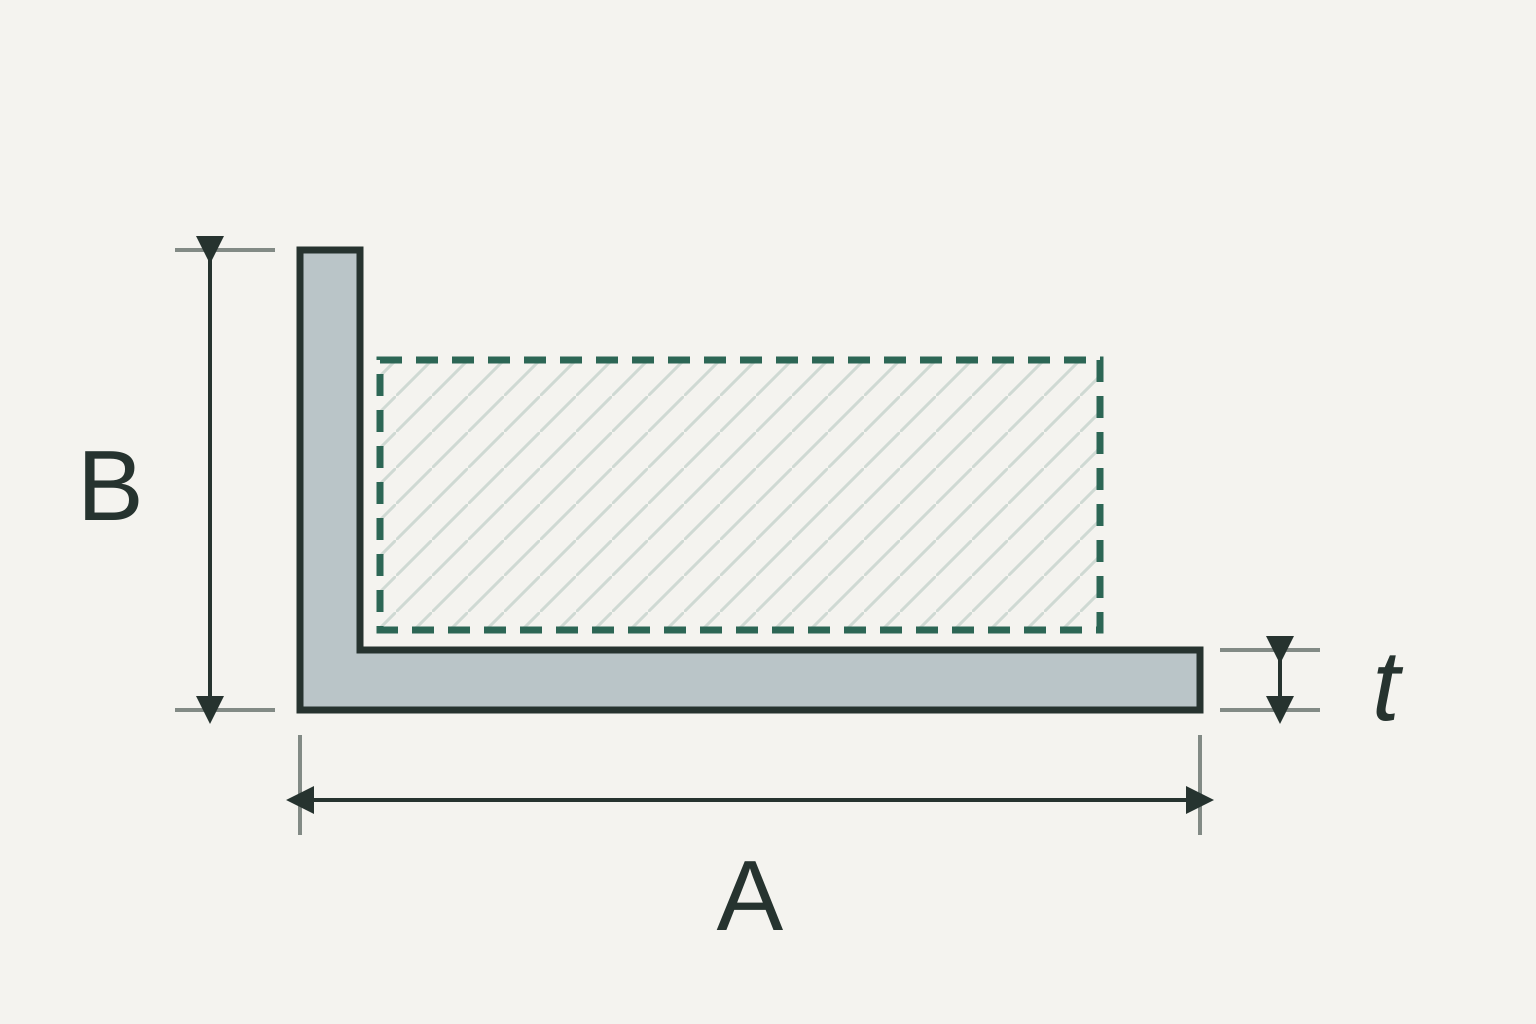
取付面
長辺 A はパネル面に沿います。重なり幅、穴位置、端距離、取付工具の作業空間を図面で確認してください。
型材の選定
6063-T5 アルミ不等辺アングルは、幅の異なる二辺を持つ L 形押出材です。広い取付面と狭い返しが必要な箇所に合わせて寸法を検討できます。参考寸法と内角の干渉を確認し、図面、切断長さ、数量、希望表面処理と納入先を Aluminum Profile Works にお送りください。供給可否を確認し見積します。
寸法の指定方法
長辺と短辺の異なる銀色のアルミアングル3本
直角に交わる二辺の幅が異なり、長辺に取付面を確保しつつ短辺側のスペースを抑えられます。適合性は板厚、接合方法、装置全体の設計で確認します。
長辺 A はパネル面に沿います。重なり幅、穴位置、端距離、取付工具の作業空間を図面で確認してください。
短辺 B と隣接部品のすき間を、開閉や移動の全範囲で確認します。取付方向と工具のアクセスにも注意してください。
6063 は押出性に優れ、6063-T5 はアルマイト処理への応答が良好です。生地、アルマイト、粉体塗装の希望と色・見える面を明記してください。加工サービスの提供は別途確認が必要です。[1, 3]
ASCO の 6063-T5 不等辺アングル表 2-2 ページから選んだ 8 断面です。[2] 元のインチ寸法を長辺先頭に並べ替え、1 inch = 25.4 mm で換算しています。重量は別途計算した理論値です。
| 長辺 × 短辺 × 板厚(インチ)[2] | 長い外辺 A(mm) | 短い外辺 B(mm) | 板厚 t(mm) | 理論重量(kg/m) |
|---|---|---|---|---|
| 1 × 0.5 × 0.125 | 25.40 | 12.70 | 3.175 | 0.299 |
| 1.5 × 0.5 × 0.125 | 38.10 | 12.70 | 3.175 | 0.408 |
| 2 × 0.5 × 0.125 | 50.80 | 12.70 | 3.175 | 0.517 |
| 1 × 0.75 × 0.125 | 25.40 | 19.05 | 3.175 | 0.354 |
| 1.5 × 1 × 0.125 | 38.10 | 25.40 | 3.175 | 0.517 |
| 2 × 1 × 0.125 | 50.80 | 25.40 | 3.175 | 0.626 |
| 3 × 1 × 0.125 | 76.20 | 25.40 | 3.175 | 0.844 |
| 4 × 2 × 0.125 | 101.60 | 50.80 | 3.175 | 1.279 |
第三者の参考寸法は APW の在庫や連続した供給範囲を示しません。換算の小数桁は公差ではありません。理論重量は均一板厚、鋭角、密度 2700 kg/m³ を仮定しており、R、寸法差、皮膜で変わります。
形状と寸法
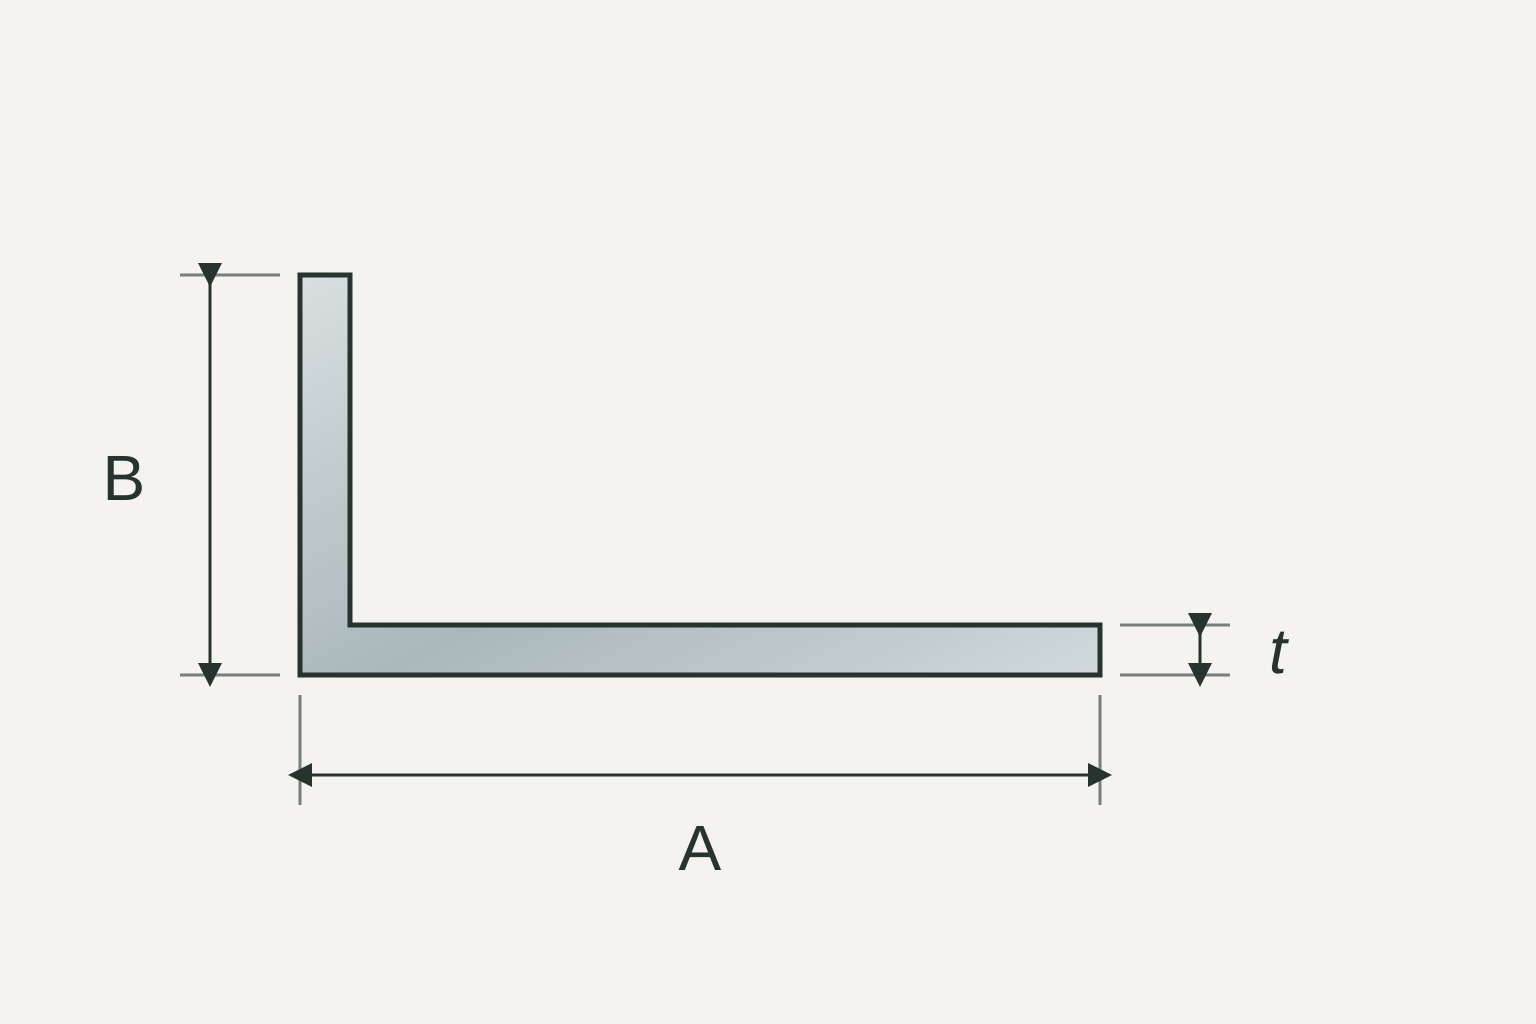
図の実線はアングル、破線は相手部品または隣接部品です。A・B は長短の外辺、t は板厚、r は内 R を示します。
50.80 × 12.70 × 3.175 mm と 38.10 × 25.40 × 3.175 mm は理想断面積と理論重量が同じでも辺幅が異なり、重量だけで互換性を判断できません。
図の実線はアングル、破線は相手部品または隣接部品です。A・B は長短の外辺、t は板厚、r は内 R を示します。
長辺 A はパネル面に沿います。重なり幅、穴位置、端距離、取付工具の作業空間を図面で確認してください。
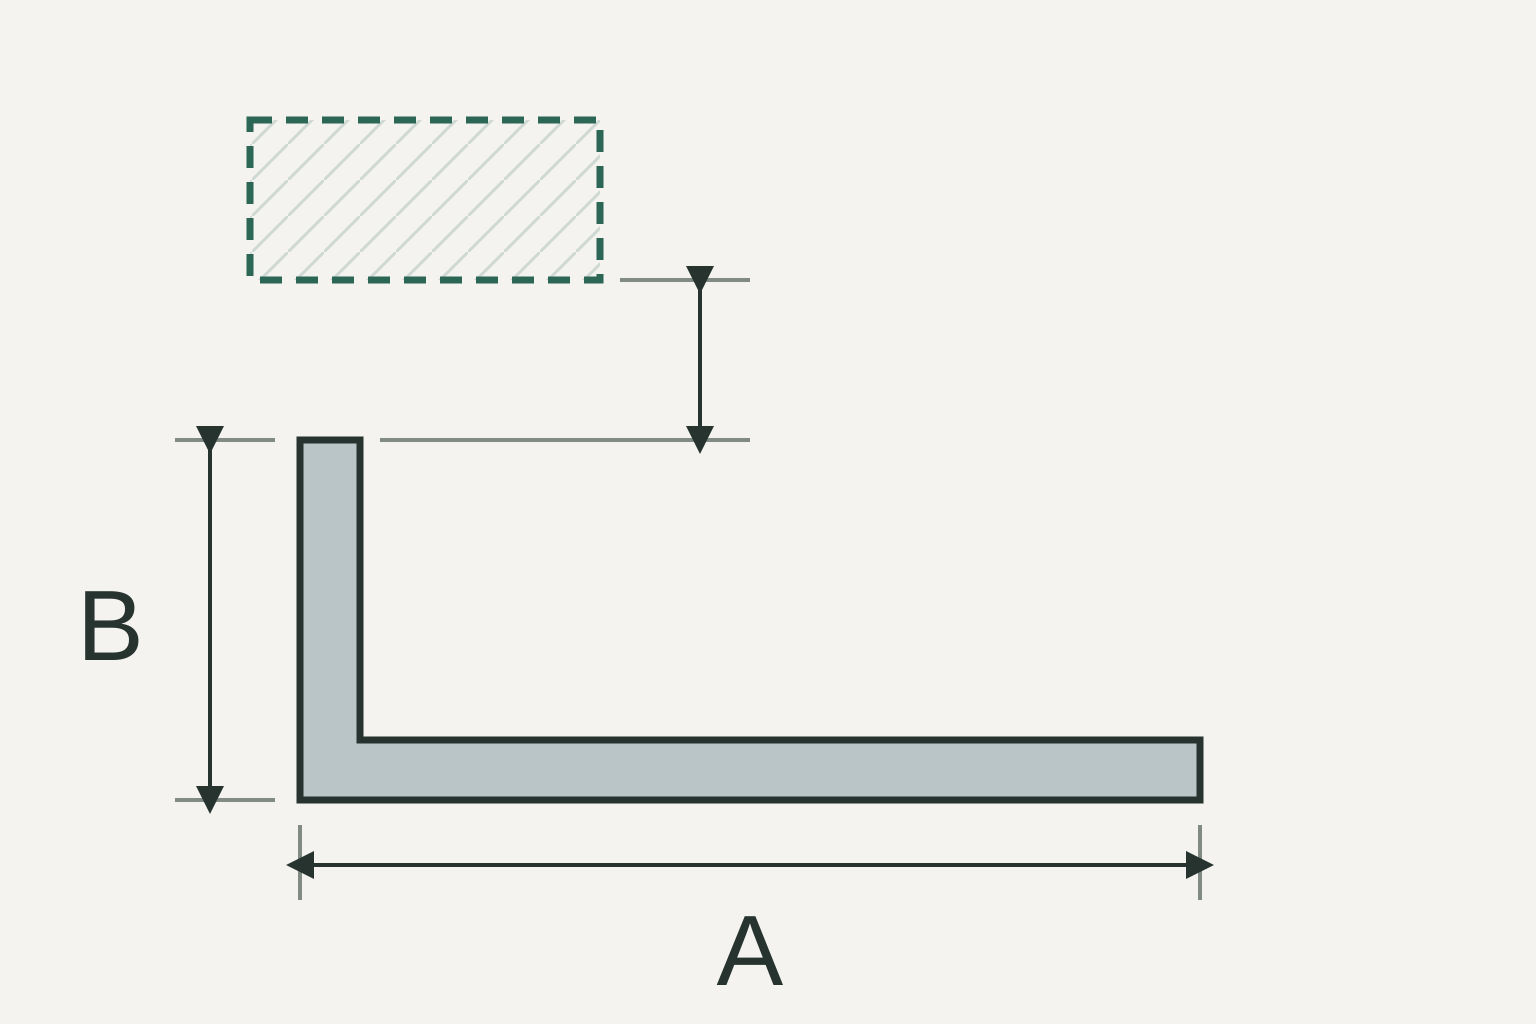
短辺 B と隣接部品のすき間を、開閉や移動の全範囲で確認します。取付方向と工具のアクセスにも注意してください。
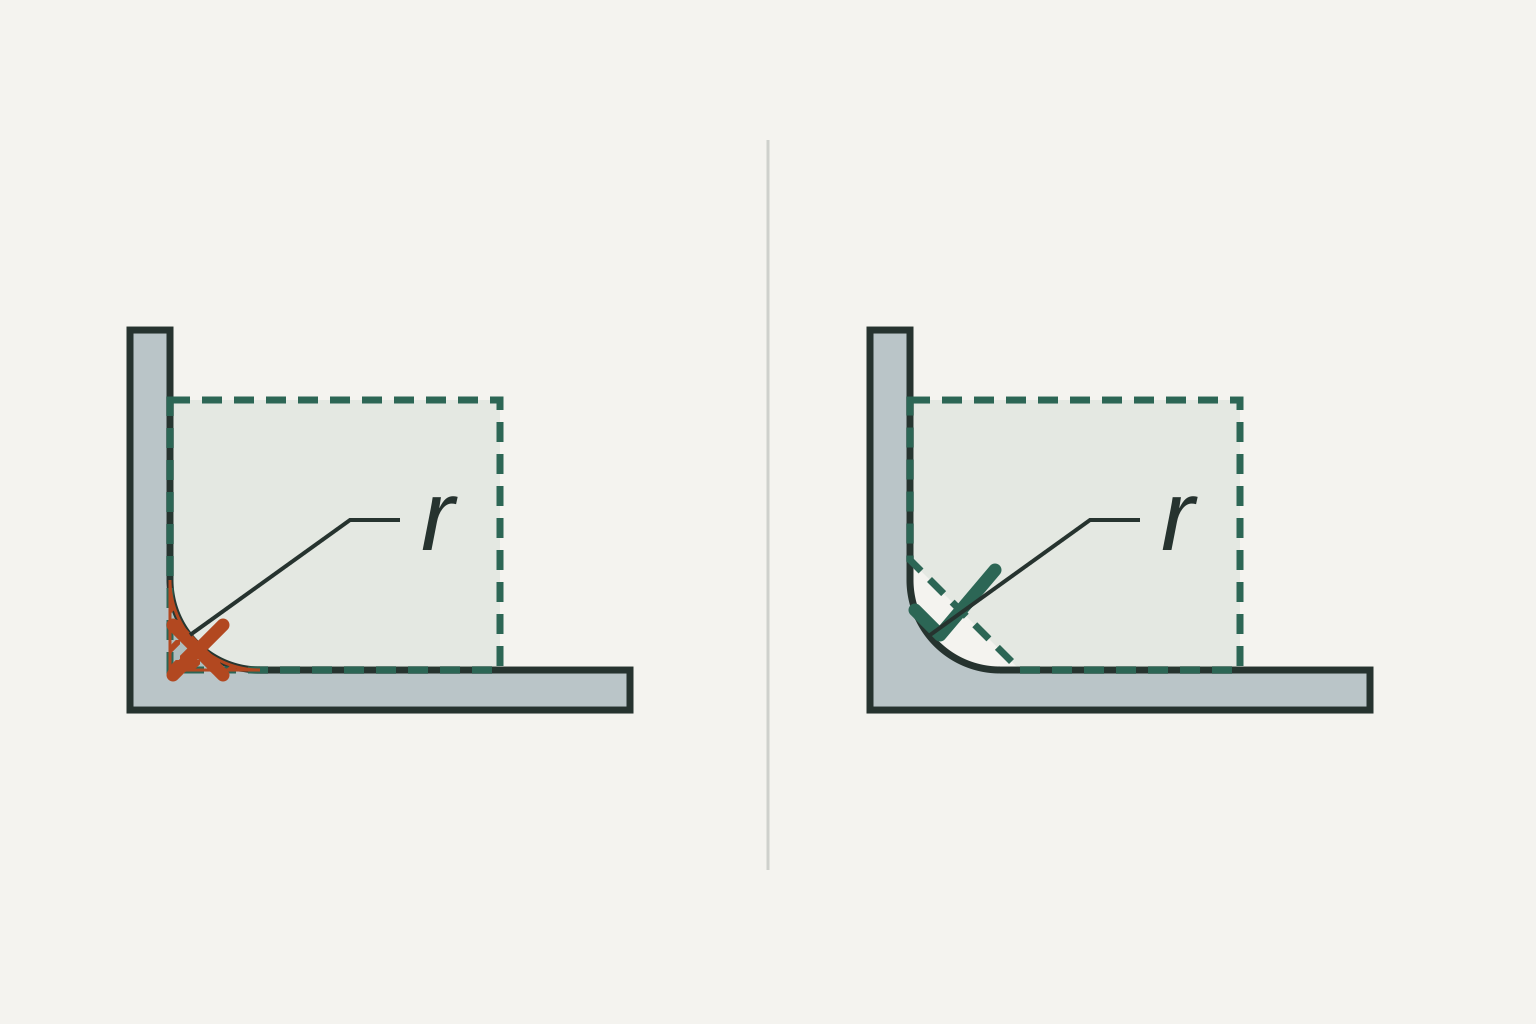
内 R が相手部品の直角角部と干渉する場合があります。R 寸法と相手側の面取り・逃げを図面で取り決めてください。図は干渉とすき間を比較しています。
見積には A × B × t と単位、仕上がり長さ、数量、希望表面処理、納入先を記載してください。供給承認には図面番号、向き、R、穴、公差、適用規格、必要書類も追加してください。
相手部材の寸法入り図面があれば、辺の呼び寸法だけでは分からない詳細を確認できます。
本ページの A × B × t は、長い外辺 × 短い外辺 × 公称板厚です。単位を明記し、板厚を先に記すなど表記順が異なる場合は図面を添付してください。
T5 は高温成形後に冷却し人工時効した状態、T6 は溶体化処理後に人工時効した状態です。6063-T5 を明記し、変更は設計・加工・検査条件を踏まえて評価してください。[3]
6063 は押出性に優れ、6063-T5 はアルマイト処理への応答が良好です。生地、アルマイト、粉体塗装の希望と色・見える面を明記してください。加工サービスの提供は別途確認が必要です。[1, 3]
相手部材の寸法入り図面があれば、辺の呼び寸法だけでは分からない詳細を確認できます。
確認した内 R、相手部材の逃げ、すき間を発注図面に記載します。
穴径、位置、端距離、皿加工、工具のアクセスを指定します。加工の可否と公差は図面に基づいて確認します。
完成長さと組立全体の寸法を区別します。留め切り、接合方法、被膜を付けない面を指定します。
切断リストと受入条件を一緒に整理する例です。
購入者が設定した例であり在庫や表面処理の提供を保証しません。規格、書類、切断計画を添えて確認してください。
見積を依頼承認図面と注文条件から、受入時の確認項目を作成します。
納入品の識別表示を注文の合金、調質、必要書類と照合します。合意した製品規格を確認し、ウェブの記述だけで適合と判断しないでください。
外側の二辺、板厚、長さ、重要な角部を合意公差と照合します。注文で求められた場合は相手部材を仮組みします。
合意した仕上げ、露出面の外観、本数、輸送状態を確認し、承認済みの外観見本または基準を用意します。
材料と寸法の資料です。表の重量は本ページの計算値で、供給元の実測値ではありません。
直角に交わる二辺の幅が異なり、長辺に取付面を確保しつつ短辺側のスペースを抑えられます。適合性は板厚、接合方法、装置全体の設計で確認します。
本ページの A × B × t は、長い外辺 × 短い外辺 × 公称板厚です。単位を明記し、板厚を先に記すなど表記順が異なる場合は図面を添付してください。
内 R が相手部品の直角角部と干渉する場合があります。R 寸法と相手側の面取り・逃げを図面で取り決めてください。図は干渉とすき間を比較しています。
T5 は高温成形後に冷却し人工時効した状態、T6 は溶体化処理後に人工時効した状態です。6063-T5 を明記し、変更は設計・加工・検査条件を踏まえて評価してください。[3]
6063 は押出性に優れ、6063-T5 はアルマイト処理への応答が良好です。生地、アルマイト、粉体塗装の希望と色・見える面を明記してください。加工サービスの提供は別途確認が必要です。[1, 3]
8 寸法は第三者資料の参考値で、APW の在庫ではありません。寸法、切断、数量、表面、納入先を知らせて供給可否を確認してください。
荷重がかかる用途では荷重、支点間距離、取付方向、接合部、使用環境を評価します。長辺の幅だけで許容荷重は決まりません。
A・B・t を mm とすると S = t(A + B − t) mm²、kg/m = S × 0.0027。密度 2700 kg/m³、均一板厚、鋭角を仮定します。例は断面積 231.85 mm²、約 0.626 kg/m、未丸めの単重による 100 m の合計は 62.60 kg。刃幅、端切り、残材、梱包、運賃の余裕は別計算です。