Approvisionnement de profilés guidé par la spécification
Profilés aluminium anodisés
Approvisionnez des profilés aluminium extrudés avec option de finition anodisée via Aluminum Profile Works. Nous coordonnons l'approvisionnement des profilés, les exigences de finition et la préparation à l'export pour les acheteurs industriels. Partez d'un profilé répertorié ou de votre plan, puis définissez la finition pour l'application réelle.
Découvrez des profilés compatibles avec une finition anodisée
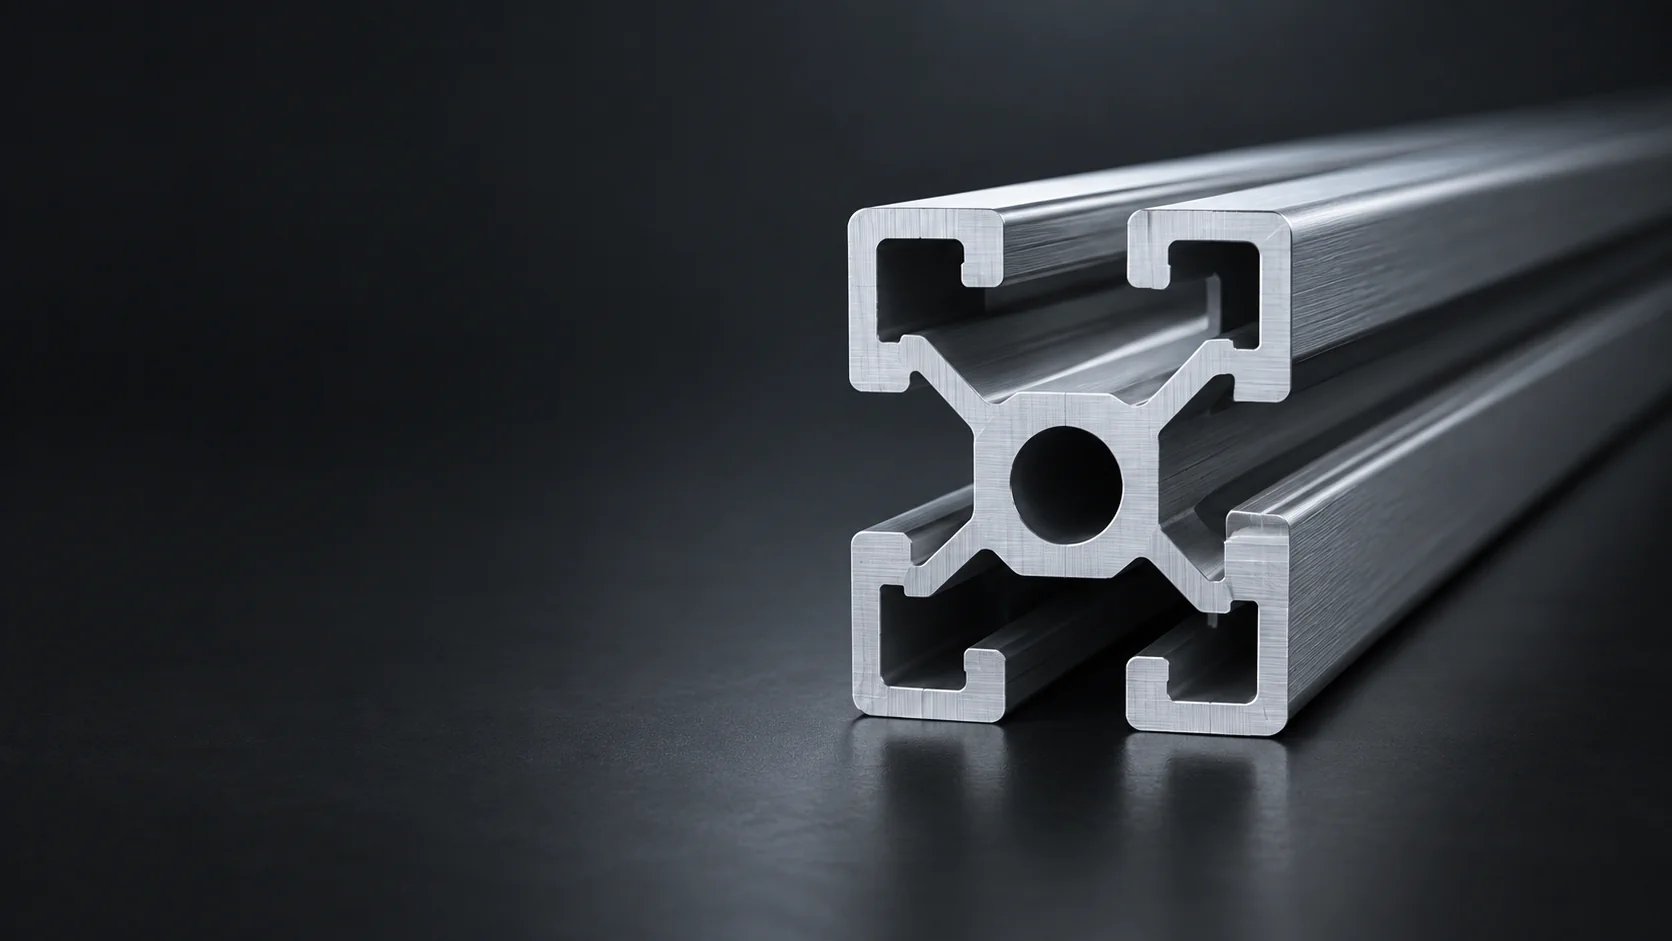
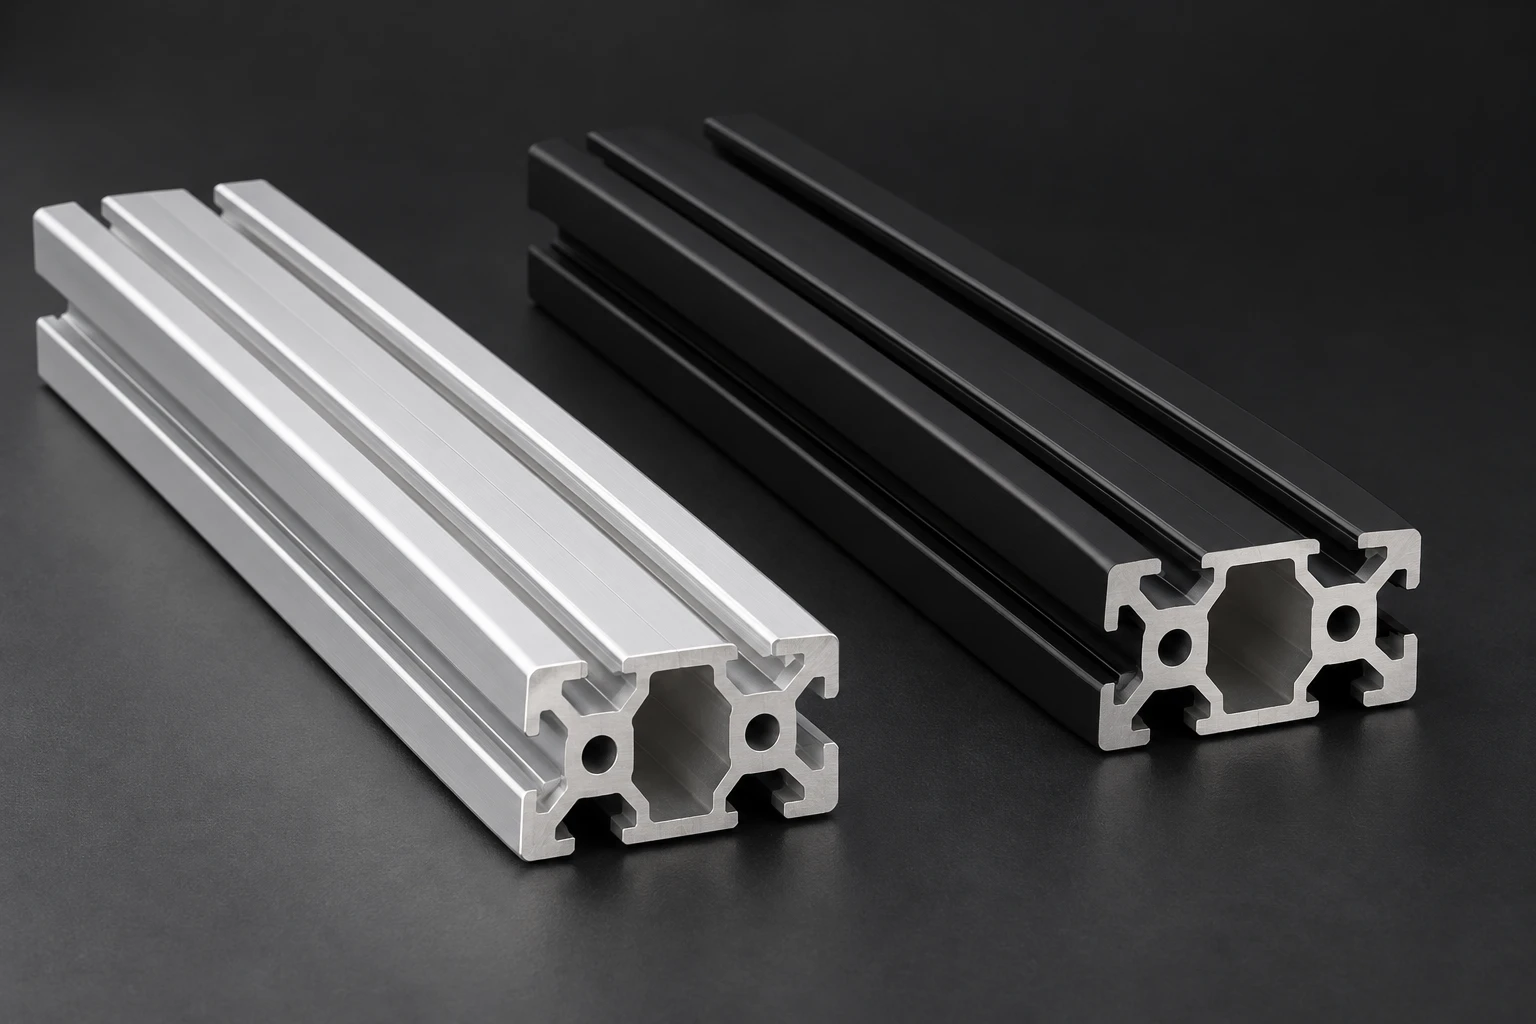
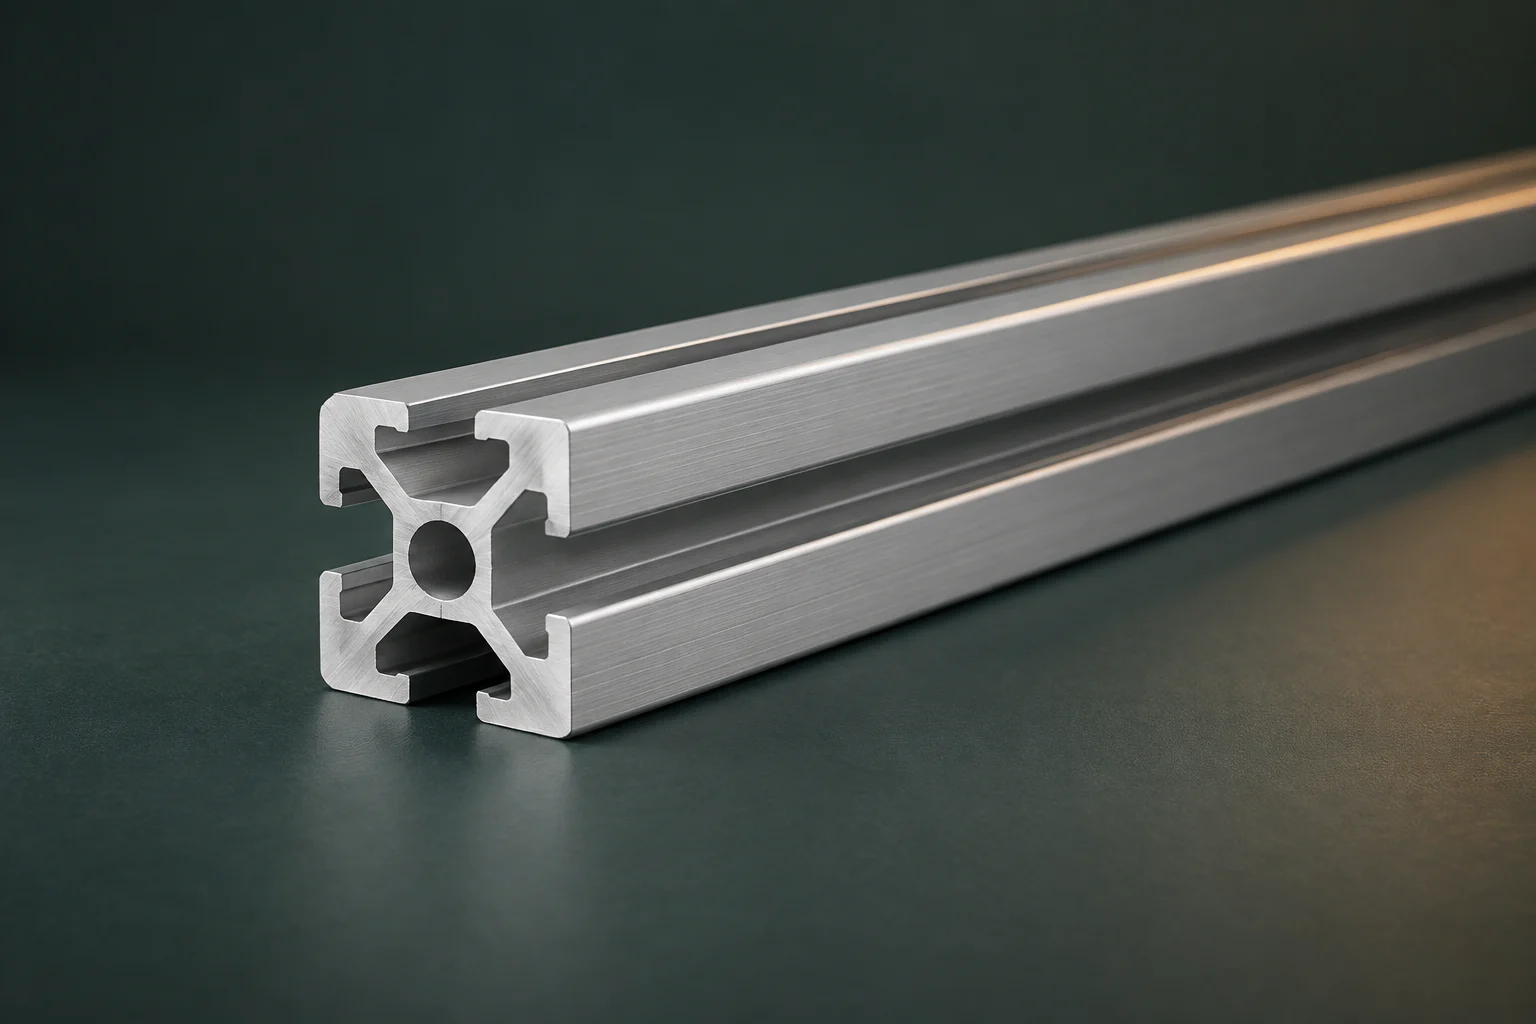
Les familles de profilés répertoriées incluent l'anodisation comme option de finition. Cela n'indique ni un stock anodisé, ni une couleur, une épaisseur de couche ou une date de livraison confirmées. Consultez la section, puis confirmez la finition et la quantité de votre commande. Les images de profilés sont illustratives et non des échantillons d'acceptation de finition.
Les profilés aluminium anodisés sont des profilés extrudés dont la surface a subi un procédé électrochimique qui forme une couche d'oxyde intégrée au métal sous-jacent. L'anodisation est un traitement de surface : elle n'identifie ni la géométrie, ni l'alliage, ni l'état du profilé. Les références sectorielles ci-dessous expliquent le procédé et les variables de spécification.
Définir le profilé de base
Partez de la section, de l'alliage et de l'état. L'exigence de finition s'ajoute à la spécification ; elle ne remplace pas le plan du profilé.
Adapter la protection à l'application
L'anodisation peut améliorer la résistance à la corrosion et à l'abrasion de surface. La performance dépend de l'alliage, du procédé, de la couche et des conditions d'exposition ; elle doit être spécifiée pour l'usage prévu.
S'accorder sur l'aspect
Le prétraitement, l'alliage et le procédé de coloration influencent l'aspect final. Décrivez les surfaces significatives et validez des échantillons plutôt que de vous fier à un nom de couleur ou à une image du site.
Garder la fabrication en vue
Intégrez la découpe, le perçage, l'usinage, l'assemblage et les cotes critiques dans la même demande afin que la séquence usinage et finition soit examinée d'ensemble.
Liste de contrôle de sélection
Quatre décisions avant de spécifier un profilé anodisé
Une demande d'« aluminium anodisé » laisse plusieurs décisions d'achat ouvertes. Utilisez ces points de contrôle pour définir ce que le profilé fini doit accomplir.
Choisir la section, l'alliage et l'état
Confirmez d'abord la géométrie et les exigences d'assemblage. Le catalogue actuel comprend des références 6063-T5 et 6061-T6. L'alliage et l'état influencent à la fois la pièce de base et sa réaction à l'anodisation ; ne les choisissez pas uniquement pour la couleur souhaitée.
Décrire l'environnement d'utilisation
Précisez si la pièce sera à l'intérieur ou à l'extérieur, l'exposition attendue et toute exigence d'usure ou de contact. Identifiez la spécification de couche requise et la méthode d'inspection lorsque le projet les définit.
Définir couleur, texture et surfaces significatives
Indiquez l'aspect demandé, le brillant ou la texture, un échantillon approuvé le cas échéant, et les faces visibles après assemblage. Demandez une plage d'acceptation proposée lorsque la constance de couleur est importante.
Identifier les cotes et contraintes d'usinage
Marquez les cotes d'appui, les filetages, les alésages, les exigences de masquage et les zones où les marques de contact sont inacceptables. Confirmez comment le prétraitement, la couche et tout usinage ultérieur seront pris en compte sur le plan fini.
Liste de contrôle de spécification d'un profilé anodisé
Utilisez cette liste pour transformer une demande d'aspect en une spécification de finition vérifiable. C'est un guide d'achat, non une liste de capacités de procédé garanties.
Tous les points doivent être convenus pour le profilé et la commande concernés. Référencer une norme est une exigence de l'acheteur, non une affirmation qu'APW ou un produit répertorié est certifié à cette norme.
Liste de contrôle de spécification d'un profilé anodisé
Exigence
À fournir
À confirmer
Profilé de base
Plan ou référence catalogue, alliage et état
Aptitude de la section et état de matière convenu
Aspect
Référence de couleur, texture, brillant et surfaces significatives
Échantillon physique et plage d'aspect acceptable
Couche
Désignation d'anodisation requise et épaisseur de couche, si spécifiées
Spécification applicable, points de mesure et méthode d'inspection
Colmatage
Exigences de colmatage ou de performance du projet
Traitement convenu et vérification pertinente
Cotes
Tolérances de pièce finie, alésages, filetages et faces d'appui
Effets du prétraitement et de la couche, masquage et zones de contact
Fabrication
Exigences de découpe, perçage, usinage et assemblage
Ordre des opérations et traitement du métal exposé ultérieurement
Réception
Critères d'inspection, exigences d'échantillons et enregistrements demandés
Étendue de l'inspection et documents disponibles pour la voie d'approvisionnement
Si une exigence n'est pas décidée, marquez-la comme en attente dans la RFQ. Ne remplacez pas une épaisseur, une plage de couleur ou un critère d'inspection inconnus par une valeur par défaut supposée.
Présentation du procédé et des variables qui influencent la performance de la couche.
Anodisé, brut de filage et thermolaqué : comparatif des profilés
Comparez les traitements par système de surface, aspect et questions nécessaires à une décision d'achat. Aucun traitement ne remplace universellement un autre.
Comparatif qualitatif de sélection, non un classement de durée de vie, de coût ou de performance. L'aptitude finale et la disponibilité dépendent de la section, de la spécification de finition et de l'application.
Anodisé, brut de filage et thermolaqué : comparatif des profilés
Critère de décision
Anodisé
Brut de filage
Thermolaqué
Système de surface
Couche d'oxyde formée électrochimiquement et intégrée à l'aluminium
Aucun traitement d'anodisation ni de peinture ajouté ; un oxyde naturel se forme sur l'aluminium
Revêtement peint appliqué, avec ses propres exigences de préparation et de cuisson
Spécification d'aspect
Définir prétraitement, texture, couleur et un échantillon d'acceptation
Définir l'état de surface de filage acceptable et les marques visibles
Définir le système de revêtement, la couleur, la texture, le brillant et l'échantillon d'acceptation
Exigences de protection
Spécifier couche et colmatage pour l'exposition et l'usure prévues
Confirmer si la surface non traitée convient à l'environnement d'usage
Spécifier le système de revêtement et sa performance pour l'exposition prévue
Ajustement critique
Examiner les effets du prétraitement et de la couche sur les cotes finies
Examiner les tolérances de filage et tout usinage ultérieur
Examiner l'épaisseur du revêtement et le masquage aux surfaces d'appui
Décision d'approvisionnement
Confirmer les exigences de finition pour le profilé retenu
Confirmer l'état de surface requis pour le profilé retenu
Confirmer le système de revêtement pour le profilé retenu
Les variables qui définissent une finition anodisée et son aspect.
Contexte du procédé
Comment se définit une finition anodisée
L'AEC décrit le nettoyage, le rinçage, le décapage, l'oxydation électrochimique, la coloration facultative et le colmatage. Cet aperçu explique le procédé industriel ; la voie d'approvisionnement réelle et tout traitement spécial doivent être confirmés pour votre profilé.
Préparer la surface
Le nettoyage et le prétraitement influencent la finition. Définissez la texture et l'aspect requis avant de convenir de la voie de traitement.
Former la couche d'oxyde
L'aluminium joue le rôle d'anode pendant le traitement électrochimique. Les caractéristiques de la couche dépendent de la matière et du procédé : la finition requise nécessite une spécification convenue.
Examiner couleur et colmatage
L'anodisation peut inclure la coloration et le colmatage. Précisez le résultat demandé et sa vérification ; les seuls noms de couleur, incolore, noir ou autre, n'établissent pas un critère d'acceptation.
Coordonner fabrication et inspection
Convenez du moment de la découpe et de l'usinage, des zones de masquage ou de contact autorisées, et de la façon dont les cotes et l'aspect finis seront inspectés.
Points de contrôle d'application
Spécifier la finition autour de l'assemblage
Ce sont des exemples d'exigences, non des affirmations d'aptitude à tout usage. Examinez ensemble le profilé, la couche et les conditions d'assemblage.
Châssis modulaires
Confirmez l'ajustement des rainures et des accessoires, les faces significatives, les coupes et les zones de contact du châssis assemblé.
Ensembles tubulaires usinés
Identifiez les surfaces visibles des tubes, les jonctions, les coupes et tout usinage effectué après la finition.
Équerres et supports
Marquez les trous, les faces d'appui, les cotes finies et les surfaces exposées après fabrication.
Pièces d'équipement visibles
Convenez d'échantillons d'aspect, des conditions d'observation et de la plage acceptable entre pièces adjacentes.
Composants d'appui usinés
Identifiez les alésages, les filetages et les surfaces d'ajustement où la couche ou le masquage doivent être examinés.
Ensembles extérieurs
Décrivez l'exposition, la maintenance et les exigences de performance. L'usage extérieur nécessite une revue de finition propre au projet.
Éviter les lacunes de spécification
Résolvez ces points avant d'approuver la finition
Une exigence de finition complète facilite la comparaison des devis et des critères de réception.
Se limiter à un nom de couleur
Une demande d'« anodisé noir » ou d'« anodisé incolore » ne définit pas complètement la texture, le brillant ou la variation acceptable.
À vérifier : référence d'échantillon, faces significatives et plage d'aspect convenue.
Traiter toutes les spécifications d'anodisation comme interchangeables
Une exigence de couche doit être liée à l'application. Ne supposez pas qu'une demande décorative définit aussi une exigence d'anodisation dure ou de performance architecturale.
À vérifier : usage prévu, désignation requise, couche et critères d'inspection.
Laisser les zones de contact et de masquage non spécifiées
Un emplacement de traitement acceptable peut être inacceptable sur une face visible ou fonctionnelle de la pièce assemblée.
À vérifier : surfaces significatives, points de contact autorisés et masquage sur le plan.
Négliger la fabrication et l'ajustement final
La découpe ou l'usinage après anodisation expose le métal sous-jacent. Le prétraitement et la couche doivent aussi être pris en compte pour définir les cotes critiques finies.
À vérifier : séquence d'opérations, exigences de coupe et tolérances de pièce finie.
Préparer la RFQ
Ce qu'il faut inclure dans une demande de profilé anodisé
Envoyez les éléments connus et signalez les décisions ouvertes. APW utilise la spécification pour coordonner le profilé, la finition et la livraison ; la disponibilité finale et les conditions commerciales sont confirmées pour l'exigence concernée.
Plan, croquis ou référence de profilé publié, avec cotes et unités.
Alliage et état requis, ou les détails d'application s'ils ne sont pas encore décidés.
Aspect anodisé demandé, référence d'échantillon, surfaces significatives et plage d'acceptation.
Épaisseur de couche, désignation de finition, colmatage et exigences d'inspection, lorsqu'ils sont spécifiés.
Cotes critiques finies, masquage, zones de contact autorisées et ordre des opérations.
Longueurs de coupe requises, quantité, besoins d'usinage, emballage et destination.
Enregistrements d'inspection demandés, échantillons et calendrier de livraison à confirmer.
RFQ illustratif : un châssis modulaire
Cette demande fictive d'acheteur montre comment séparer les exigences connues des décisions ouvertes. Ce n'est ni une référence commandable, ni un état de stock, ni un devis confirmé.
Référence du profilé
Série Euro T-slot 4040 ; plan d'assemblage joint à la RFQÉlément fourni par l'acheteur
Alliage / état
6063-T5 demandéÉlément fourni par l'acheteur
Finition
Finition anodisée demandée pour les surfaces visibles du châssisÉlément fourni par l'acheteur
Quantité / longueur de coupe
Exigence illustrative : 200 pièces, coupées à 1 000 mmÉlément fourni par l'acheteur
Aspect
Échantillon acheteur, faces significatives et variation acceptable à convenirÀ confirmer
Couche / inspection
Épaisseur requise, colmatage et vérification à convenir selon l'environnement d'usageÀ confirmer
Ajustement final / usinage
Ajustement des accessoires, tolérances, coupes, usinage et zones de contact à examinerÀ confirmer
Livraison
Destination, emballage, disponibilité d'approvisionnement et calendrier à confirmerÀ confirmer
Références sectorielles
Sources à l'appui des recommandations de finition
Ces sources sectorielles étayent les recommandations de procédé, d'alliage et de spécification ci-dessus. Elles ne certifient pas APW, ne confirment pas la conformité d'un produit et n'établissent aucune garantie d'approvisionnement.
Recommandations sur l'alliage, l'état, le prétraitement, la désignation de couche et la spécification d'aspect.
Questions d'acheteurs
FAQ sur les profilés aluminium anodisés
Réponses aux décisions qui restent souvent ouvertes dans une demande d'approvisionnement de profilés.
C'est un profilé aluminium extrudé traité par voie électrochimique pour former une couche d'oxyde intégrée au métal sous-jacent. L'anodisation désigne le traitement de surface ; la section, l'alliage, l'état et les exigences de finition doivent encore être spécifiés séparément. La référence AEC Anodisation citée sur cette page explique le procédé.
Lancer une demande d'approvisionnement
Rassemblez vos exigences de profilés anodisés
Envoyez la référence du profilé ou les éléments de plan disponibles, l'alliage, les exigences de finition, la quantité et la destination. Signalez ce qui reste à décider pour qu'APW organise la discussion d'approvisionnement. Envoyez les plans par e-mail après notre réponse.