
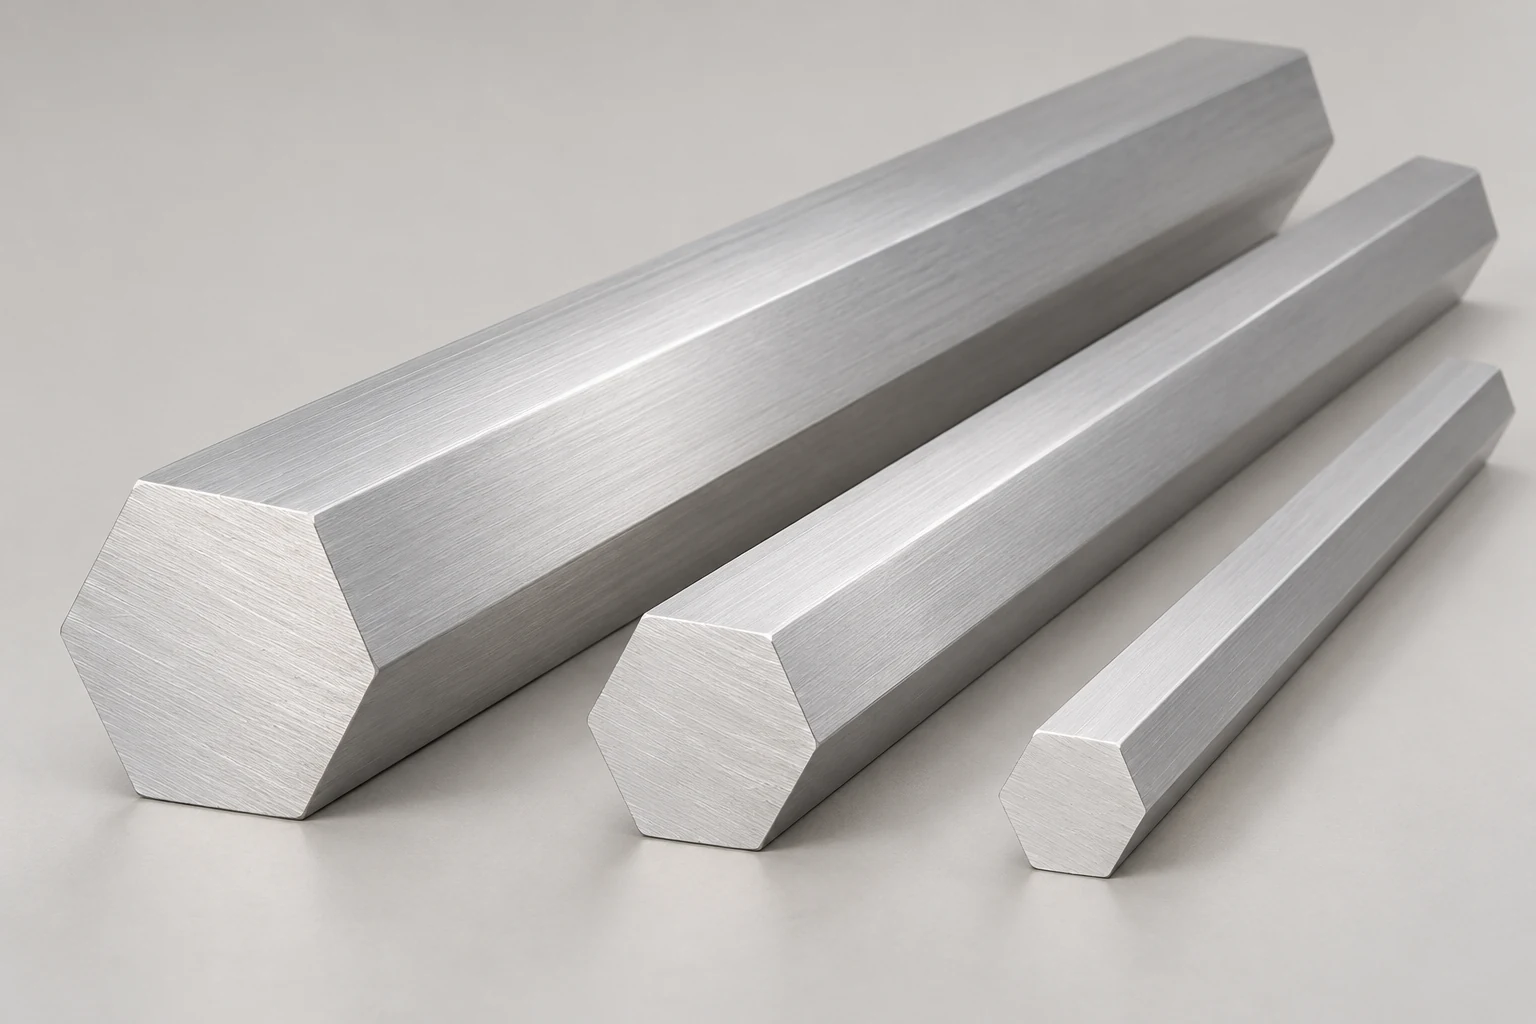
Barres hexagonales en aluminium
Barre hexagonale en aluminium 6061-T6
- Référence de section
- Section pleine ; préciser cote sur plats, tolérances et longueur
- Série de profilés
- Barre hexagonale pleine
- Alliage / état
- 6061-T6
Profilés aluminium 6061 : précisez la section, l’état métallurgique et la quantité. APW examine votre plan pour définir le périmètre de fourniture, de transformation et de contrôle.
Voir les sections 6061
Références du catalogue
Vérifiez les dimensions et le procédé de chaque référence. Le catalogue ne confirme ni stock ni aptitude à votre assemblage.
Barres hexagonales en aluminium
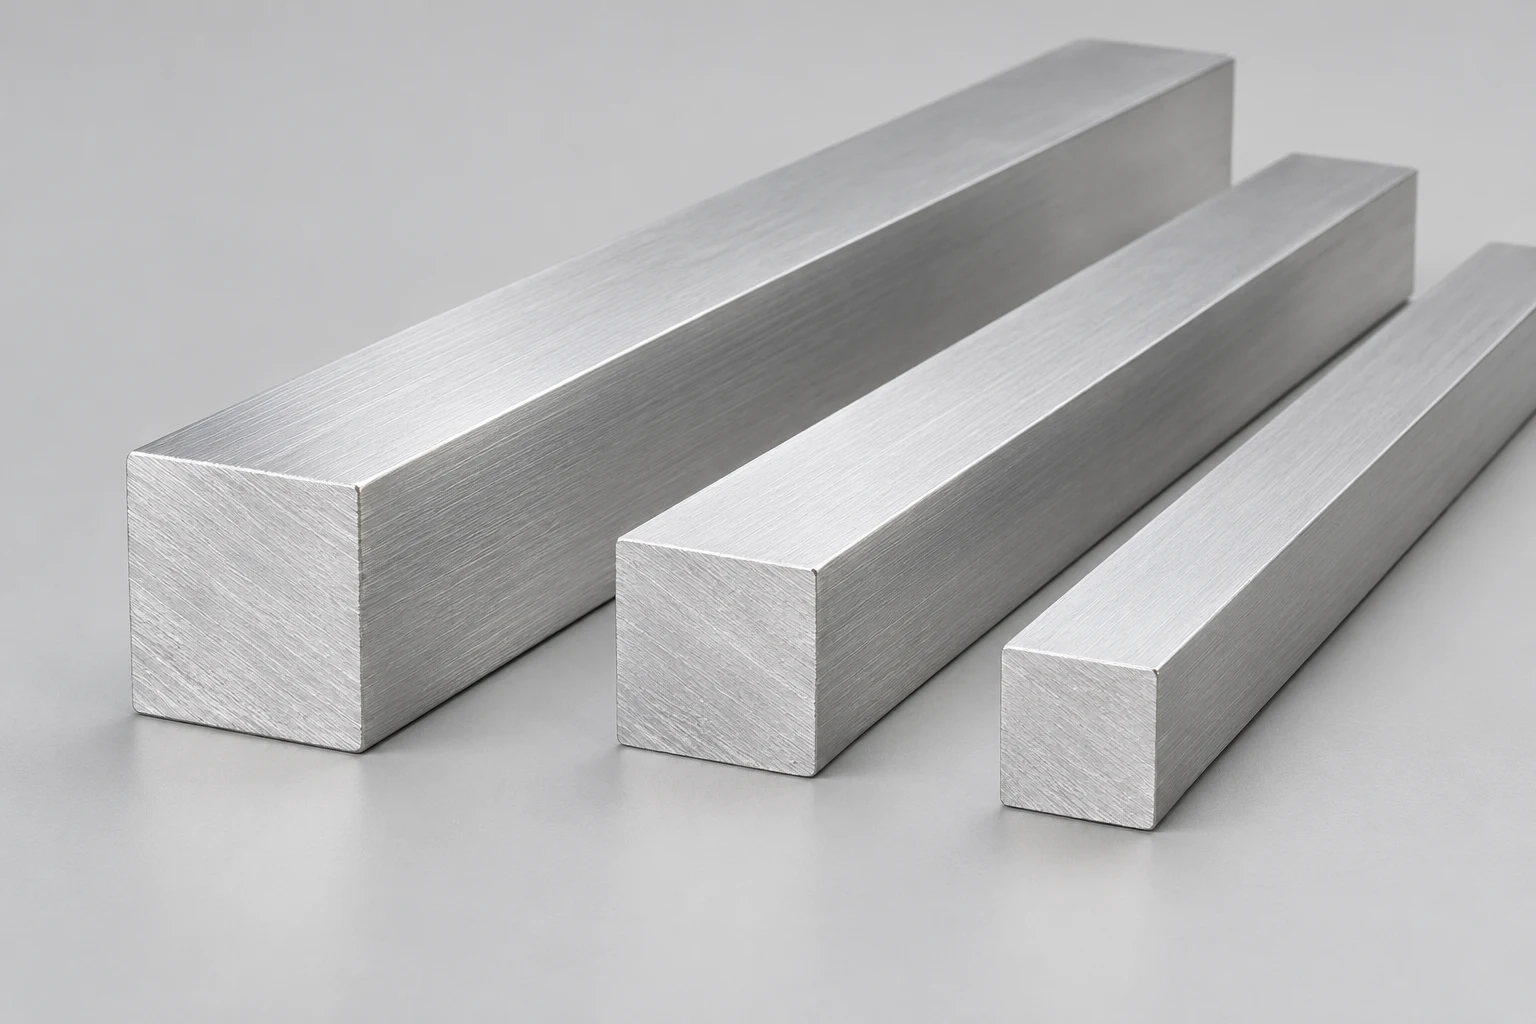
Barres carrées en aluminium
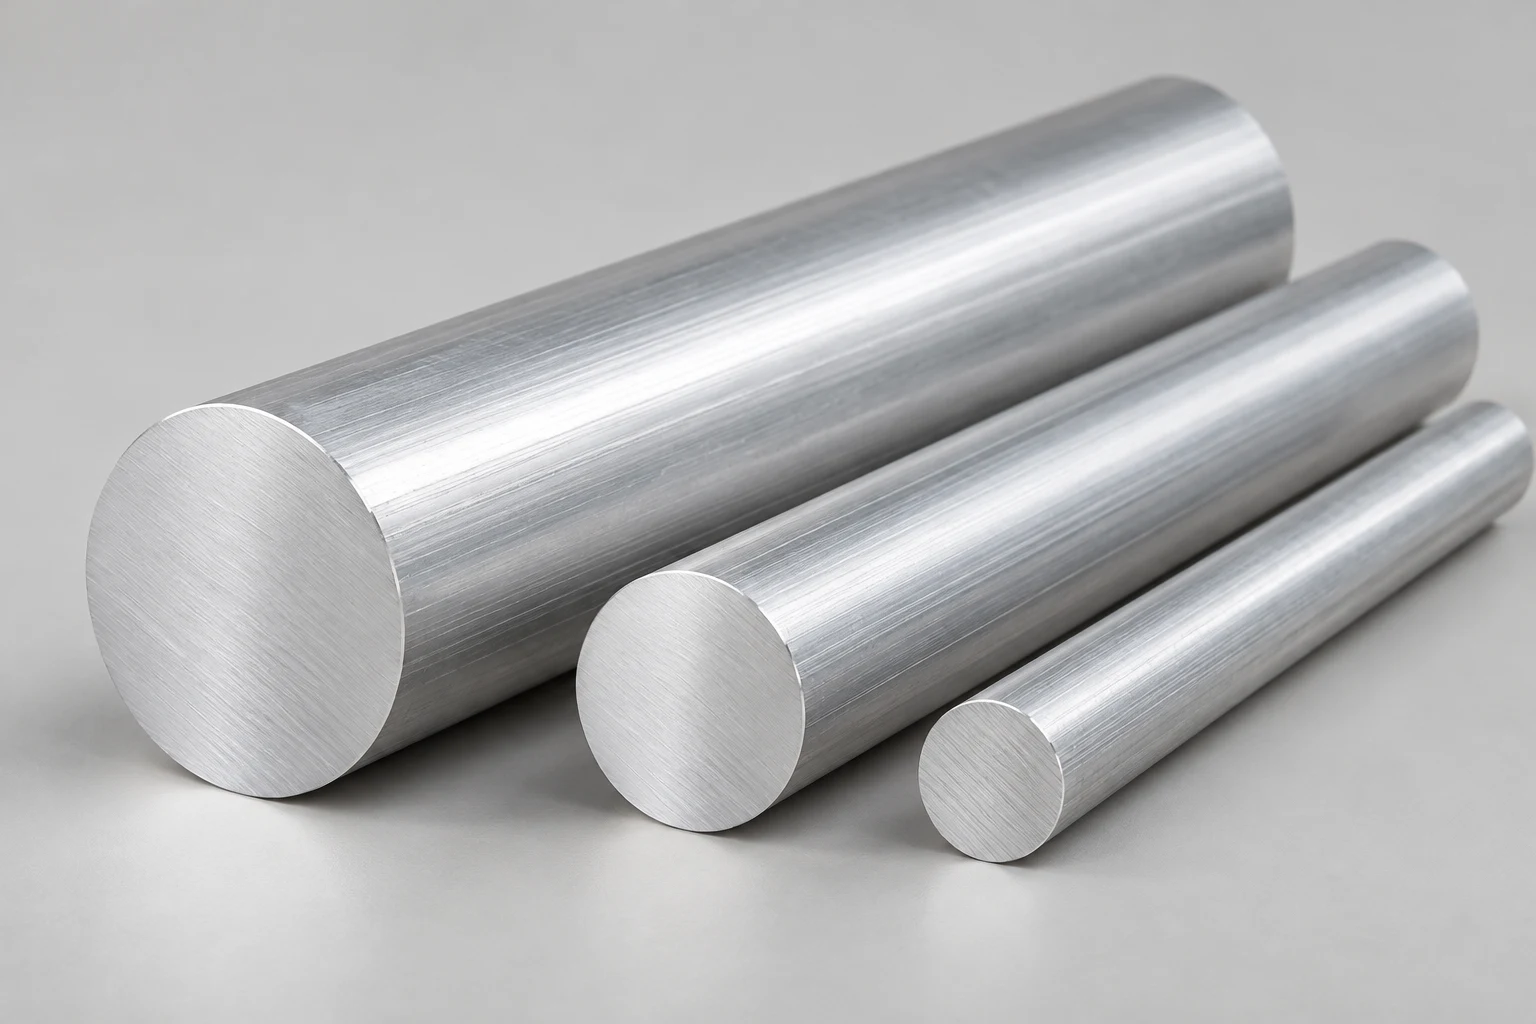
Barres rondes en aluminium
Cornières en aluminium
Le 6061 est un alliage Al-Mg-Si à traitement thermique. État, section et gamme de fabrication conditionnent le résultat.
Indiquez la désignation complète ; traitement et vieillissement modifient les propriétés.
Utilisez les valeurs correspondant à la forme, à l’épaisseur et à l’état ; elles ne définissent pas la charge admissible de l’ensemble.
Repérez les faces usinées, perçages et parois restantes avant de choisir le brut.
Décrivez milieu, faces visibles et contacts avec d’autres métaux.
Plan, norme et contrôles doivent suivre la même révision de commande.
Séparez le profilé initial de la pièce finie pour comparer les offres.
Précisez usage, interfaces, références et ajustements critiques.
Fournissez indice, unités, parois, rayons, longueur et rectitude ; confirmez filage et outillage.
Choisissez T6, T6511 ou un autre état en tenant compte de l’usinage, du cintrage et du soudage.
Convenez de la norme, de son édition, du stade de mesure et des documents.
Distinguez traitement thermique et détensionnement par traction.
Guide de choix, sans engagement de propriétés ou de disponibilité ; commande et spécification convenues font foi.
| Critère | 6061-T6 | 6061-T6511 | À confirmer |
|---|---|---|---|
| Traitement | Mis en solution et vieilli artificiellement | Mis en solution, vieilli artificiellement et détensionné par traction | Désignation complète au plan. |
| Usinage | Examiner état et gamme | La traction peut compter pour maîtriser les déformations | Surépaisseur et contrôle final ; aucune garantie de déformation nulle. |
| Substitution | État prescrit | Autre état prescrit | Accord préalable de l’acheteur. |
| Propriétés | Selon spécification produit | Selon spécification produit | Forme, épaisseur, édition et documents. |
Comparez résistance, filabilité et aspect avant de changer de nuance.
Comparaison qualitative, sans équivalence automatique ; tout changement nécessite l’accord du projet.
| Priorité | 6061 | 6063 | Décision |
|---|---|---|---|
| Résistance | Courant pour exigences plus élevées | Lorsque la résistance modérée suffit | Comparer états et spécifications réels. |
| Section | Géométrie et trempe à examiner | Généralement plus facile à filer | Vérifier parois, détails et rayons. |
| Usinage | T6/T6511 utilisés pour pièces usinées | Selon pièce et état | Définir opérations et tolérances finales. |
| Aspect anodisé | Possible ; aspect à évaluer | À considérer pour l’aspect décoratif | Convenir d’un échantillon et du traitement. |
Distinguez brut filé, pièce usinée et ajustement après traitement.
Liste de revue, sans tolérances chiffrées ni déclaration de capacité fournisseur.
| Stade | Dimensions | Plan | Réception |
|---|---|---|---|
| Profilé filé | Section, paroi, longueur et rectitude | Unités, indice et surépaisseur convenue | Vérifier le profilé livré. |
| Pièce usinée | Longueur finale, perçages, rainures et faces | Références, tolérances et état du contrôle | Mesurer suivant la méthode convenue. |
| Après traitement | Ajustements, jeux et zones masquées | Cotes après finition et aspect | Contrôler dimensions et aspect finaux. |
Annoncez les opérations lors de la consultation de profilés aluminium 6061.
Positionnez taraudages, alésages et rainures depuis les références ; accordez surépaisseur et contrôle après enlèvement.
Précisez rayon et direction. T6 ne convient pas à tout formage ; un état plus doux et une gamme thermique étudiée peuvent être nécessaires.
La zone soudée du 6061-T6 peut perdre de la résistance ; précisez joints et état final.
Définissez faces visibles, masquage et ajustement après traitement ; validez l’aspect séparément.
Questions de spécification, sans conception homologuée ni références clients.
Définissez appuis, fixations et faces à usiner.
Repérez faces de positionnement, références et taraudages.
Séparez brut, débit, usinage et finition.
Précisez assemblage, milieu et contrôles ; la nuance ne qualifie pas l’ensemble.
Identifiez cintrages, soudures et faces apparentes.
Définissez contacts, aspect et ajustements affectés par le revêtement.
Conservez un même plan et une même base de réception.
État, section et longueur restent indéfinis.
Complétez désignation et indice.
Une barre ronde ou hexagonale ne prouve pas sa fabrication.
Confirmez procédé et norme.
Les opérations comprises diffèrent.
Alignez débit, usinage, finition, contrôle et livraison.
Consultation
Séparez exigences définies et points à convenir.
Dimensions d’une demande illustrative, sans confirmation d’une taille catalogue.
Deux périmètres hypothétiques pour un même plan, une même matière et quantité.
| Poste | Matière débitée | Pièce suivant plan |
|---|---|---|
| Matière | Alliage et état de livraison | Alliage et état après opérations |
| Dimensions | Section et débit ; surépaisseur à convenir | Cotes finales selon références |
| Trous et rainures | Exclus dans cet exemple | Opérations explicitement convenues |
| Finition | Aucun traitement supplémentaire spécifié | Traitement et aspect convenus |
| Contrôle | Documents et contrôle du profilé | Documents et caractéristiques finales |
| Emballage | Protection des longueurs et étiquettes | Protection des faces, repérage pièce et lot |
| Livraison | Destination et conditions séparées | Confirmer frais de transformation et emballage |
Exemples d’achat, sans offre ni forfait APW ; accordez documents, opérations et exclusions avant comparaison des totaux.
Référez-vous au plan, à son indice et au stade livré.
Convenir de la séparation des faces, extrémités et zones usinées.
Rapprocher étiquettes, références, quantités et indice.
Appliquer références et méthode convenues ; contrôler le brut ne remplace pas le contrôle final.
Vérifier dommages, bavures et documents du lot ; le visuel ne confirme ni nuance, ni état, ni résistance.
Conserver quantité, lot, photos et mesures pour comparaison avec la commande.
Sources
Rapprochez les conditions publiées de votre spécification.
États et fabrication du 6061 ; aucun engagement de fourniture APW.
Familles d’alliages, traitements et désignations.
Contexte résistance et filabilité ; ne qualifie pas une pièce.
Dimensions et références de tolérances.
Débit, ébavurage et opérations ultérieures à confirmer.
Clarifiez matière et réception avant commande.
Transmettez plan, état, quantité et destination avec transformation, finition et réception pour obtenir des devis de même périmètre.