
Ébauches pleines pour l'usinage
Barre hexagonale en aluminium 6061-T6
Une pièce doit conserver des méplats de serrage ? Sélectionnez la barre hexagonale en aluminium 6061-T6 par sa cote sur plats, puis vérifiez la surépaisseur disponible. Comparez avec un rond et consultez l'exemple de raccord. Adressez plan, tolérances, longueurs et quantités à Aluminum Profile Works pour étude de fourniture et devis.
Comprendre AF, AC et l'état métallurgique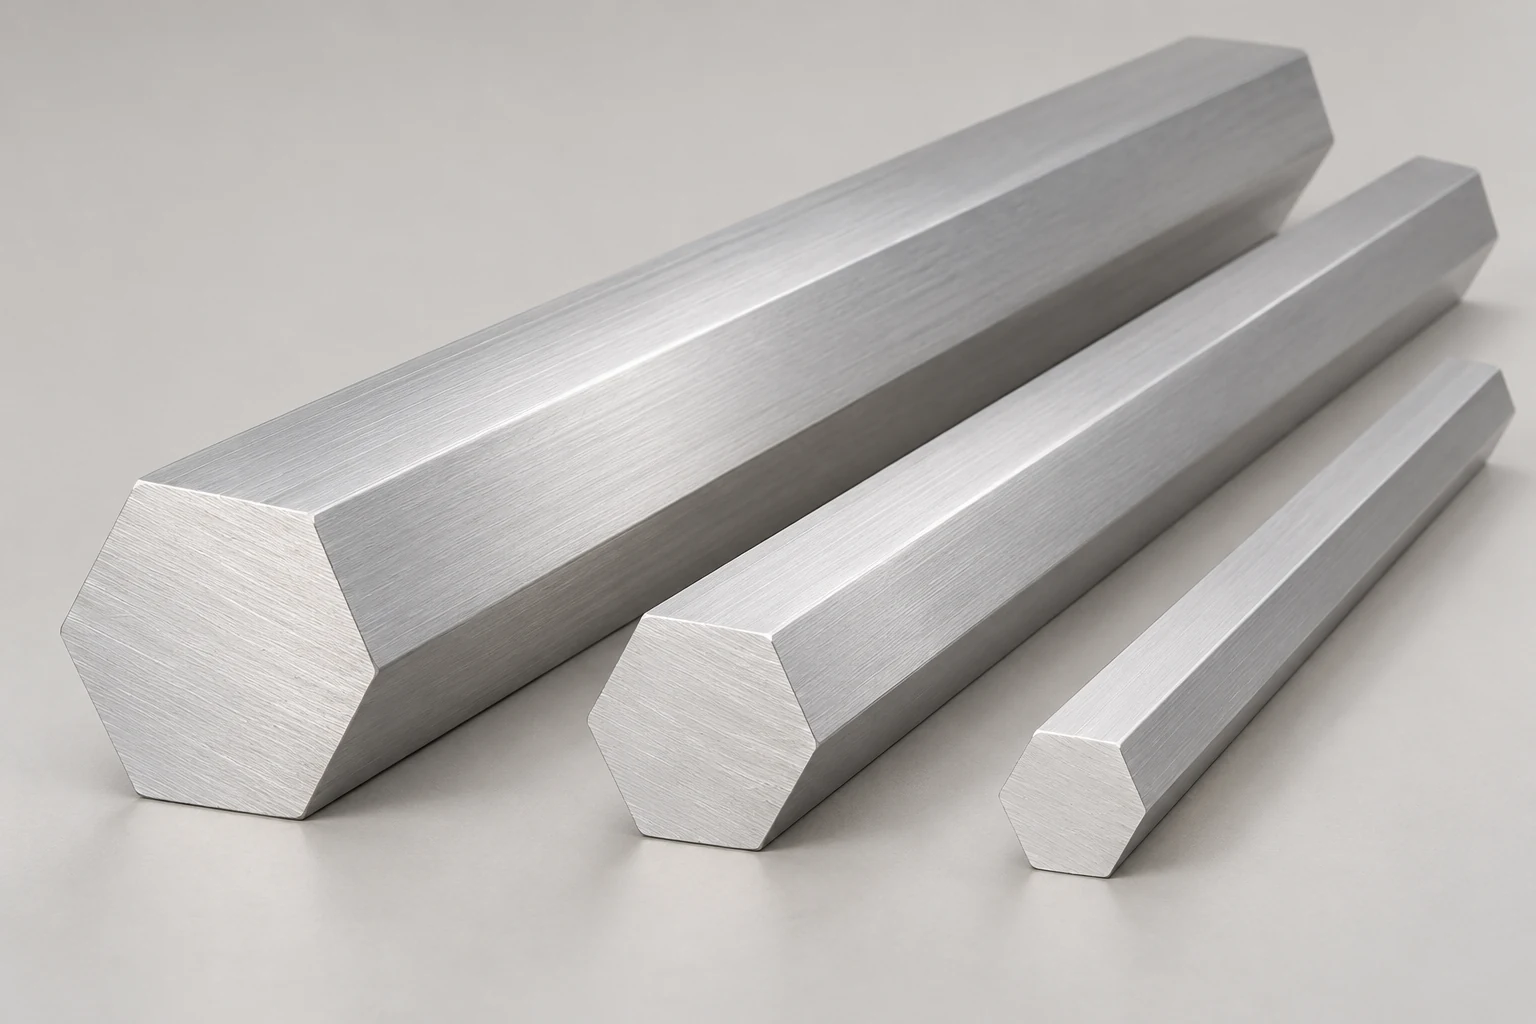
Sections pleines et faces longitudinales visibles.
Choisir la section selon les faces conservées
Le choix dépend du serrage et des surfaces qui subsistent après usinage. Définissez aussi l'état et la réception. [1][3]
Méplats pour une clé
Les faces opposées facilitent la prise. Pour les conserver, leur cote finale, leurs angles et leur surface doivent respecter le plan.
Usiner à l'état T6
Hydro indique une aptitude au décolletage, avec des copeaux parfois difficiles à fragmenter au tournage et au perçage. [1]
Corrosion et aspect
6061 résiste bien à l'atmosphère et se prête à l'anodisation ; exposition, aspect et finition comprise restent à convenir. [1]
Barre hexagonale en aluminium 6061-T6
- Catégorie
- Barres hexagonales en aluminium
- Famille
- Barre hexagonale pleine
- Section
- Section pleine ; préciser cote sur plats, tolérances et longueur
- Alliage
- 6061
- État métallurgique
- T6
- Spécification de livraison
- Préciser forme et norme dans la demande
Cotes sur plats et masse linéique théorique
Les 18 AF métriques proviennent d'un catalogue tiers. Références pour consulter, elles ne constituent ni stock APW ni gamme continue ; les pouces sont des conversions. [2]
| AF de référence (mm) [2] | AF converti (in) | AC théorique (mm) | Masse théorique (kg/m) |
|---|---|---|---|
| 12 | 0.4724 | 13.856 | 0.337 |
| 14 | 0.5512 | 16.166 | 0.458 |
| 16 | 0.6299 | 18.475 | 0.599 |
| 17 | 0.6693 | 19.630 | 0.676 |
| 19 | 0.7480 | 21.939 | 0.844 |
| 20 | 0.7874 | 23.094 | 0.935 |
| 22 | 0.8661 | 25.403 | 1.132 |
| 24 | 0.9449 | 27.713 | 1.347 |
| 25 | 0.9843 | 28.868 | 1.461 |
| 26 | 1.0236 | 30.022 | 1.581 |
| 27 | 1.0630 | 31.177 | 1.705 |
| 28 | 1.1024 | 32.332 | 1.833 |
| 30 | 1.1811 | 34.641 | 2.104 |
| 32 | 1.2598 | 36.950 | 2.394 |
| 34 | 1.3386 | 39.260 | 2.703 |
| 36 | 1.4173 | 41.569 | 3.030 |
| 38 | 1.4961 | 43.879 | 3.376 |
| 40 | 1.5748 | 46.188 | 3.741 |
AC = 2 × AF / √3 ; kg/m = AF² × √3 / 2 × 0.0027, AF en mm, densité nominale 2,700 kg/m³. Conversion exacte 25.4 mm/in ; quatre décimales en pouces, trois pour AC et masse. Masses recalculées, non reprises du catalogue ; rayons, écarts dimensionnels et surface modifient la masse réelle.
Hexagone ou rond comme ébauche ?
Pour conserver un hexagone de 20 mm AF, le rond minimal touche les six sommets : son diamètre correspond à AC, pas AF.
- Trait plein : hexagone 20 mm AF
- Pointillés : rond minimal, diamètre 23.094 mm
| Section de départ | Cote nominale | Aire théorique (mm²) | Masse théorique (kg/m) |
|---|---|---|---|
| Hexagone régulier | 20 mm AF | 346.410 | 0.935 |
| Rond circonscrit minimal | Diamètre 23.094 mm | 418.879 | 1.131 |
Écart théorique de 17.3% à longueurs et densité 2,700 kg/m³ identiques, angles idéaux et surépaisseur nulle. Ce n'est pas une économie de prix ou d'usinage. Calculer sans arrondis intermédiaires et vérifier cotes, tolérances, état de surface et devis.
AF = 20 mm : aire hexagonale = √3 / 2 × AF² ; diamètre circonscrit = 2 × AF / √3 ; aire ronde = π × AF² / 3 ; réduction de masse = (1 − aire hexagonale / aire ronde) × 100 ≈ 17.3%
Vérifier la surépaisseur aux cotes limites
Exemple hypothétique : cylindre centré de 19 mm issu de 20 mm AF. Ces tolérances ne sont pas des limites de fourniture.
- À droite : AF minimal 19.90 mm
- À gauche : diamètre fini maximal 19.05 mm
- En haut : marge nominale 0.425 mm par côté
AF minimal de l'ébauche
20.00 ± 0.10 mm donne 20.00 − 0.10 = 19.90 mm.
Diamètre maximal fini
19.00 ± 0.05 mm donne 19.00 + 0.05 = 19.05 mm.
Marge nominale par côté
(19.90 − 19.05) ÷ 2 = 0.425 mm pour des sections idéales concentriques. AC n'augmente pas ce minimum.
Vérifier la mise en position
Inclure rectitude, défauts, reprise de surface et excentration. Une marge positive ne garantit pas la conformité.
Ce calcul est géométrique. Confirmer limites réelles, angles, surface, gamme d'usinage et contrôle.
Exemple de raccord avec prise de clé
Une barre hexagonale en aluminium 6061-T6 conserve le centre tandis que les extrémités sont tournées et filetées. Le plan définit dimensions et filetages.
- En haut : ébauche débitée
- Au centre inférieur : prise hexagonale
- Épaulements : extrémités tournées
- Traits obliques : filetages extérieurs
Débiter l'ébauche
Choisir AF et longueur avec surépaisseurs de dressage et de serrage.
Tourner les extrémités
Conserver le centre ; éviter le fraisage des plats seulement s'ils respectent le plan.
Réaliser les filetages
Définir longueurs, dégagements, concentricité et contrôle ; AF nominal ne définit pas le filetage.
Ébavurer et contrôler
Vérifier AF, diamètres, filetages et bouts ; convenir protection et finition.
Les plats bruts doivent satisfaire le plan. L'exemple ne fournit ni capacité de charge du filetage ni engagement APW de prestation d'usinage.
Envoyer plan, AF conservé et quantitéÉtat métallurgique et procédé
6061-T6 ne définit seul ni tolérances, ni procédé, ni propriétés certifiées du lot. [1][4]
| Caractéristique | Explication | À préciser |
|---|---|---|
| Alliage 6061 | Alliage durcissable par traitement thermique, employé en extrusion et usinage. [1] | Alliage, forme et identification. |
| État T6 | Mise en solution et vieillissement artificiel ; pas de détensionnement par traction établi par ce seul code. [1] | État exact ; faire approuver toute substitution. |
| Différence T6511 | Comprend un détensionnement par traction. [1] | État requis en cas d'enlèvement important de matière. |
| Fabrication | ASTM B221 : extrudés ; ASTM B211/B211M : barres, tiges et fils laminés ou finis à froid. [4] | Procédé, édition, tolérance AF, rectitude, vrillage et surface. |
| Soudage et cintrage | Le soudage peut réduire la résistance en zone T6 ; un cintrage sévère peut nécessiter un état plus doux. [1] | Opérations affectant les exigences finales. |
Une fiche générale ne certifie pas le lot livré. Définir propriétés et documents selon forme, dimensions et spécification.
Vues du produit
Sections et ébauches hexagonales
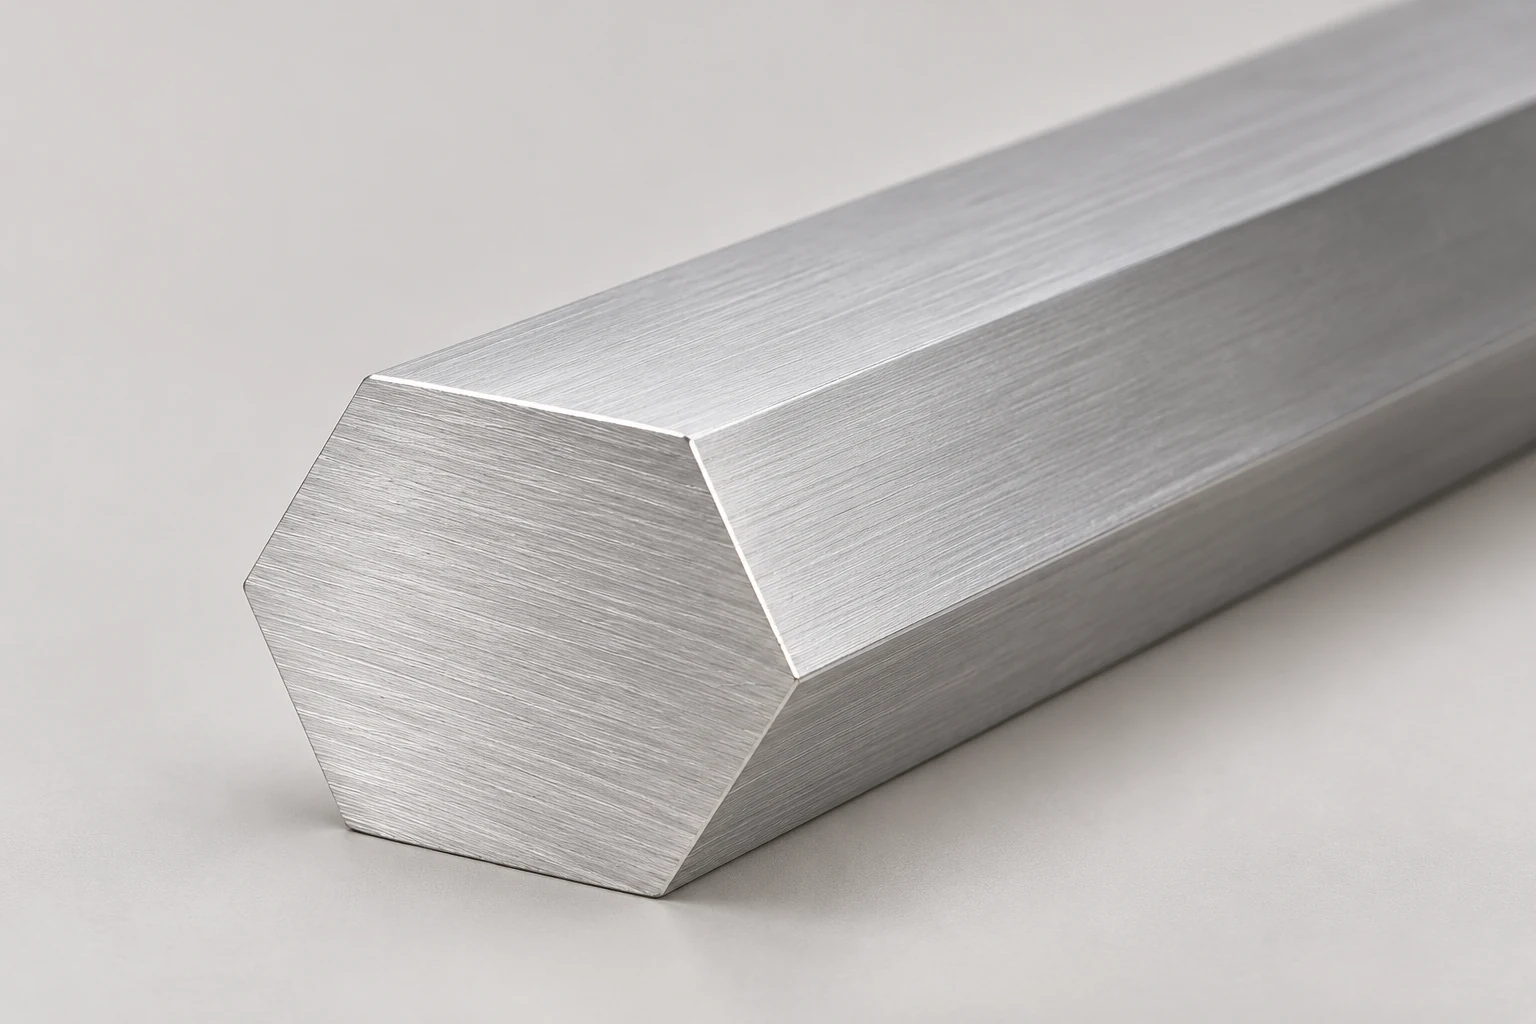
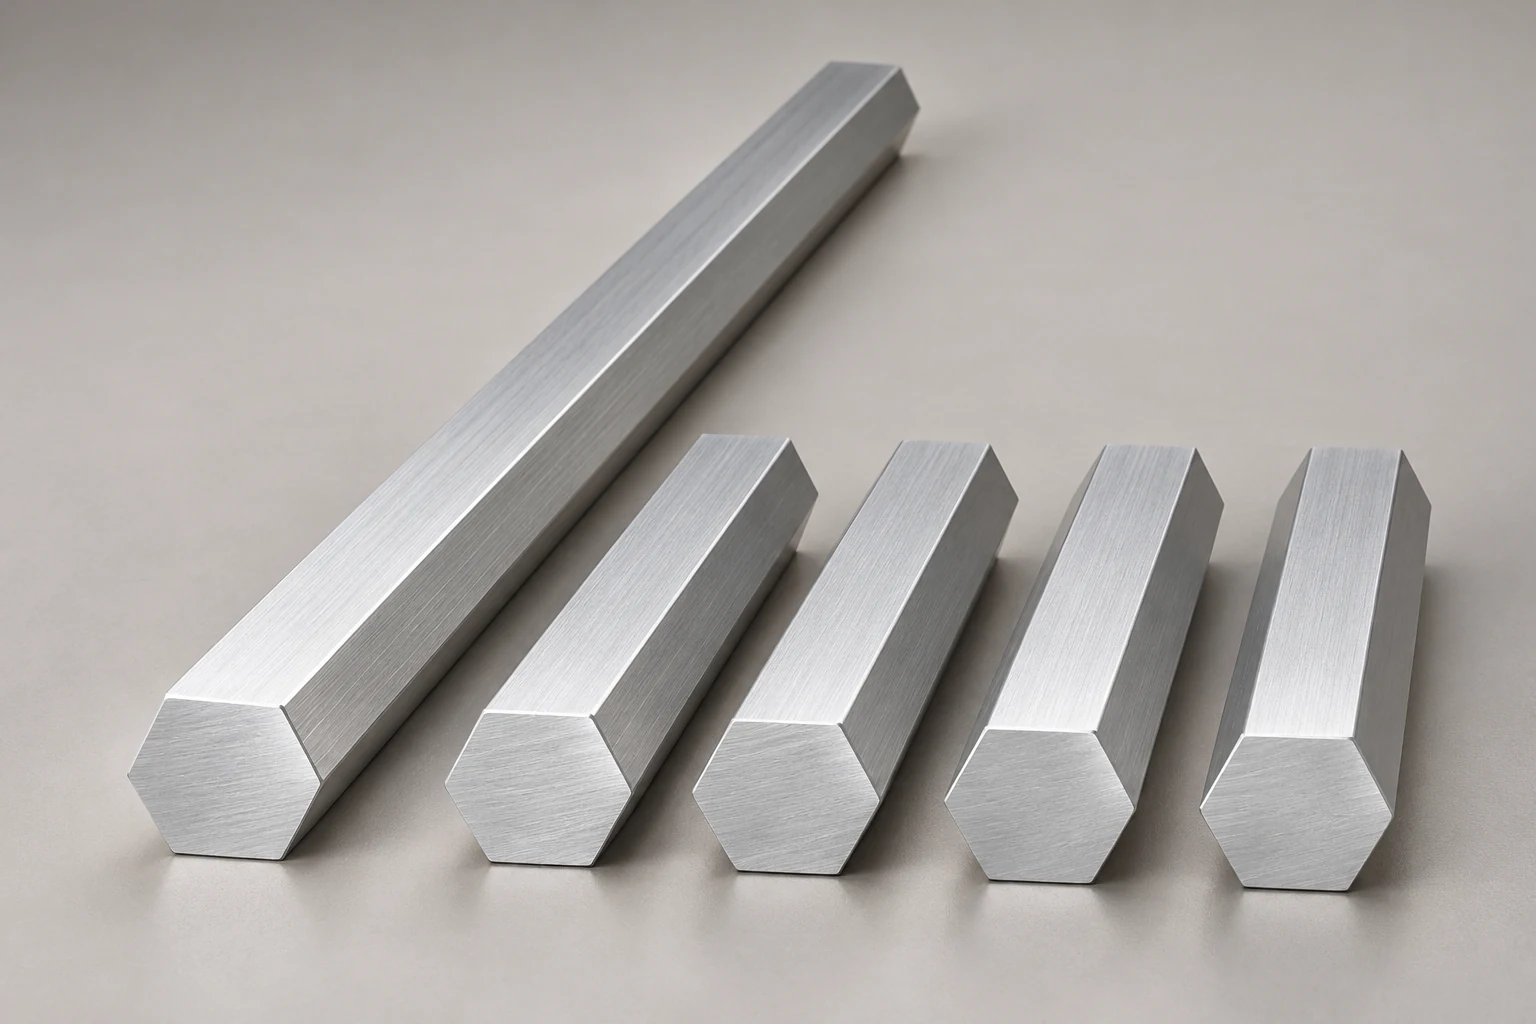
Les vues montrent du plein ; confirmer AF, angles, longueur et surface.
Estimer la masse à partir de AF
Hypothèses : hexagone plein régulier, angles idéaux et densité nominale 2,700 kg/m³.
Aire de section
AF en mm : aire = √3 / 2 × AF². À 20 mm AF : 346.410 mm² ; ne pas utiliser AC.
Masse par mètre
kg/m = aire × 0.0027. 20 mm AF ≈ 0.935 kg/m ; 25 mm AF ≈ 1.461 kg/m. Ce ne sont pas des pesées de lot.
Arrondir après multiplication
20 ébauches de 500 mm totalisent 10 m, soit environ 9.353 kg à 20 mm AF, sans arrondi intermédiaire.
Masse nette et transport
Trait de scie, chutes de bouts et dressage augmentent la longueur à acheter. Confirmer chutes livrées et emballage.
Le catalogue emploie une autre base de masse. Seules ses cotes AF sont reprises, la masse est calculée indépendamment.
Pièces conservant un hexagone
Valider chaque emploi selon plan, charges, liaisons et environnement.
- Entretoises hexagonales
Définir AF fini, alésage ou filetage, longueur et dressage.
- Raccords et adaptateurs
Préserver une prise de clé ; vérifier AF minimal pour le tournage et AC maximal pour le passage machine.
- Éléments de réglage et montages
Vérifier contacts, angles, serrage et ajustement ; AF nominal ne garantit pas l'assemblage.
Préparer une consultation comparable
Pour la barre hexagonale en aluminium 6061-T6, réunir AF, unités, tolérances, longueurs, quantités, destination et plan. Ajouter procédé, norme, surface, rectitude, vrillage et documents ; distinguer ébauche et pièce finie.
Identifier la cote et l'état exacts
Conserver unités d'origine, convention de mesure et état métallurgique dans la demande.
Plats et angles se distinguent
AF mesure perpendiculairement les faces opposées ; AC relie les sommets. 20 mm AF donne AC ≈ 23.094 mm ; 20 mm AC donne AF ≈ 17.321 mm. Les rayons affectent AC réel.
T6 et T6511 à confirmer séparément
T6511 comprend une traction de détensionnement. Valider les substitutions selon plan et réception. [1]
Conversion sans équivalence de stock
25 mm AF ≈ 0.9843 in ; 1 in = 25.4 mm. Ne pas remplacer la cote d'origine par un arrondi.
Exemple de demande technique
Besoin hypothétique ; fourniture et réception restent à convenir.
- Matière et forme
- Hexagone plein 6061-T6 ; confirmer extrusion ou finition à froid et norme.
- Section
- 20 mm AF ; joindre tolérance, angles et plan fini.
- Longueurs et quantité
- 500 mm × 20 pièces ; préciser tolérance, dressage et bouts.
- Contrôle et livraison
- Rectitude, vrillage, surface, lot, documents, emballage et destination.
10 m nets à 20 mm AF idéal ≈ 9.353 kg. Achat, débit, fourniture et masse emballée à confirmer.
Envoyer les exigencesConvenir des contrôles avant commande
Aligner plan, spécification d'achat et réception.
Dimensions et surface
Convenir du contrôle AF, longueur, rectitude, vrillage et défauts incompatibles avec l'usinage ou l'aspect.
Traçabilité
Préciser état, documents et lot ; une fiche publique ne certifie pas la livraison.
Emballage et réception
Prévoir protection, vérifier quantité et longueurs, conserver l'identification.
Sources matière et dimensions
Les catalogues tiers décrivent leur offre ; APW étudie chaque consultation.
- [1] Hydro : fiche alliage 6061États, copeaux, corrosion, finitions, soudage et formage.
- [2] Chalco : catalogue hexagones 6061Page imprimée 13 : 18 AF ; AC et masses recalculés ici.
- [3] Orange Aluminum : hexagones pleinsSection, cote sur plats et usages d'usinage.
- [4] ASTM B211/B211M : barres laminées ou finies à froidDomaine public et renvoi vers B221 ; confirmer procédé et édition.
Questions avant consultation
Quelle cote indiquer ?
AF entre faces opposées. AC = 2 × AF / √3 ; 20 mm AF correspond à environ 23.094 mm AC. Préciser tolérances et angles. [2][3]
25 mm correspond-il à un pouce ?
Non : 1 in = 25.4 mm, soit 0.4 mm de plus. La conversion n'établit pas l'interchangeabilité.
Quelle masse pour 20 mm sur plats ?
Environ 0.935 kg/m pour un hexagone idéal de densité 2,700 kg/m³. Formule AF² × √3 / 2 × 0.0027, AF en mm ; 10 m ≈ 9.353 kg hors emballage. Rayons et cotes modifient le réel.
Peut-on remplacer T6 par T6511 ?
À valider selon plan et commande. T6511 comporte un détensionnement par traction ; T6 indique mise en solution et vieillissement artificiel. [1]
Extrudé ou fini à froid ?
Choisir selon tolérances, surface et usinage. B221 vise les extrudés ; B211/B211M les laminés ou finis à froid. Les tolérances ne sont pas identiques par défaut. [4]
Comment contrôler la surépaisseur de tournage ?
Avec 20.00 ± 0.10 mm AF et diamètre 19.00 ± 0.05 mm : (19.90 − 19.05) ÷ 2 = 0.425 mm par côté. Vérifier reprise de surface, rectitude et excentration ; ne pas utiliser AC.
Le tableau représente-t-il le stock APW ?
Non, il vient d'un catalogue tiers T6. Fourniture, débit, traitements et documents doivent être confirmés sur demande. [2]
Comment obtenir un prix ?
Préciser AF, quantité, état, procédé, longueurs, tolérances, surface, documents et livraison pour la barre hexagonale en aluminium 6061-T6. La masse seule ne définit pas le prix livré.
Comparer les autres sections
Transformer le choix matière en consultation
Choisir les faces à conserver, contrôler la surépaisseur et transmettre le plan de votre barre hexagonale en aluminium 6061-T6 pour étude de fourniture.
Voir les produits aluminium