
保留扳手面的机加工棒料
6061-T6六角铝棒
成品需要保留六个扳手面时,如何确定毛坯?6061-T6六角铝棒可从对边尺寸入手,结合圆棒对比、极限尺寸余量和接头加工示例选型。向 Aluminum Profile Works 提交成品图纸、AF公差、长度和数量,评审供货条件并询价。
先看AF、AC与材料状态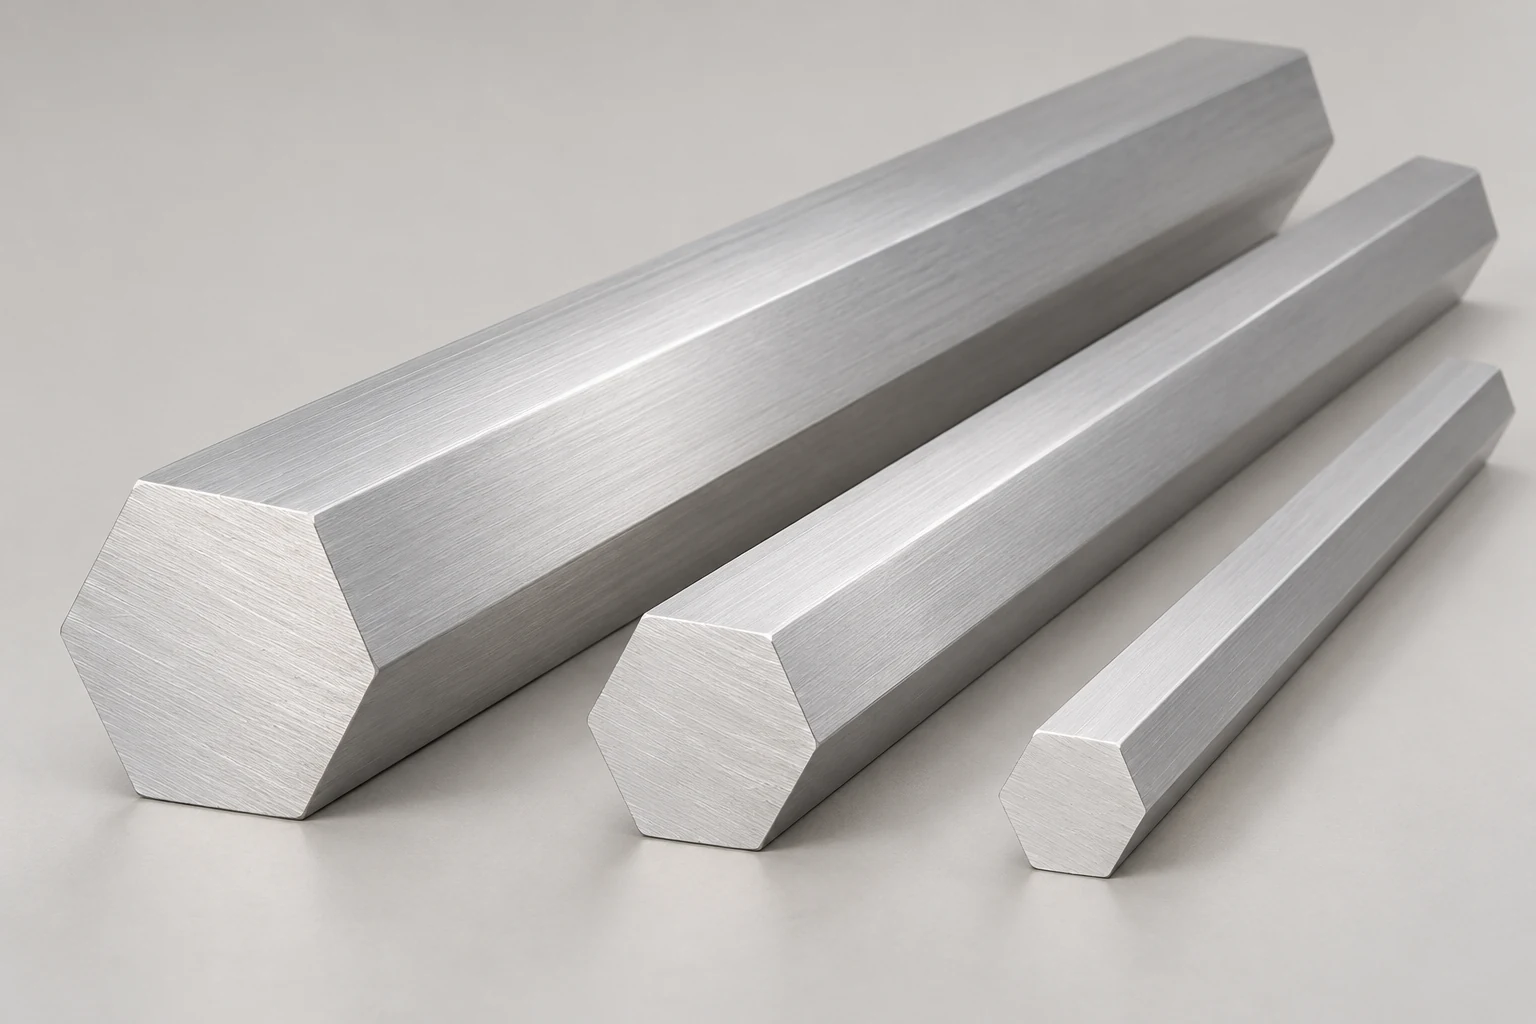
实心六角截面与纵向平面清晰可见。
六角毛坯适合哪些加工任务?
六角棒适合需要扳手夹持面或利用六面装夹的零件。先确认哪些面保留,再确定状态与验收要求。[1][3]
保留六面夹持部位
对边可供扳手或适当夹具夹持。若原始平面留在成品上,须规定成品AF、棱角及表面要求;外形相同不代表配合合格。
T6状态下的切削
Hydro指出6061-T6适于自动车床加工,但车削、钻削的切屑可能不易折断。应结合图纸确认材料状态与工艺。[1]
耐蚀与外观分开确认
6061具有良好的大气耐蚀性,也适合阳极氧化;使用环境、外观及报价所含表面处理仍须分别约定。[1]
6061-T6六角铝棒
- 产品类别
- 六角铝棒
- 产品系列
- 实心六角铝棒
- 截面规格
- 实心六角截面;询价注明对边尺寸、公差及下料长度
- 合金牌号
- 6061
- 材料状态
- T6
- 供货技术要求
- 询价时约定产品形态与执行标准
6061-T6六角铝棒对边规格与理论米重
下表18个公制AF取自第三方6061-T6六角棒目录,用于准备询价,并非APW库存或连续供货范围。英寸列仅为换算值。[2]
| 参考对边AF(mm)[2] | AF换算(in) | 理论对角AC(mm) | 理论米重(kg/m) |
|---|---|---|---|
| 12 | 0.4724 | 13.856 | 0.337 |
| 14 | 0.5512 | 16.166 | 0.458 |
| 16 | 0.6299 | 18.475 | 0.599 |
| 17 | 0.6693 | 19.630 | 0.676 |
| 19 | 0.7480 | 21.939 | 0.844 |
| 20 | 0.7874 | 23.094 | 0.935 |
| 22 | 0.8661 | 25.403 | 1.132 |
| 24 | 0.9449 | 27.713 | 1.347 |
| 25 | 0.9843 | 28.868 | 1.461 |
| 26 | 1.0236 | 30.022 | 1.581 |
| 27 | 1.0630 | 31.177 | 1.705 |
| 28 | 1.1024 | 32.332 | 1.833 |
| 30 | 1.1811 | 34.641 | 2.104 |
| 32 | 1.2598 | 36.950 | 2.394 |
| 34 | 1.3386 | 39.260 | 2.703 |
| 36 | 1.4173 | 41.569 | 3.030 |
| 38 | 1.4961 | 43.879 | 3.376 |
| 40 | 1.5748 | 46.188 | 3.741 |
AF为对边,AC为对角。理想正六角形AC = 2 × AF / √3;米重 = AF² × √3 / 2 × 0.0027,AF用mm,标称密度2,700 kg/m³。1 in = 25.4 mm;英寸保留四位小数,AC及米重保留三位。本表独立计算重量,未照录来源重量列。圆角、公差及表面状态会影响实重。
六角棒还是圆棒起料?
若成品保留20 mm AF正六角,先比较理想截面。包住六个角的最小圆,其直径等于AC,不能用AF代替。
- 实线:20 mm AF六角棒及保留截面
- 虚线:最小外接圆棒,直径23.094 mm
| 起始截面 | 名义尺寸 | 理论面积(mm²) | 理论米重(kg/m) |
|---|---|---|---|
| 正六角棒 | 20 mm AF | 346.410 | 0.935 |
| 最小外接圆棒 | 直径23.094 mm | 418.879 | 1.131 |
本例六角料的理论起始质量约少17.3%,条件为等长、同密度2,700 kg/m³、理想尖角和零加工余量。这不是价格或加工成本节省率。实际选型还取决于规格、公差、表面清理、棱角和报价;计算应使用未舍入值。
AF = 20 mm:六角面积 = √3 / 2 × AF²;外接圆直径 = 2 × AF / √3;圆面积 = π × AF² / 3;相对质量减少 = (1 − 六角面积 / 圆面积) × 100 ≈ 17.3%
用极限尺寸核对车削余量
为6061-T6六角铝棒选料,应比较最小AF与最大成品直径。本例从名义20 mm AF同心车出19 mm圆柱;公差是假设输入,不是供货保证。
- 右侧:毛坯最小AF 19.90 mm
- 左侧:成品最大直径19.05 mm
- 上方:平面处单边名义余量0.425 mm
取毛坯下限
20.00 ± 0.10 mm AF的下限为20.00 − 0.10 = 19.90 mm,不能把名义尺寸当作最小值。
取成品上限
19.00 ± 0.05 mm成品直径的上限为19.00 + 0.05 = 19.05 mm。
计算单边名义余量
理想同心截面下,(19.90 − 19.05) ÷ 2 = 0.425 mm。更大的AC不会增加平面处的最小余量。
检查实际装夹与清理量
结合图纸评估直线度、局部缺陷、表面清理和装夹偏心。几何余量为正,也不证明每件毛坯都能加工合格。
本例只说明几何余量。批量备料前须确认实际尺寸上下限、棱角、表面、加工顺序及检验要求。
保留中部六角的螺纹接头示例
6061-T6六角铝棒可作为假设接头的起料:中段保留扳手面,两端车圆并加工螺纹。零件尺寸、牙型和验收依据均由成品图纸确定。
- 上图:下料后的六角毛坯
- 下图中部:保留的扳手六角
- 下图台阶:车圆的两端
- 斜线:两端外螺纹标记
确定毛坯
综合保留AF与车削部位确定规格,长度须计入端面及装夹余量。
两端车圆,中段留六角
原始平面满足成品AF与表面要求时,可避免另铣扳手面。
按图加工螺纹
确认螺纹长度、退刀槽、同轴度及检验方法,不能仅凭名义AF选螺纹。
去毛刺并检验
按图核对AF、车削直径、螺纹和端面,另行约定表面防护及后处理。
免铣六面以原始平面满足成品要求为前提。本例不构成螺纹承载评级或APW机加工服务承诺。
发送成品图纸、保留AF要求与数量材料状态和制造方式要分别写明
六角棒的名称只说明合金与状态,不能单独确定尺寸公差、制造路线或批次性能。须与图纸、采购技术要求一起使用。[1][4]
| 项目 | 参考说明 | 订货需确认 |
|---|---|---|
| 6061合金 | 可热处理强化,应用于实心、空心挤压材及机加工棒料。[1] | 牌号、产品形态及材料标识文件。 |
| T6状态 | 固溶热处理加人工时效;T6本身不说明经过拉伸消应力。[1] | 写明图纸要求的状态,代料须先获认可。 |
| T6511的区别 | 在固溶及人工时效基础上包含拉伸消应力。[1] | 大去料或尺寸稳定性要求下的确切状态。 |
| 制造路线 | ASTM B221针对挤压产品;ASTM B211/B211M针对轧制或冷加工棒、杆、线材。[4] | 路线、标准版本、AF公差、直线度、扭曲及表面状态。 |
| 焊接与弯曲 | 焊接可能降低T6焊区强度;较大弯曲可能需要较软状态。[1] | 会影响最终材料要求的连接或成形工序。 |
合金资料不能代替所供6061-T6六角铝棒的批次证书。按产品形态、尺寸及约定标准确定力学性能验收条件,索取相应文件。
产品形态
六角铝棒截面与备料形态
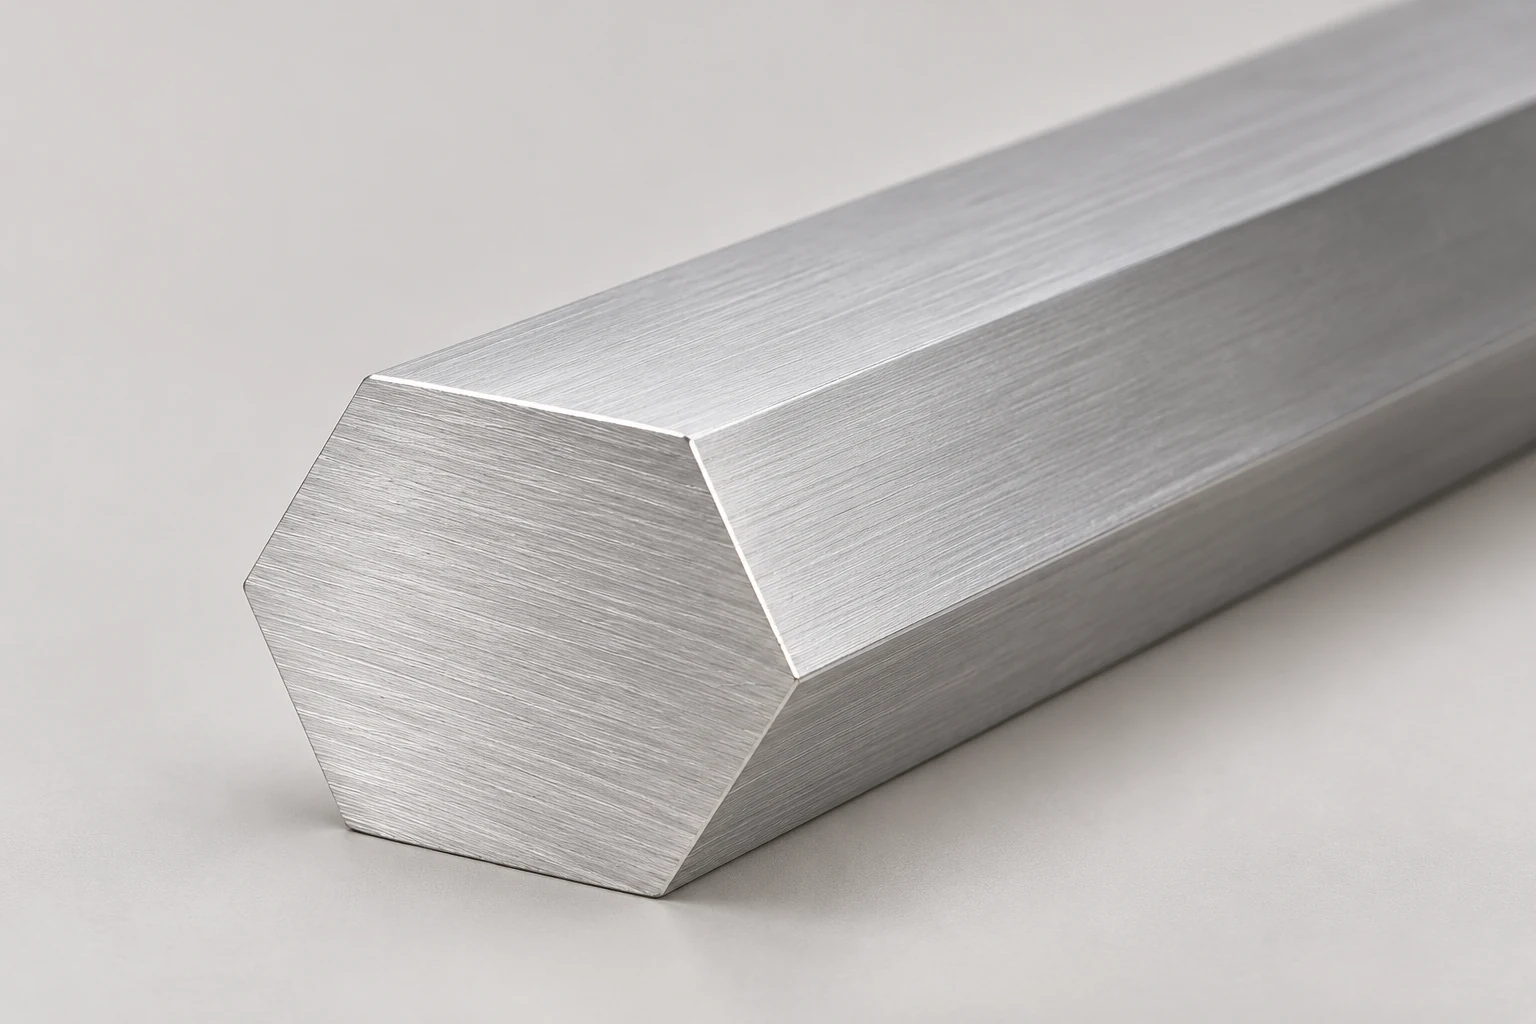
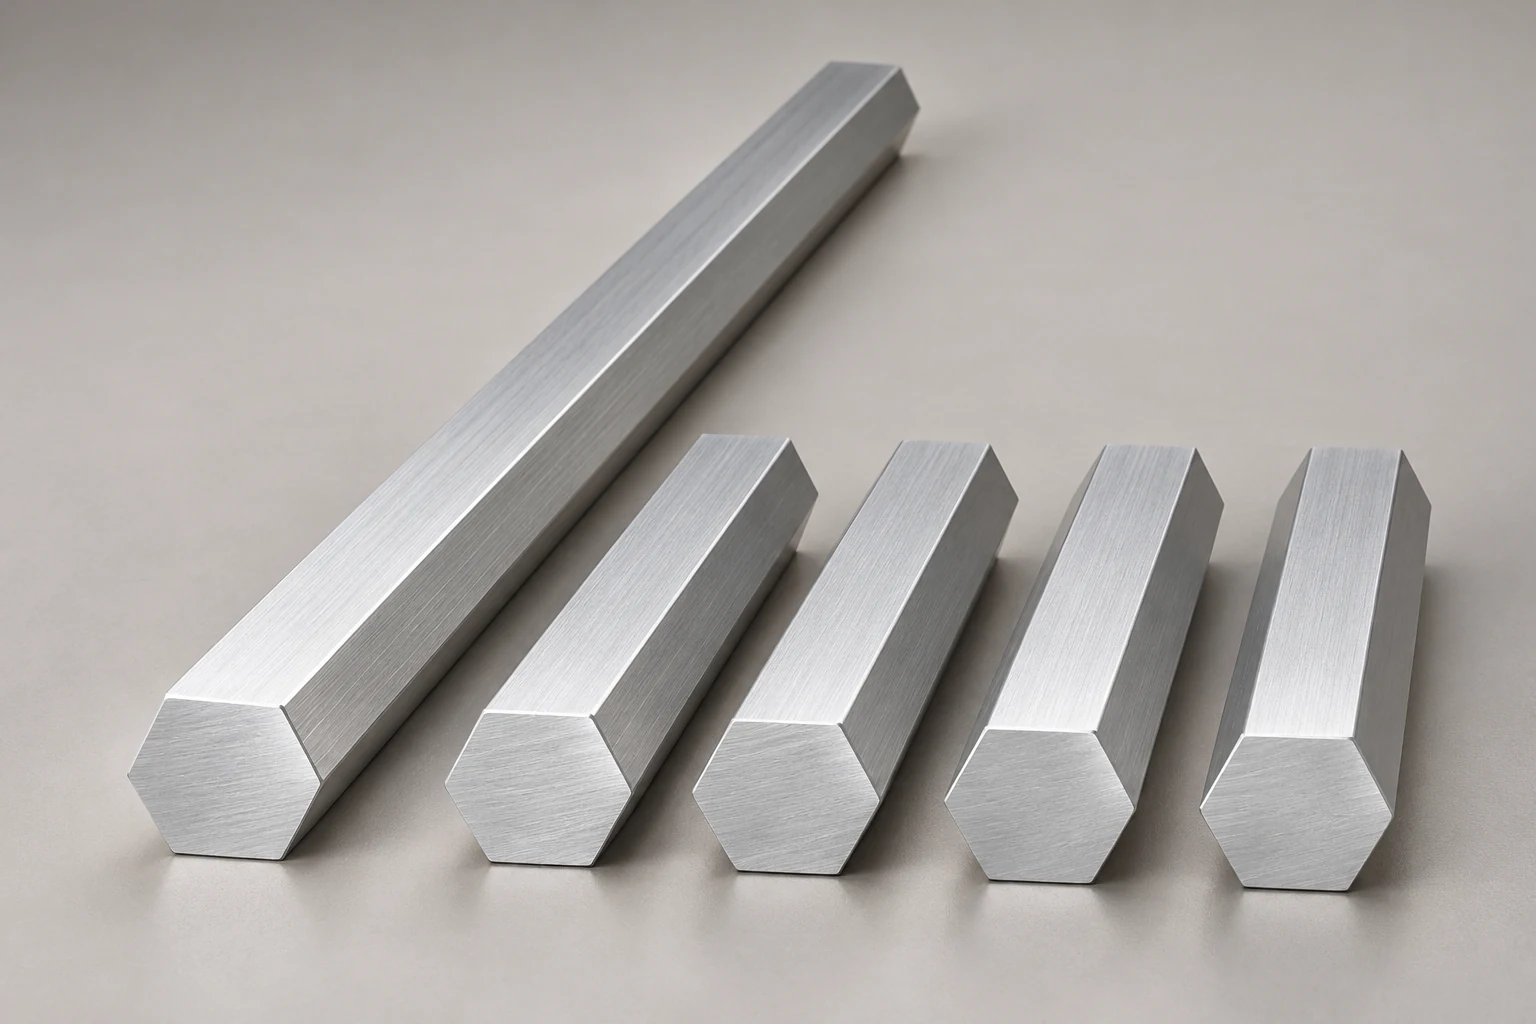
图片展示实心六角料;询价另行确认AF、棱角、长度和表面要求。
按AF估算六角棒用料重量
比较六角棒用量时,采用实心正六角、理想尖角及标称密度2,700 kg/m³计算;报价和运费还需实际供货条件。
先算截面积
AF用mm:面积 = √3 / 2 × AF²,单位mm²。20 mm AF约为346.410 mm²;不能将AC代入。
换算理论米重
kg/m = 面积 × 0.0027。20 mm AF约0.935 kg/m,25 mm AF约1.461 kg/m,均非批次实测重量。
先乘总长,后舍入
假设20件500 mm毛坯,共10 m;20 mm AF净质量约9.353 kg。用未舍入面积计算,避免直接乘表内舍入米重的误差。
净用料与发运重量分开
锯缝、切头和端面余量会增加采购长度。确认原棒长度、余料归属与包装后,再核算发运重量。
来源目录的重量列与本页几何方法不同。本页只采用其AF规格,重量独立计算;比价时核对各自计重依据。
哪些零件需要保留六角?
6061-T6六角铝棒的选型应围绕保留面与加工步骤。以下是毛坯用途,零件适用性仍由图纸、载荷、连接及环境决定。
- 六角隔柱与支撑柱
确认成品AF、孔或螺纹、端面余量及长度,再选择便于扳手装配的实心毛坯。
- 车削接头与转接件
中部留六角、其他部位车圆;分别检查最小AF对车削直径的限制及最大AC对设备空间的要求。
- 夹具及调节件
六面可提供夹持位置,但接触面、棱角、装夹和配合须按图确认,名义AF不等于装配保证。
让六角棒报价具有可比性
询购六角棒,请同时提供AF及单位、公差、切割长度、数量和目的地。附图说明工艺、标准、直线度、扭曲、表面和文件要求;区分粗毛坯尺寸与成品尺寸。
先识别AF、AC和材料状态
采购技术要求应同时保留测量方式、原始单位与确切状态。
对边不是对角
AF是相对平面的垂直距离,AC跨越相对角。理想20 mm AF对应AC约23.094 mm;20 mm AC则仅约17.321 mm AF。圆角会影响实际AC。
T6与T6511不能混写
T6511包含拉伸消应力,T6不单独说明此工序。大去料加工须明确状态,代料按图纸与验收条件评审。[1]
英寸换算不等于规格互换
25 mm AF约为0.9843 in,1 in则恰为25.4 mm。询价保留原始尺寸与公差,勿用舍入英寸替换。
六角棒询价示例
以下假设需求把规格与重量计算串联起来;6061-T6六角铝棒的供货及验收条件另行确认。
- 材料与形态
- 6061-T6实心六角铝棒;确认挤压或冷加工路线及适用标准。
- 截面
- 20 mm AF;附AF公差、棱角要求与成品图纸。
- 长度及数量
- 500 mm × 20件;说明长度公差、端面与加工余量。
- 检验与交付
- 注明直线度、扭曲、表面、批号、文件、包装和目的地。
理想20 mm AF的10 m净毛坯约9.353 kg;采购长度、切割安排、供货和包装重量须另行确认。
发送六角棒需求订货前约定检验方法
确保图纸、采购技术要求与到货检验使用同一尺寸和材料依据。
尺寸及表面
约定AF、长度、直线度和扭曲的检验方法,指出保留面及妨碍加工或外观的缺陷。
材料可追溯性
写明状态、检验文件及批号要求;公开合金资料不能认证交付批次。
包装及收货
说明表面防护与搬运需求,核对数量和长度,存储及加工时保留约定标识。
材料与规格依据
资料支持合金说明与参考尺寸;第三方目录描述其自身产品,APW供货按询价评审。
六角铝棒采购常见问题
六角棒按对边还是对角订货?
6061-T6六角铝棒通常用对边AF标注。AC为较大的对角距离,理想关系AC = 2 × AF / √3;20 mm AF约对应23.094 mm AC。须写明AF、公差与棱角条件。[2][3]
25 mm能当作1英寸吗?
不能。1 in = 25.4 mm,比25 mm大0.4 mm。表中英寸为公制规格换算,不能据此认定可互换。
20 mm对边的理论米重是多少?
理想实心正六角按2,700 kg/m³计算,20 mm AF约0.935 kg/m;公式为AF² × √3 / 2 × 0.0027,AF用mm。10 m约9.353 kg,不含包装;圆角和尺寸变化会影响实重。
T6511能替代T6吗?
须按图纸与采购要求确认。T6511包含拉伸消应力,T6只说明固溶加人工时效。大去料零件尤其要先约定所需状态。[1]
挤压与冷加工路线怎么选?
按公差、表面及加工计划选定。ASTM B221适用于挤压材,ASTM B211/B211M适用于轧制或冷加工棒、杆、线材;同牌号同状态不代表公差相同。[4]
车圆部位如何核对余量?
用最小AF减最大成品直径再除以2。示例20.00 ± 0.10 mm AF与19.00 ± 0.05 mm直径,得(19.90 − 19.05) ÷ 2 = 0.425 mm;还须核对表面清理、直线度与偏心。AC不是平面内可容纳的直径。
表内规格都是APW现货吗?
表格取自第三方T6目录,不是APW库存。提供AF、公差、长度、数量、路线及目的地确认供货;切割、处理和文件另行约定。[2]
6061-T6六角铝棒如何报价?
价格取决于AF、数量、材料状态、工艺、长度、公差、表面、文件及交付条件。把同一套要求发给供应方比较,理论重量不能单独确定到货价格。