
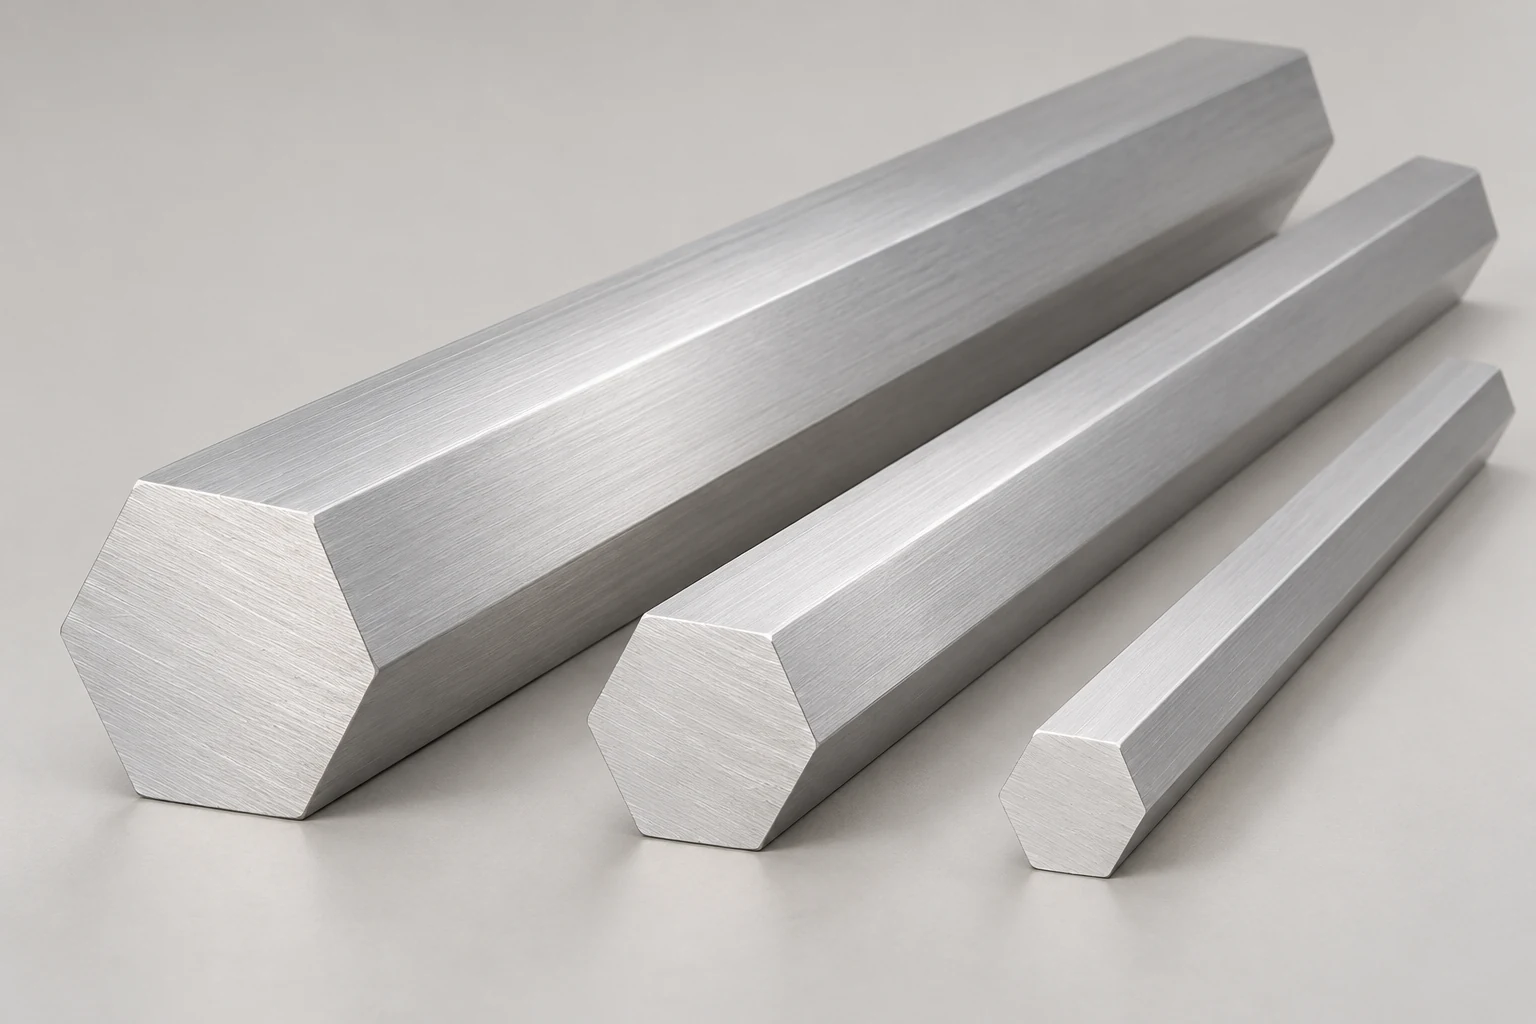
六角铝棒
6061-T6六角铝棒
- 截面编号
- 实心六角截面;询价注明对边尺寸、公差及下料长度
- 型材系列
- 实心六角铝棒
- 合金/状态
- 6061-T6
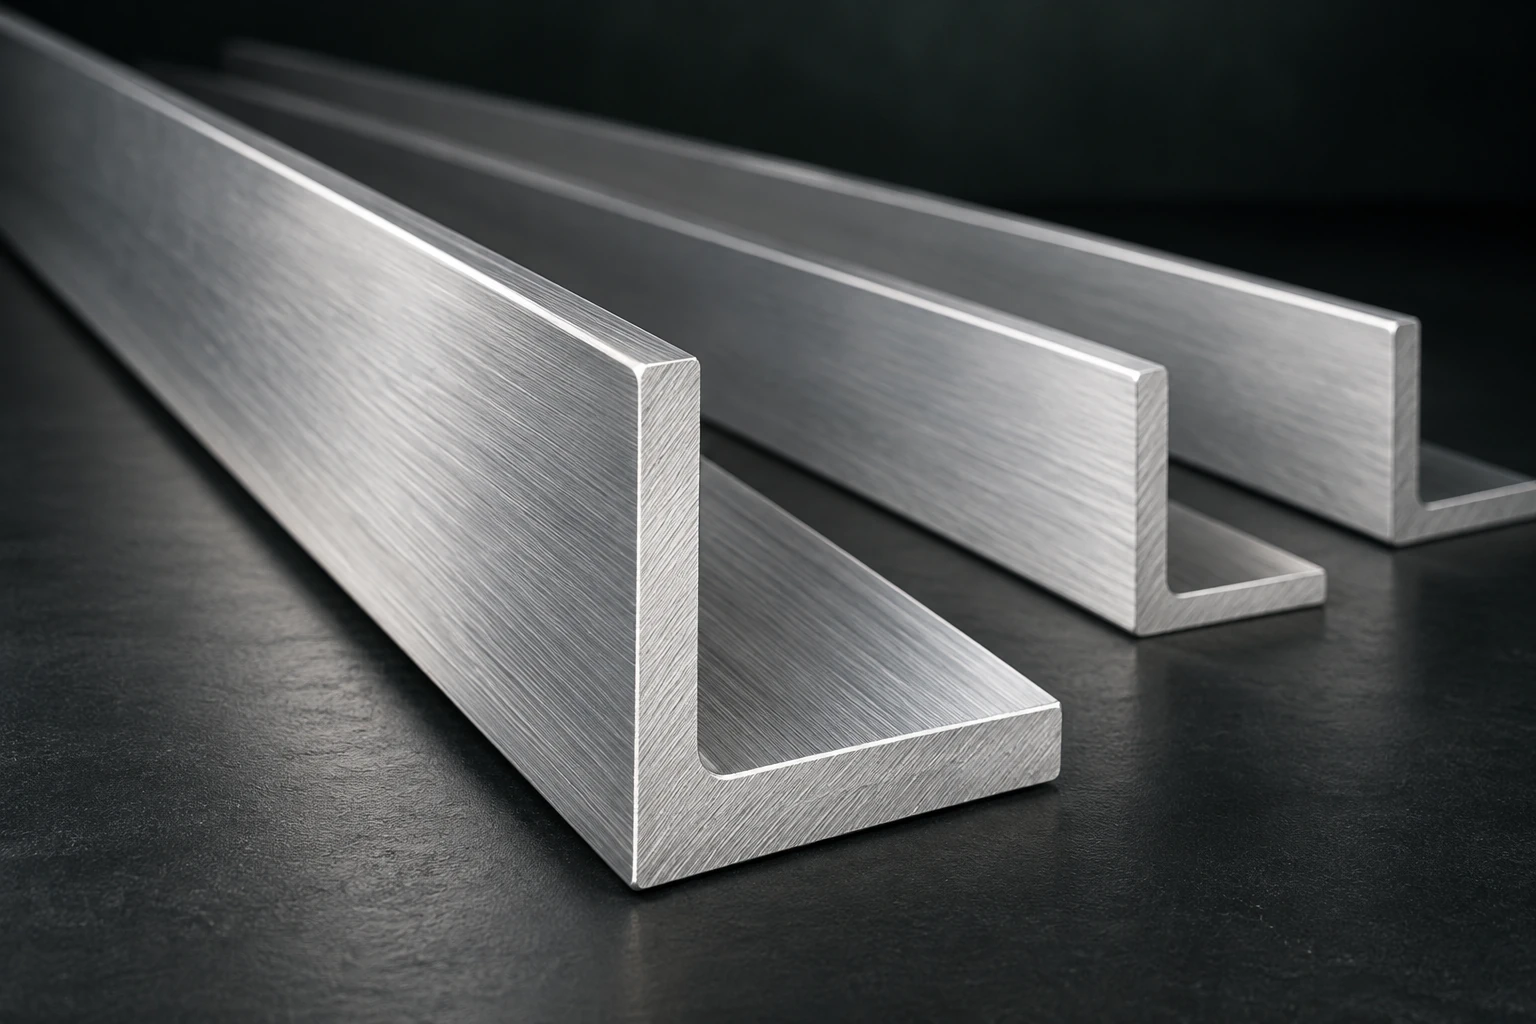
目录截面参考
以下目录入口可用于描述采购需求。核对尺寸与制造工艺后再讨论加工;目录展示不代表现货,也不证明适合您的装配。
六角铝棒
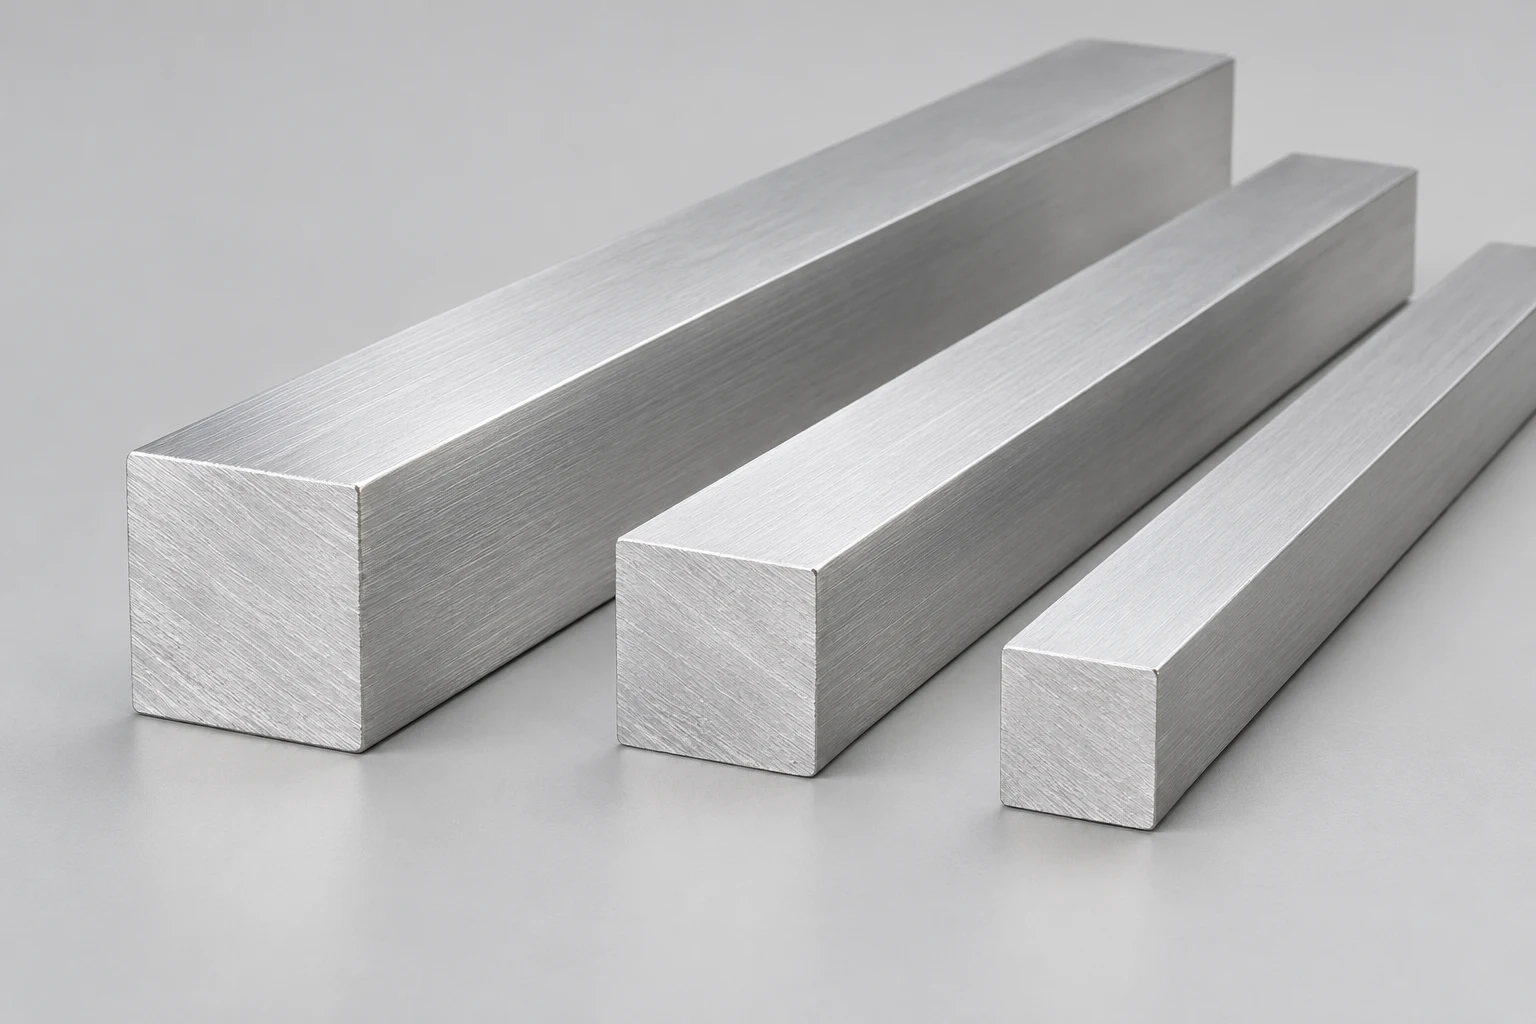
铝方棒
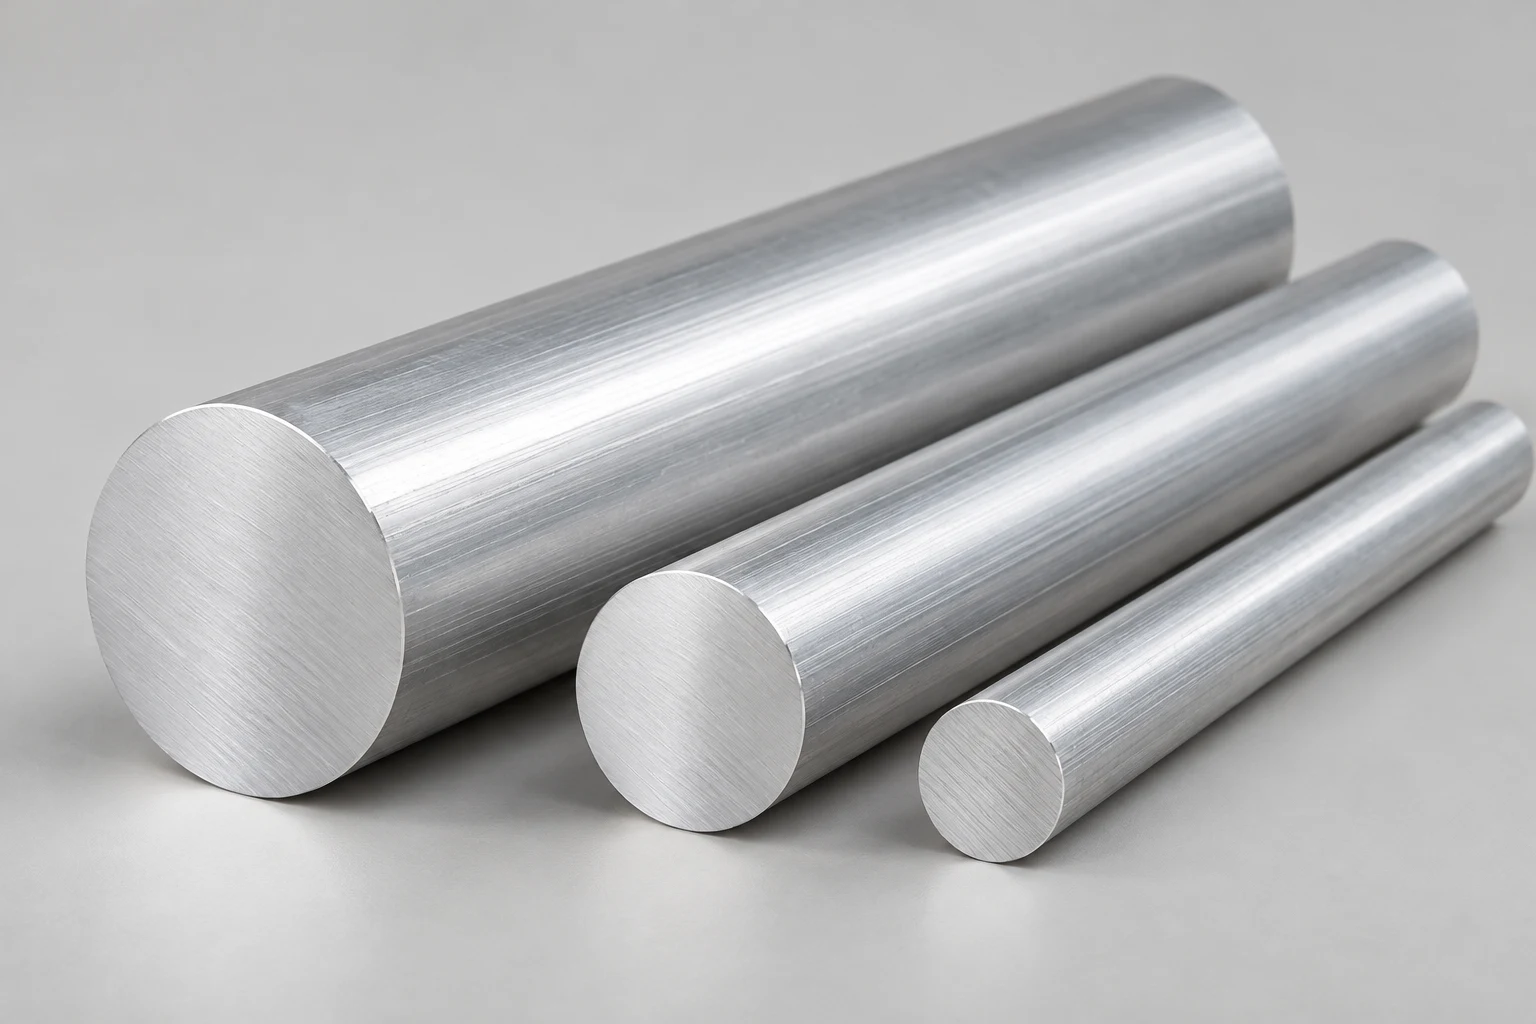
铝圆棒
角铝
6061铝型材采用可热处理的铝镁硅合金。选型要结合交货状态、截面和加工顺序,单写牌号不足以定义成品性能。
6061属于6xxx系;图纸和订单应写明完整牌号与状态。
查阅对应产品形态、厚度与状态的性能,材料强度不能直接代替构件承载计算。
标出孔、槽和剩余壁厚,再评审毛坯截面与加工余量。
说明潮湿、暴露和异种金属接触条件,再确定外观与防护要求。
让标准、检验和材质资料对应同一图纸版本。
报价前,先区分供货截面与最终零件,减少材料报价和成品报价之间的范围差异。
说明用途、配合件及环境,标注基准面与关键配合尺寸。
提供图纸版本、单位、壁厚、圆角、长度及直线度,确认制造工艺与是否需要开模。
明确T6、T6511或其他指定状态;先讨论机加工、折弯和焊接,再约定供货条件。
写明标准及版本、检验阶段和所需记录;标清公差适用于加工前还是表面处理后。
6061铝型材的热处理状态与拉伸消应力要求应分别确认。
此表用于材料选型,不构成供货性能或库存承诺;验收以约定规范和订单为准。
| 比较项 | 6061-T6 | 6061-T6511 | 采购时确认 |
|---|---|---|---|
| 基本处理 | 固溶热处理并人工时效 | 固溶热处理、人工时效,并经拉伸消应力 | 图纸和订单注明完整状态。 |
| 机加工 | 评审材料状态与切削顺序 | 拉伸消应力与控制加工变形有关 | 约定余量和成品检验;两种状态都不保证零变形。 |
| 替代供货 | 指定的交货状态 | 另行指定的交货状态 | 状态变更须经采购方批准。 |
| 力学验收 | 按适用产品规范 | 按适用产品规范 | 核对产品形态、厚度、标准版本及检测资料。 |
6061铝型材常用于重视强度和后续加工的需求;复杂截面和装饰性阳极氧化外观也值得比较6063。
这是定性选型依据,不表示两种合金等效;变更材料须经项目批准。
| 重点 | 6061 | 6063 | 采购决策 |
|---|---|---|---|
| 强度 | 常用于较高强度需求 | 适合中等强度可满足要求的场景 | 比较实际状态及规范,不能只比较牌号。 |
| 截面细节 | 评审几何与淬火要求 | 通常具有更好的挤压成形性 | 一起核对壁厚、细节、圆角和截面一致性。 |
| 机加工 | T6、T6511用于加工零件 | 取决于零件与材料状态 | 写明加工工序和最终公差。 |
| 阳极氧化外观 | 可阳极氧化,装饰效果需评审 | 重视装饰外观时可优先比较 | 约定处理规范和代表性外观样品。 |
6061铝型材的原始截面、加工零件和处理后配合应分开定义。
此表用于审图,不规定数值公差或供应商能力;具体要求应结合截面和加工范围确认。
| 阶段 | 标注尺寸 | 图纸需要说明 | 验收依据 |
|---|---|---|---|
| 挤压截面 | 截面、壁厚、供货长度、直线度 | 单位、版本、挤压要求及待确认加工余量 | 按订单核对供货截面。 |
| 机加工零件 | 成品长度、孔位、槽和配合面 | 基准、关键公差、加工位置及检验状态 | 按约定基准和方法测量成品。 |
| 表面处理后 | 配合宽度、间隙、孔和遮蔽面 | 是否按处理后尺寸验收、遮蔽及外观要求 | 处理完成后核对最终尺寸与外观。 |
6061铝型材的交货条件要与后续加工相协调,避免选定材料后才补充关键要求。
从明确基准标注螺纹、孔及槽;分别写出毛坯和成品尺寸,约定去料后的检验。
提供半径、方向和最终形状。T6不适合所有成形任务,较大变形可能需要更软状态及经评审的热处理顺序。
6061可焊接,但T6焊接区域可能降强。提交接头和最终状态要求,评审装配条件。
说明处理方式、可见面与遮蔽区;处理后配合和外观应分别验收。
以下问题帮助准备6061铝型材需求,不作为设计认可或客户案例。
注明支承形状、连接点和配合尺寸,指出需要切削的表面。
标注定位面、基准和螺纹孔,以成品公差评审加工余量。
说明安装接口和连接方式,分清原料长度与切割、加工及处理范围。
提供连接、暴露环境和项目检验要求;选定材料不等于完成装配资格验证。
说明弯曲部位、焊接接头和可见面,结合工序确定交货状态。
标注外露面、接触位置及外观验收,关注涂层与配件相接处的尺寸。
每份6061铝型材询价应使用同一图纸和验收要求。
缺少状态、截面与长度时,报价条件仍不完整。
补齐完整牌号和图纸版本。
圆棒、方棒或六角棒的外形不能证明制造方式。
核对挤压及后续加工路线和适用标准。
原始定尺材料与加工零件的交付内容不同。
对齐切割、加工、处理、检验、包装和交货范围。
询价资料
已知条件写清楚,待定事项单列,便于比较同一范围的报价。
此6061铝型材需求示例用于区分买方已知条件和待确认事项,尺寸不代表已确认的目录规格。
以下为6061铝型材的两种假设采购范围;比较时使用同一图纸、材料和数量。
| 项目 | 按长度切割的材料 | 按图加工的零件 |
|---|---|---|
| 材料与状态 | 指定合金与交货状态 | 指定合金及加工后要求的状态 |
| 长度与尺寸 | 订购截面及切割长度,余量待定 | 按图纸和基准定义的成品尺寸 |
| 孔、槽与加工面 | 此示例不包含 | 仅包含双方约定的加工项目 |
| 表面处理 | 此示例未指定额外处理 | 按约定处理、遮蔽及外观要求 |
| 检验资料 | 材料记录及供货截面检查 | 材料记录及指定成品特征检查 |
| 包装标识 | 保护定尺材料并标识 | 保护成品面与特征,约定零件及批次标识 |
| 交货范围 | 单列目的地和交货条件 | 单列交货条件,确认加工及包装费用范围 |
这些是采购范围示例,不是APW报价或既定加工套餐;比较总价前先约定工序、资料及排除项。
保护、标识和检验都要对应图纸版本及约定交货阶段。
发运前约定表面、端部和加工特征的隔离保护,包装标识应对应订单和零件。
比对标签、零件编号、数量和图纸版本,记录缺失或不一致标识。
按约定阶段、基准和方法检查,毛料检验不能替代成品检验。
记录损伤、毛刺和外观差异,核对批次资料;目视不能确认合金、状态或强度。
保留数量、包装或批次编号、照片和实测结果,对照约定要求沟通处理。
技术依据
将资料中的适用条件与实际图纸、订单对应起来。
6061状态定义与加工条件;资料不代表APW批次性能或供货承诺。
合金系列、热处理与状态代号之间的关系。
强度、挤压成形与加工的比较背景;不构成具体部件认可。
尺寸要求及适用公差参考的讨论依据。
切割、去毛刺和后续成形的衔接;具体工序随零件确认。
先明确材料和验收条件,再提交完整采购要求。
明确截面、状态和尺寸验收阶段,连同数量、目的地、加工及包装要求提交APW,让报价与到货检查采用同一采购范围。