
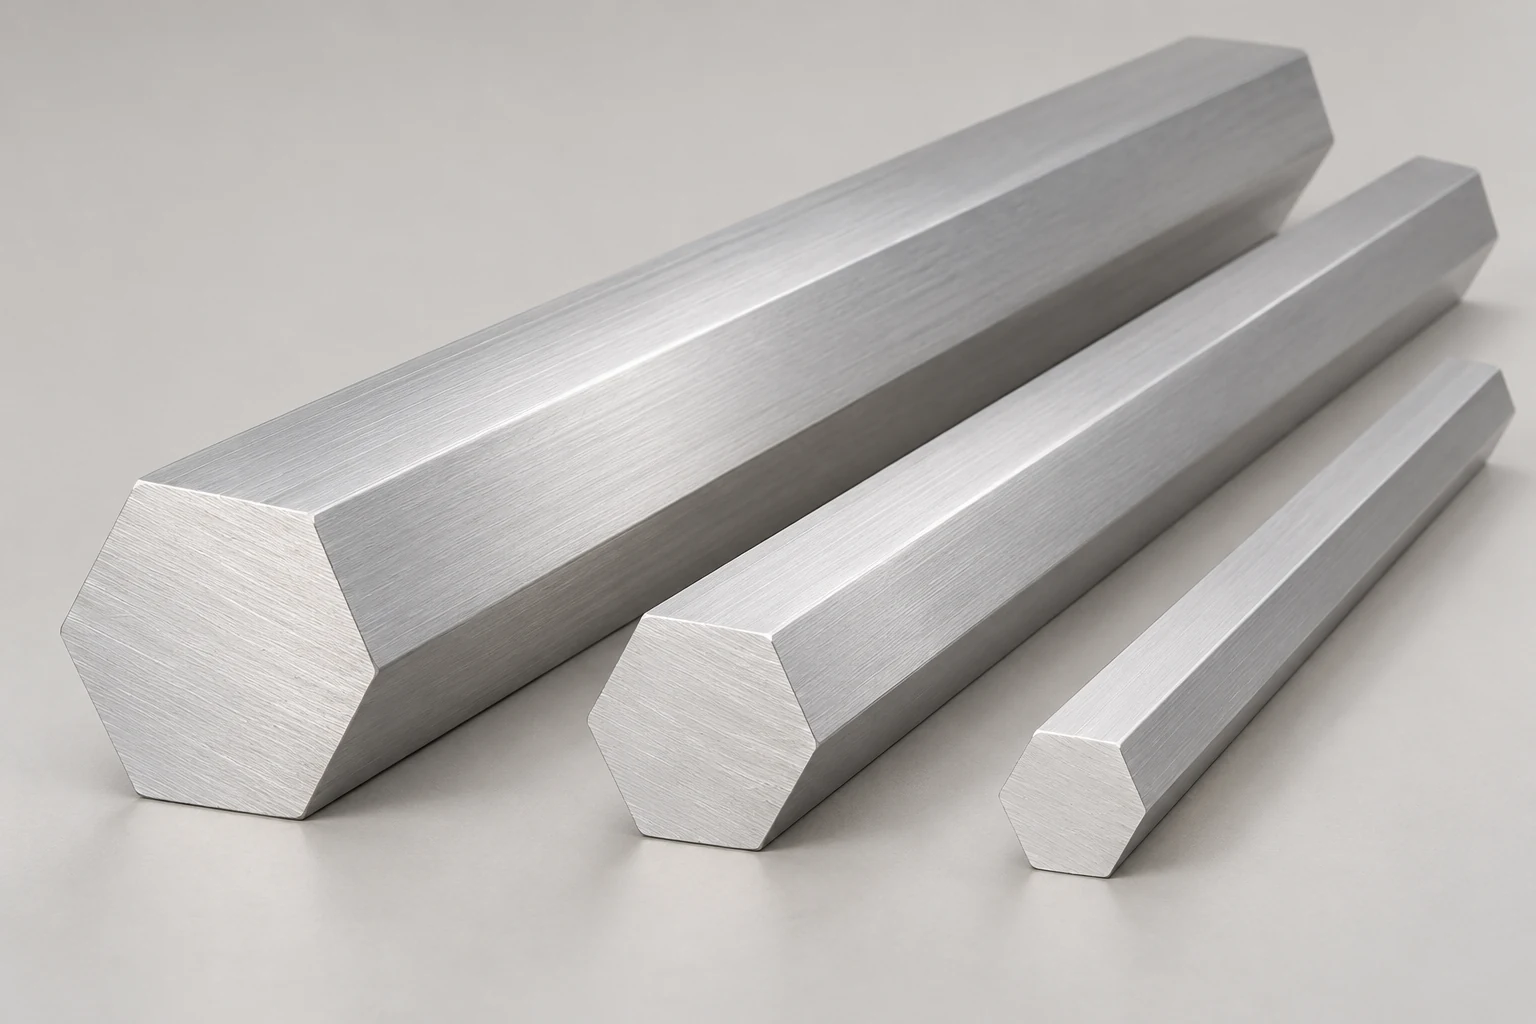
एल्युमिनियम हेक्स बार
6061-T6 एल्युमिनियम हेक्स बार
- सेक्शन संदर्भ
- ठोस छह-कोना सेक्शन; विपरीत फलकों की दूरी, टॉलरेंस और कट लंबाई बताएँ
- प्रोफ़ाइल सीरीज़
- ठोस हेक्स बार
- मिश्र धातु / टेम्पर
- 6061-T6
6061 एल्युमिनियम एक्सट्रूज़न खरीदते समय सेक्शन, टेम्पर और आगे की प्रोसेसिंग साथ तय करें। APW को ड्रॉइंग और मात्रा भेजकर सप्लाई व स्वीकृति की शर्तों की समीक्षा कराएँ।
6061 सेक्शन देखें
कैटलॉग संदर्भ
हर उत्पाद के माप और निर्माण प्रक्रिया की पुष्टि करें। कैटलॉग में होना स्टॉक या आपकी असेंबली के लिए उपयुक्तता का प्रमाण नहीं है।
एल्युमिनियम हेक्स बार
एल्युमिनियम स्क्वायर बार
एल्युमिनियम राउंड बार
एल्युमीनियम एंगल
6061 हीट ट्रीटमेंट योग्य Al-Mg-Si अलॉय है। टेम्पर, आकार और प्रक्रिया क्रम से उपयोग तय होता है।
अलॉय और टेम्पर पूरा लिखें; हीट ट्रीटमेंट और एजिंग गुण बदलते हैं।
उत्पाद रूप, मोटाई और टेम्पर के अनुसार डेटा लें; मटेरियल स्ट्रेंथ असेंबली की भार क्षमता नहीं है।
शुरुआती माप चुनने से पहले सतह, छेद और बची दीवार बताएँ।
एक्सपोज़र, दिखने वाली सतह और अन्य धातुओं से संपर्क बताएँ।
ड्रॉइंग, मानक और जाँच रिकॉर्ड एक ही ऑर्डर रिविज़न से जुड़े हों।
शुरुआती प्रोफाइल और तैयार पार्ट को अलग परिभाषित करें।
उपयोग, इंटरफेस, डेटम और महत्वपूर्ण फिट बताएँ।
रिविज़न, इकाई, दीवार, रेडियस, लंबाई और सीधापन दें; प्रक्रिया व डाई की जरूरत जाँचें।
मशीनिंग, बेंडिंग और वेल्डिंग देखते हुए T6, T6511 या अन्य कंडीशन लिखें।
मानक और संस्करण, माप का चरण तथा दस्तावेज़ तय करें।
हीट ट्रीटमेंट और स्ट्रेचिंग से स्ट्रेस रिलीफ को अलग समझें।
चयन मार्गदर्शन है, गुण या उपलब्धता की गारंटी नहीं। सहमत ऑर्डर और स्पेसिफिकेशन लागू होंगे।
| बिंदु | 6061-T6 | 6061-T6511 | क्या तय करें |
|---|---|---|---|
| प्रक्रिया | सॉल्यूशन हीट ट्रीटमेंट और आर्टिफिशियल एजिंग | सॉल्यूशन हीट ट्रीटमेंट, आर्टिफिशियल एजिंग और स्ट्रेचिंग से स्ट्रेस रिलीफ | पूरा टेम्पर लिखें। |
| मशीनिंग | कंडीशन और क्रम की समीक्षा | विकृति नियंत्रण में स्ट्रेचिंग प्रासंगिक हो सकती है | अलाउंस और अंतिम जाँच; शून्य विकृति की गारंटी नहीं। |
| बदलाव | निर्दिष्ट कंडीशन | दूसरी निर्दिष्ट कंडीशन | पहले खरीदार की अनुमति। |
| गुण | उत्पाद स्पेसिफिकेशन के अनुसार | उत्पाद स्पेसिफिकेशन के अनुसार | रूप, मोटाई, संस्करण और रिकॉर्ड। |
स्ट्रेंथ, एक्सट्रूज़न और सतह को साथ तुलना करें।
गुणात्मक तुलना, समानता का दावा नहीं। अलॉय बदलने के लिए परियोजना की मंजूरी चाहिए।
| प्राथमिकता | 6061 | 6063 | खरीद निर्णय |
|---|---|---|---|
| स्ट्रेंथ | अधिक मांग वाले काम में प्रचलित | जहाँ मध्यम स्ट्रेंथ पर्याप्त हो | वास्तविक टेम्पर और मानक मिलाएँ। |
| सेक्शन | ज्यामिति और क्वेंचिंग की समीक्षा | आमतौर पर बेहतर एक्सट्रूडेबिलिटी | दीवार, रेडियस और समानता देखें। |
| मशीनिंग | T6/T6511 मशीन किए पार्ट में उपयोग | पार्ट और कंडीशन पर निर्भर | ऑपरेशन और अंतिम टॉलरेंस तय करें। |
| एनोडाइज्ड रूप | संभव; दिखावट जाँचें | सजावटी सतह में विचार करें | नमूना और फिनिश तय करें। |
एक्सट्रूडेड सेक्शन, मशीन किए पार्ट और फिनिश के बाद फिट अलग रखें।
ड्रॉइंग समीक्षा सूची है; संख्यात्मक टॉलरेंस या सप्लायर क्षमता तय नहीं करती।
| चरण | माप | ड्रॉइंग | स्वीकृति |
|---|---|---|---|
| एक्सट्रूज़न | सेक्शन, दीवार, लंबाई, सीधापन | इकाई, रिविज़न, अलाउंस | ऑर्डर के अनुसार प्रोफाइल जाँचें। |
| मशीनिंग | अंतिम लंबाई, छेद, स्लॉट, सतह | डेटम, टॉलरेंस, जाँच कंडीशन | सहमत तरीके से मापें। |
| फिनिश के बाद | फिट, गैप, मास्क किए क्षेत्र | प्रक्रिया बाद के माप और दिखावट | अंतिम माप और सतह जाँचें। |
6061 एल्युमिनियम एक्सट्रूज़न पूछताछ में आगे के ऑपरेशन जोड़ें।
डेटम से थ्रेड, छेद और स्लॉट दें; मटेरियल हटाने के बाद अलाउंस और जाँच तय करें।
रेडियस और दिशा बताएँ। T6 हर मोड़ के लिए उपयुक्त नहीं; नरम कंडीशन और समीक्षा किया हीट ट्रीटमेंट क्रम जरूरी हो सकता है।
6061-T6 के वेल्ड क्षेत्र में स्ट्रेंथ घट सकती है; जोड़ और अंतिम कंडीशन बताएँ।
दिखने वाली सतह, मास्किंग और उपचार बाद फिट लिखें; रूप की स्वीकृति अलग तय करें।
ये स्पेसिफिकेशन प्रश्न हैं, स्वीकृत डिजाइन या ग्राहक प्रोजेक्ट नहीं।
सपोर्ट, फिक्सिंग और मशीन होने वाली सतह बताएँ।
लोकेटिंग सतह, डेटम और थ्रेड वाले छेद चिन्हित करें।
कच्चा मटेरियल, कटिंग, मशीनिंग और फिनिश अलग रखें।
जोड़, वातावरण और निरीक्षण बताएँ; अलॉय चयन से असेंबली योग्य प्रमाणित नहीं होती।
बेंड, वेल्ड और दिखने वाली सतह बताएँ।
संपर्क, दिखावट और कोटिंग से प्रभावित फिट तय करें।
समान रिविज़न और स्वीकृति शर्तें रखें।
टेम्पर, सेक्शन और लंबाई अधूरे हैं।
पूरा नाम और ड्रॉइंग दें।
गोल या हेक्स बार निर्माण तरीका साबित नहीं करता।
उत्पाद रूप, प्रक्रिया और मानक जाँचें।
शामिल ऑपरेशन अलग हो सकते हैं।
कटिंग, मशीनिंग, फिनिश, जाँच और डिलीवरी मिलाएँ।
कोटेशन अनुरोध
तय शर्तें और खुले निर्णय अलग रखें।
ये उदाहरण अनुरोध के माप हैं, पुष्टि किया कैटलॉग आकार नहीं।
एक ही ड्रॉइंग, मटेरियल और मात्रा के दो काल्पनिक खरीद दायरे।
| बिंदु | लंबाई में कटा मटेरियल | ड्रॉइंग के अनुसार पार्ट |
|---|---|---|
| मटेरियल | अलॉय और सप्लाई टेम्पर | अलॉय और प्रक्रिया बाद कंडीशन |
| माप | सेक्शन और कट; अलाउंस तय करना है | डेटम से अंतिम माप |
| छेद और स्लॉट | इस उदाहरण में शामिल नहीं | केवल सहमत ऑपरेशन |
| फिनिश | अतिरिक्त उपचार निर्दिष्ट नहीं | सहमत उपचार और रूप |
| जाँच | रिकॉर्ड और प्रोफाइल जाँच | रिकॉर्ड और अंतिम विशेषताएँ |
| पैकिंग | लंबाई की सुरक्षा और लेबल | सतह की सुरक्षा, पार्ट और बैच पहचान |
| डिलीवरी | गंतव्य और शर्तें अलग | प्रक्रिया और पैकिंग लागत भी जाँचें |
खरीद उदाहरण हैं, APW ऑफर या पैकेज नहीं। कुल कीमत से पहले ऑपरेशन, दस्तावेज़ और बाहर रखे काम तय करें।
ड्रॉइंग रिविज़न और डिलीवरी चरण आधार रखें।
सतह, सिरों और मशीन किए क्षेत्रों को अलग रखने पर सहमति।
लेबल, संदर्भ, मात्रा और रिविज़न मिलाएँ।
सहमत डेटम और विधि लें; कच्चे मटेरियल की जाँच अंतिम जाँच का विकल्प नहीं।
क्षति, बर्र और बैच रिकॉर्ड देखें; देखकर अलॉय, टेम्पर या स्ट्रेंथ प्रमाणित नहीं होती।
मात्रा, बैच, फोटो और माप को ऑर्डर से मिलाकर दर्ज करें।
स्रोत
स्रोत की शर्तें अपनी ड्रॉइंग और ऑर्डर से जोड़ें।
6061 टेम्पर और प्रक्रिया; APW सप्लाई का वादा नहीं।
अलॉय परिवार, हीट ट्रीटमेंट और नाम।
स्ट्रेंथ और एक्सट्रूज़न संदर्भ; किसी पार्ट की योग्यता नहीं।
माप और टॉलरेंस संदर्भ।
कटिंग, डिबरिंग और आगे के काम की पुष्टि आवश्यक।
ऑर्डर से पहले मटेरियल और स्वीकृति स्पष्ट करें।
ड्रॉइंग, टेम्पर, मात्रा और गंतव्य के साथ प्रक्रिया, फिनिश और स्वीकृति भेजें ताकि एक जैसे दायरे में कोटेशन मिलें।