
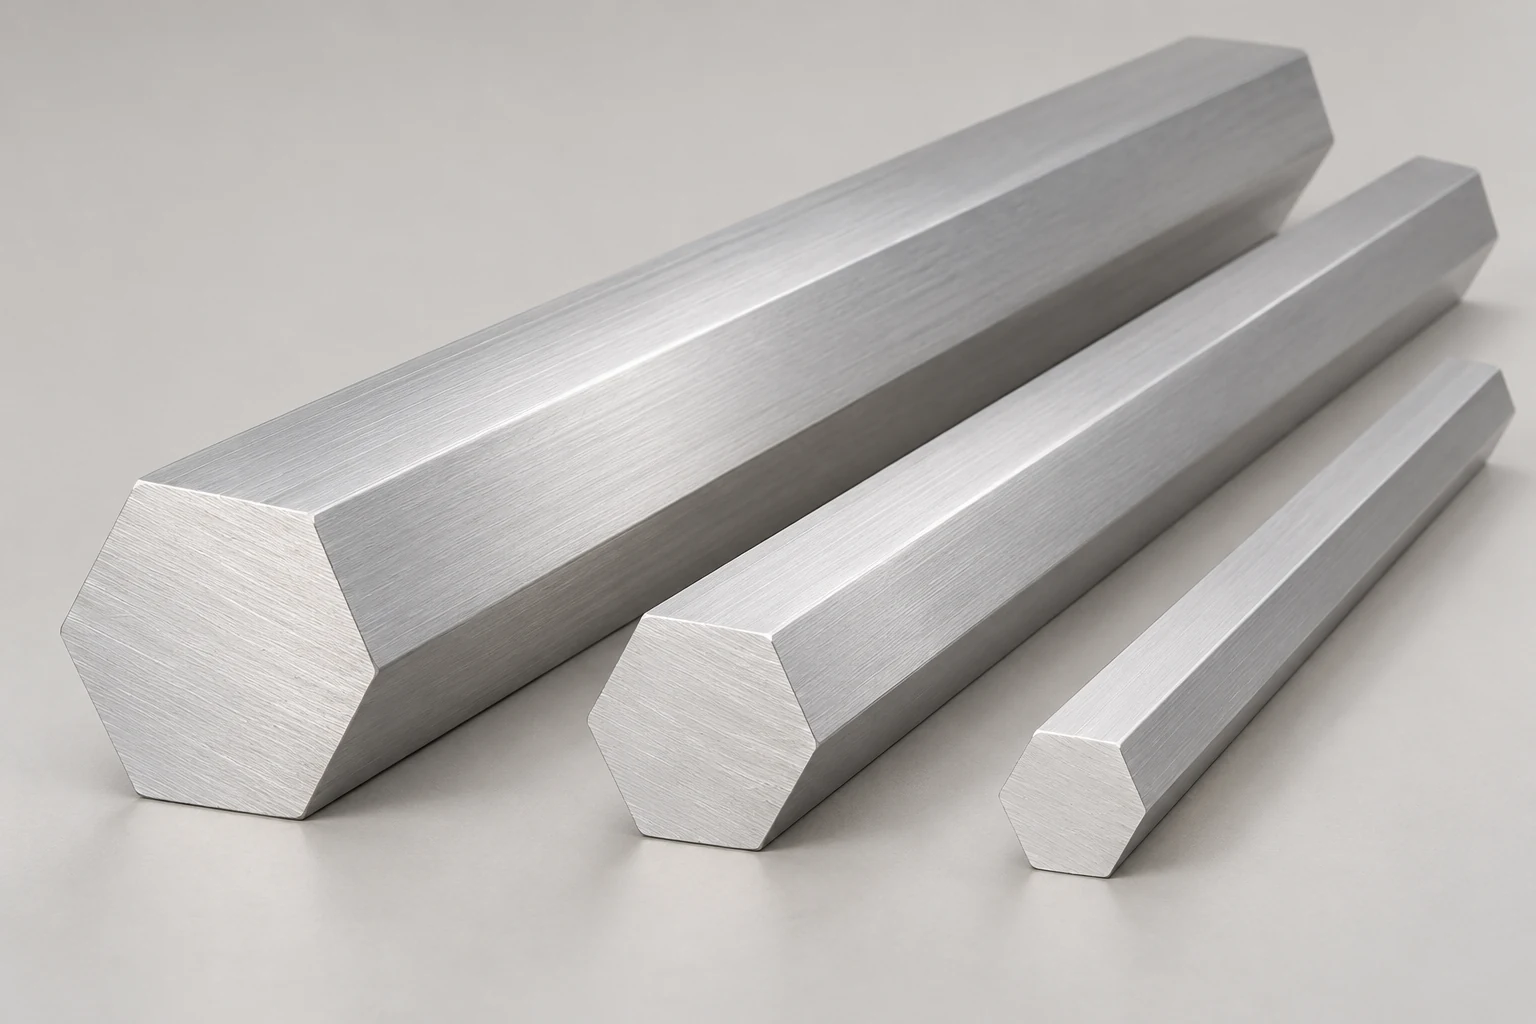
Batang aluminium hexagonal
Aluminium hexagonal 6061-T6
- Keterangan penampang
- Penampang pejal; cantumkan ukuran antarsisi, toleransi, dan panjang potong
- Seri profil
- Batang hexagonal pejal
- Paduan / temper
- 6061-T6
Profil ekstrusi aluminium 6061 perlu ditentukan bersama temper dan penampangnya. Kirim gambar serta jumlah kepada APW untuk meninjau kebutuhan bahan, proses, dan penerimaan.
Lihat penampang 6061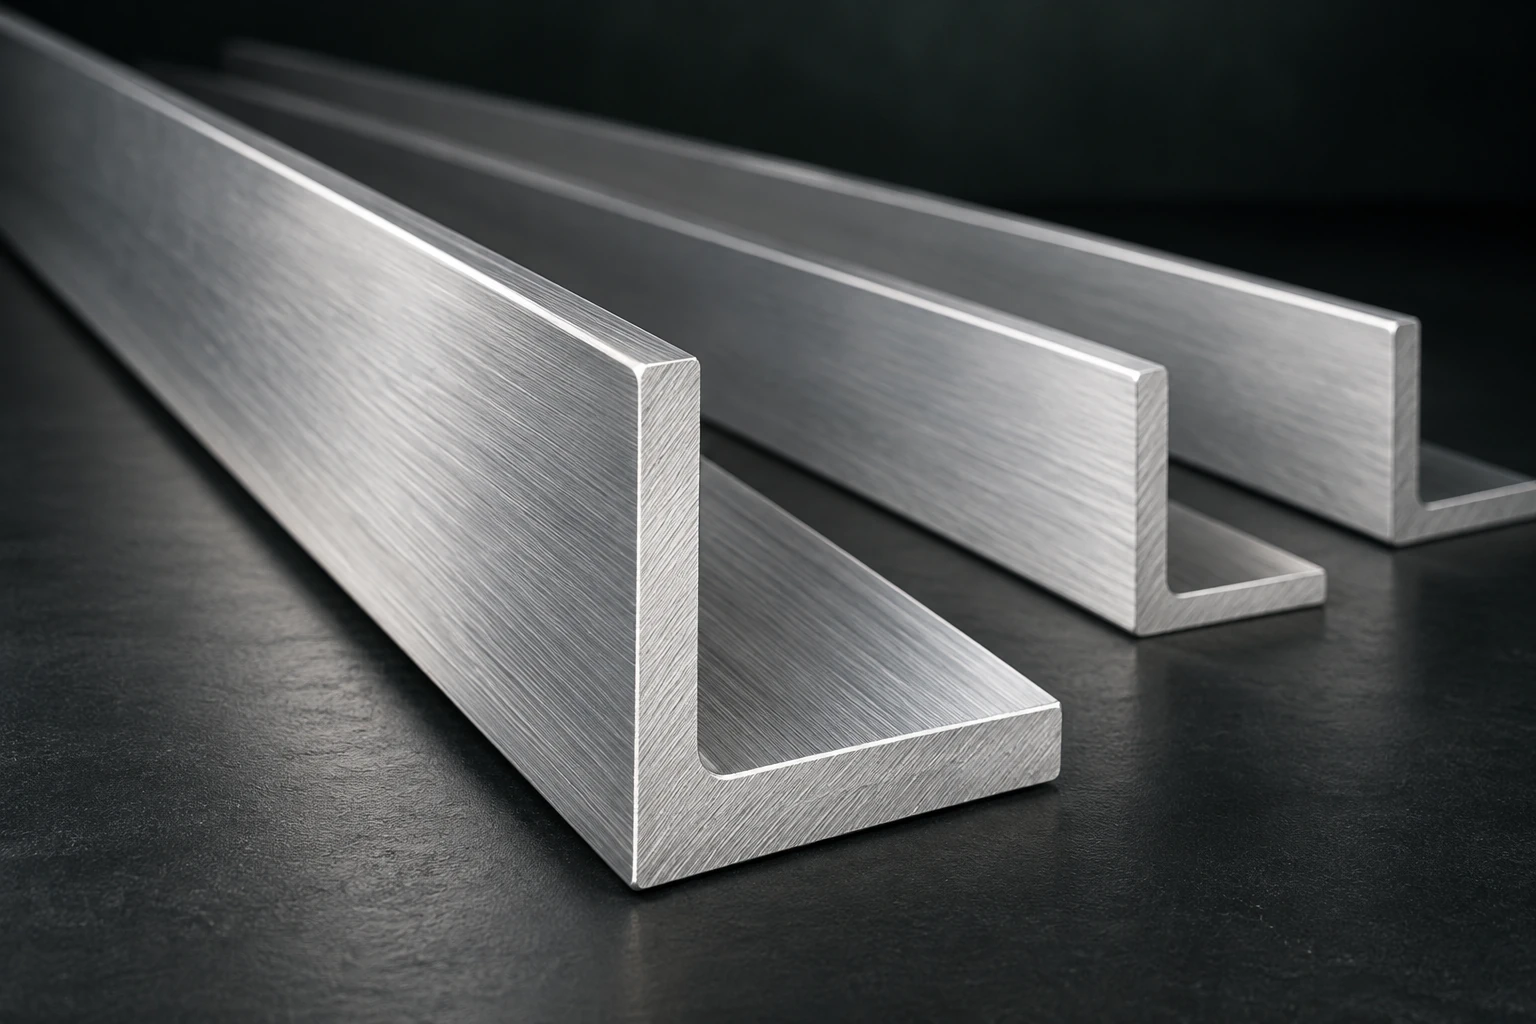
Referensi katalog
Periksa ukuran dan proses setiap produk. Referensi katalog tidak membuktikan stok ataupun kesesuaian untuk rakitan Anda.
Batang aluminium hexagonal
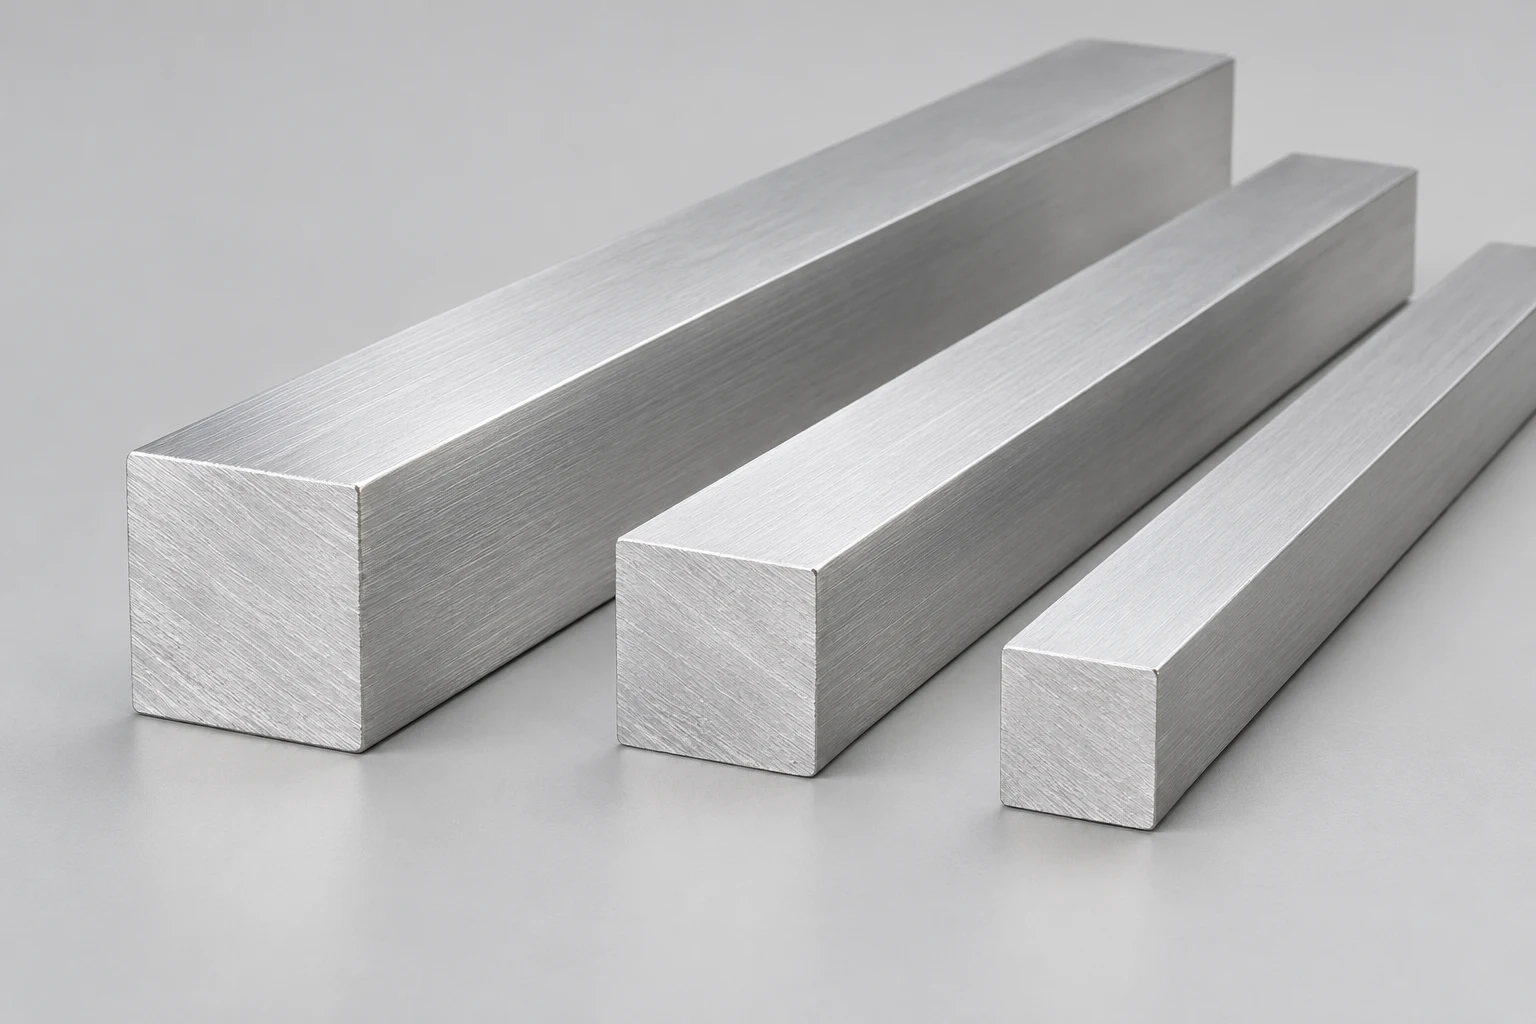
As aluminium persegi
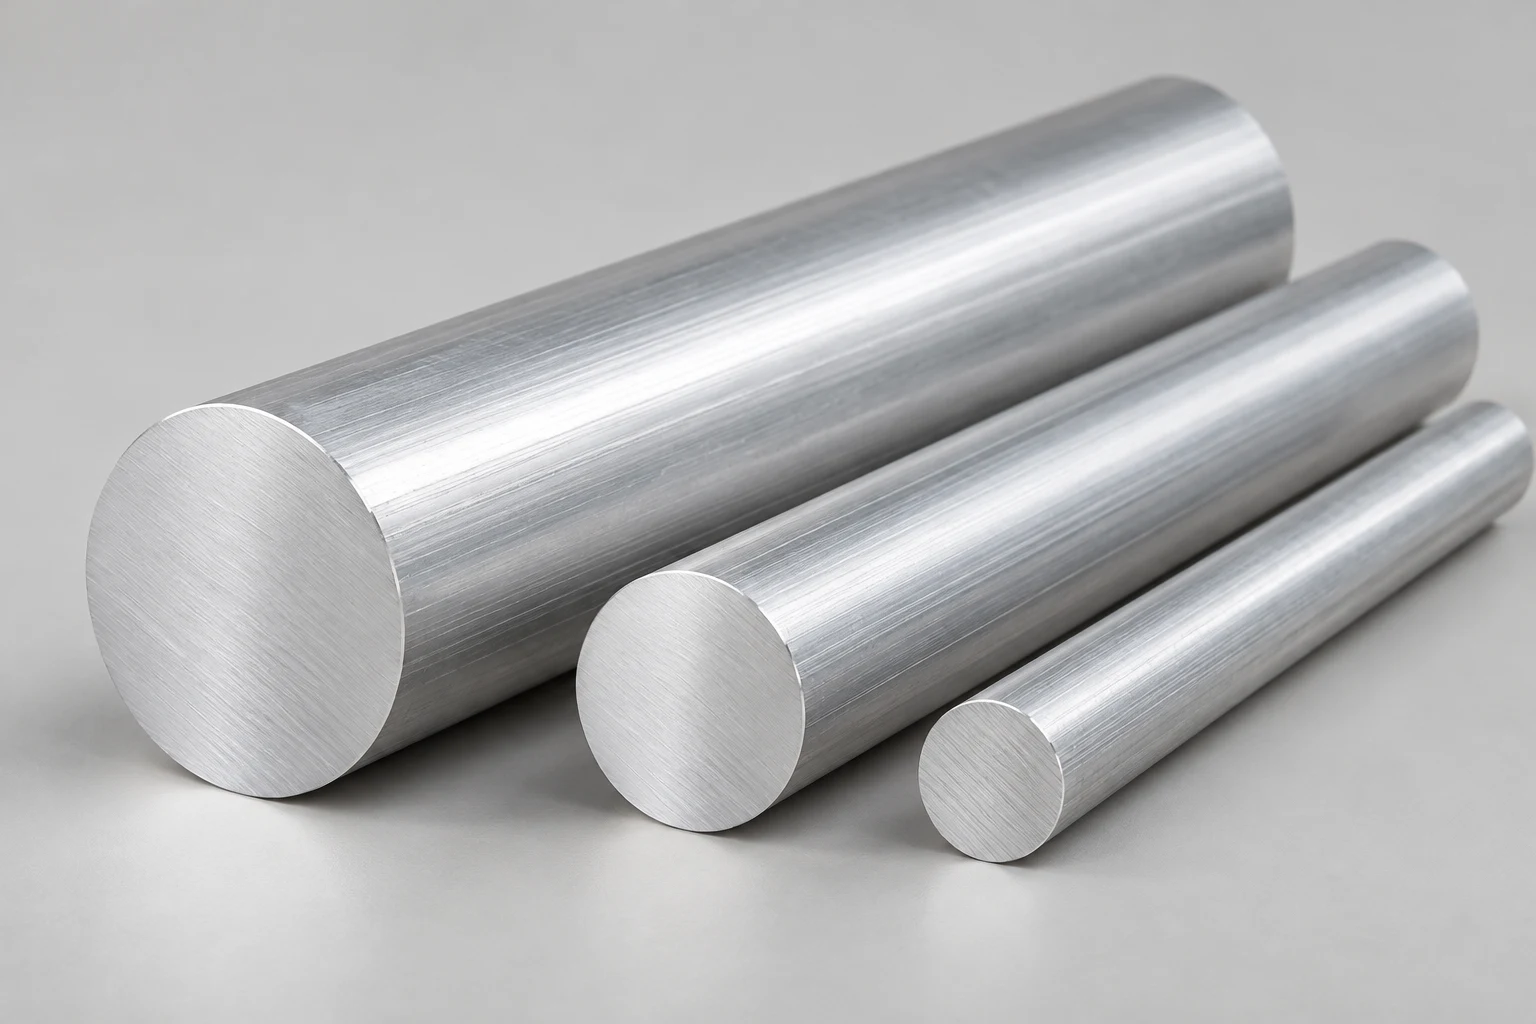
As aluminium bulat
Profil Sudut Aluminium
6061 adalah paduan Al-Mg-Si yang dapat diberi perlakuan panas. Temper, bentuk, dan urutan proses memengaruhi hasil.
Cantumkan paduan dan temper lengkap; perlakuan panas serta penuaan mengubah sifat.
Gunakan data sesuai bentuk produk, tebal, dan temper; bukan kapasitas beban rakitan.
Tandai muka, lubang, dan sisa dinding sebelum memilih bahan awal.
Jelaskan paparan, muka terlihat, dan kontak logam berbeda.
Gambar, standar, dan inspeksi harus memakai revisi pesanan yang sama.
Pisahkan profil awal dari komponen jadi.
Jelaskan penggunaan, antarmuka, datum, dan suaian kritis.
Sertakan revisi, satuan, dinding, radius, panjang, dan kelurusan; pastikan proses serta kebutuhan dies.
Nyatakan T6, T6511, atau kondisi lain dengan mempertimbangkan pemesinan, tekuk, dan las.
Sepakati standar beserta edisi, tahap ukur, dan dokumen.
Bedakan perlakuan panas dari pelepasan tegangan dengan peregangan.
Panduan pemilihan, bukan jaminan sifat atau ketersediaan; pesanan dan spesifikasi yang disepakati menjadi acuan.
| Kriteria | 6061-T6 | 6061-T6511 | Konfirmasi |
|---|---|---|---|
| Perlakuan | Perlakuan panas pelarutan dan penuaan buatan | Perlakuan panas pelarutan, penuaan buatan, serta pelepasan tegangan lewat peregangan | Penamaan lengkap. |
| Pemesinan | Tinjau kondisi dan urutan | Peregangan dapat relevan bagi pengendalian distorsi | Allowance dan inspeksi akhir; tidak menjamin tanpa distorsi. |
| Penggantian | Kondisi yang ditentukan | Kondisi lain yang ditentukan | Persetujuan pembeli lebih dahulu. |
| Sifat mekanis | Menurut spesifikasi produk | Menurut spesifikasi produk | Bentuk, tebal, edisi standar, dan catatan. |
Bandingkan kekuatan, kemudahan ekstrusi, dan tampilan.
Perbandingan kualitatif, bukan kesetaraan; perubahan paduan memerlukan persetujuan proyek.
| Prioritas | 6061 | 6063 | Pembelian |
|---|---|---|---|
| Kekuatan | Umum untuk kebutuhan lebih tinggi | Jika kekuatan sedang memadai | Bandingkan temper dan spesifikasi aktual. |
| Bentuk | Geometri dan pendinginan perlu ditinjau | Umumnya lebih mudah diekstrusi | Periksa dinding, radius, dan keseragaman. |
| Pemesinan | T6/T6511 digunakan untuk komponen mesin | Bergantung bagian dan kondisi | Tentukan operasi serta toleransi akhir. |
| Tampilan anodisasi | Bisa; hasil tampilan perlu dinilai | Pertimbangkan untuk tampilan dekoratif | Sepakati sampel dan spesifikasi. |
Pisahkan profil ekstrusi, komponen mesin, dan suaian setelah finishing.
Daftar tinjauan gambar; tidak menetapkan angka toleransi atau kemampuan pemasok.
| Tahap | Ukuran | Gambar | Penerimaan |
|---|---|---|---|
| Profil ekstrusi | Penampang, dinding, panjang, kelurusan | Satuan, revisi, allowance yang disepakati | Periksa profil terhadap pesanan. |
| Setelah pemesinan | Panjang akhir, lubang, alur, muka | Datum, toleransi, kondisi inspeksi | Ukur dengan metode yang disepakati. |
| Setelah finishing | Suaian, celah, area masking | Ukuran akhir dan tampilan | Periksa setelah perlakuan. |
Sertakan operasi berikutnya saat meminta profil ekstrusi aluminium 6061.
Posisikan ulir, lubang, dan alur dari datum; sepakati allowance dan pemeriksaan setelah pengurangan bahan.
Cantumkan radius serta arah. T6 tidak cocok untuk semua tekukan; mungkin perlu kondisi lebih lunak dan urutan perlakuan yang ditinjau.
Kekuatan area las 6061-T6 dapat turun; sampaikan sambungan dan kondisi akhir.
Tentukan muka terlihat, masking, dan suaian setelah proses; sepakati tampilan terpisah.
Pertanyaan spesifikasi, bukan rancangan disetujui atau proyek pelanggan.
Tentukan tumpuan, pengikat, dan muka yang dimesin.
Tandai lokasi, datum, serta lubang berulir.
Pisahkan bahan, potong, pemesinan, dan finishing.
Jelaskan sambungan, lingkungan, dan inspeksi; paduan tidak mengesahkan rakitan.
Identifikasi tekukan, las, dan muka tampak.
Tentukan titik kontak, tampilan, dan suaian yang terkena lapisan.
Gunakan revisi dan dasar penerimaan yang sama.
Temper, penampang, dan panjang belum jelas.
Lengkapi penamaan dan gambar.
Batang bulat atau segi enam tidak membuktikan proses.
Konfirmasi bentuk produk, proses, dan standar.
Operasi yang termasuk dapat berbeda.
Samakan potong, mesin, finishing, inspeksi, dan pengiriman.
Permintaan penawaran
Pisahkan syarat pasti dari keputusan terbuka.
Ukuran permintaan ilustratif, bukan ukuran katalog yang dikonfirmasi.
Dua lingkup hipotetis dengan gambar, bahan, dan jumlah sama.
| Butir | Bahan potong panjang | Komponen sesuai gambar |
|---|---|---|
| Bahan | Paduan dan temper kirim | Paduan dan kondisi setelah proses |
| Ukuran | Penampang dan panjang; allowance disepakati | Ukuran akhir berdasarkan datum |
| Lubang dan alur | Tidak termasuk contoh ini | Hanya operasi yang disepakati |
| Finishing | Tidak ada perlakuan tambahan ditentukan | Perlakuan dan tampilan disepakati |
| Inspeksi | Catatan serta pemeriksaan profil | Catatan dan fitur akhir |
| Kemasan | Perlindungan batang dan label | Perlindungan muka serta identitas bagian dan batch |
| Pengiriman | Tujuan dan ketentuan terpisah | Pastikan biaya proses serta kemasan |
Contoh pengadaan, bukan penawaran atau paket APW; sepakati operasi, dokumen, dan pengecualian sebelum membandingkan total.
Gunakan revisi gambar dan tahap penyerahan.
Sepakati pemisah muka, ujung, dan fitur hasil mesin.
Cocokkan label, referensi, jumlah, dan revisi.
Gunakan datum dan metode yang disepakati; inspeksi bahan awal bukan inspeksi akhir.
Periksa kerusakan, burr, serta dokumen batch; visual tidak memverifikasi paduan, temper, atau kekuatan.
Catat jumlah, batch, foto, dan pengukuran terhadap syarat.
Sumber
Hubungkan kondisi sumber dengan spesifikasi Anda.
Temper dan proses 6061; bukan komitmen suplai APW.
Keluarga paduan, perlakuan panas, dan penamaan.
Konteks kekuatan dan ekstrusi; tidak mengesahkan komponen.
Ukuran dan rujukan toleransi.
Pemotongan, deburring, dan proses berikutnya perlu disepakati.
Pastikan bahan dan penerimaan sebelum pesanan.
Kirim gambar, temper, jumlah, dan tujuan beserta proses, finishing, serta penerimaan agar penawaran memakai lingkup yang sama.