
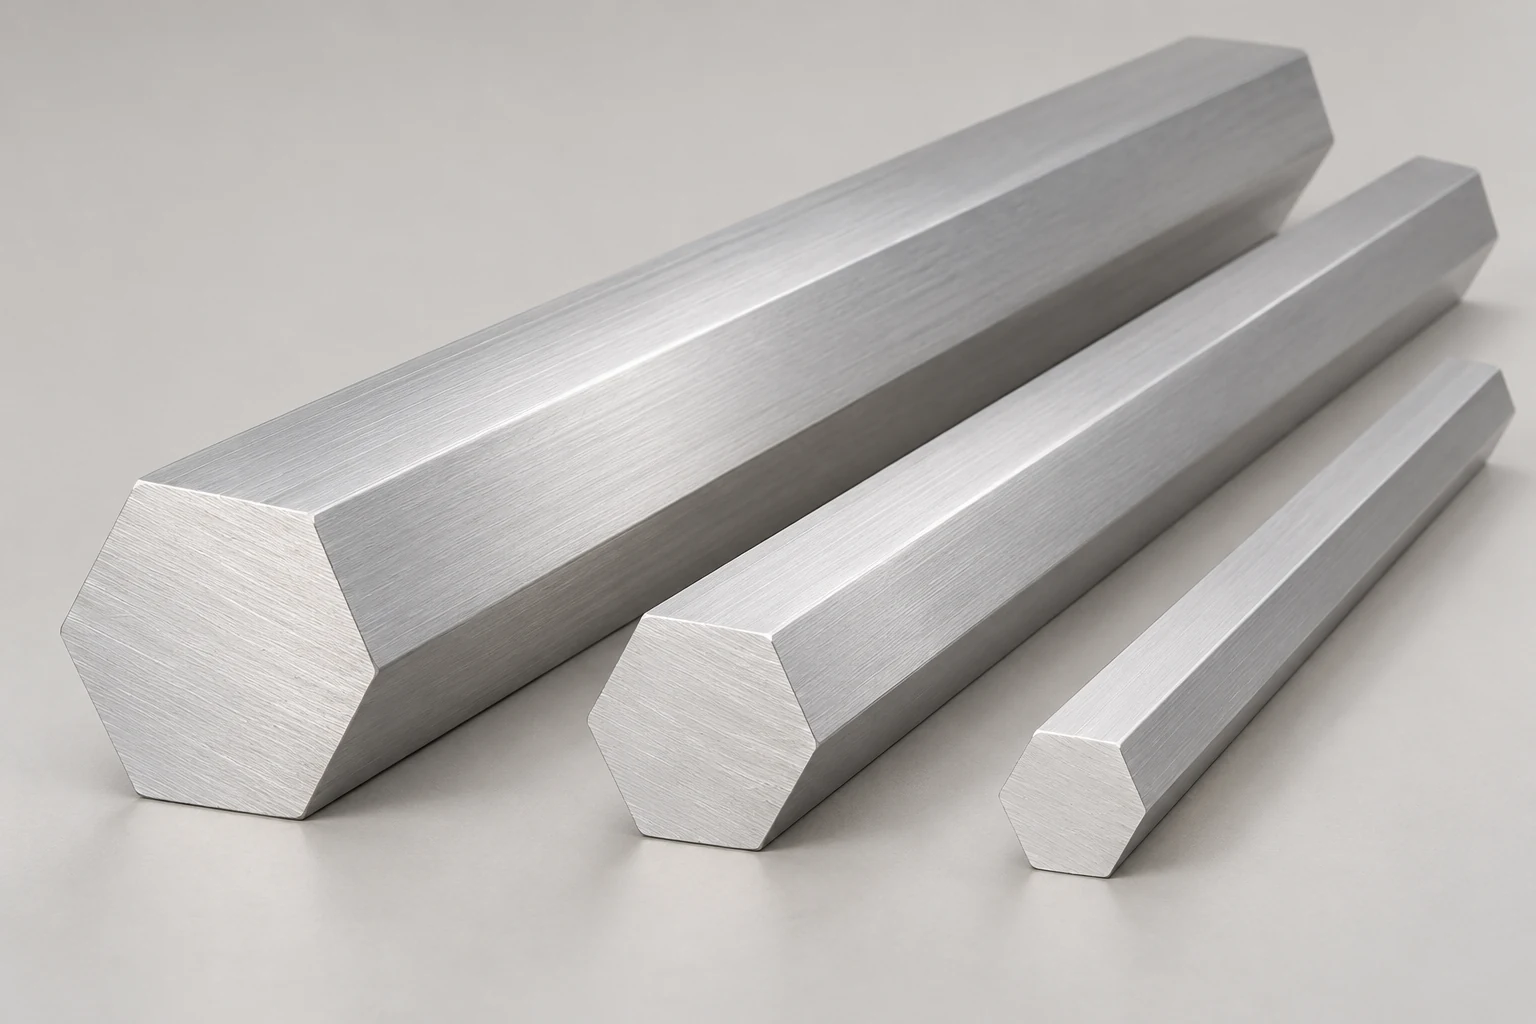
Barras sextavadas de alumínio
Barra sextavada de alumínio 6061-T6
- Referência da seção
- Seção maciça; informar distância entre faces, tolerância e comprimento
- Série do perfil
- Barra sextavada maciça
- Liga / têmpera
- 6061-T6
Perfis de alumínio 6061 começam com uma especificação clara. Envie desenho, têmpera e quantidade à APW para avaliar seção, processamento e critérios de recebimento.
Ver seções 6061
Referências de catálogo
Confira dimensões e rota de fabricação de cada referência. A publicação no catálogo não confirma estoque nem adequação à montagem.
Barras sextavadas de alumínio
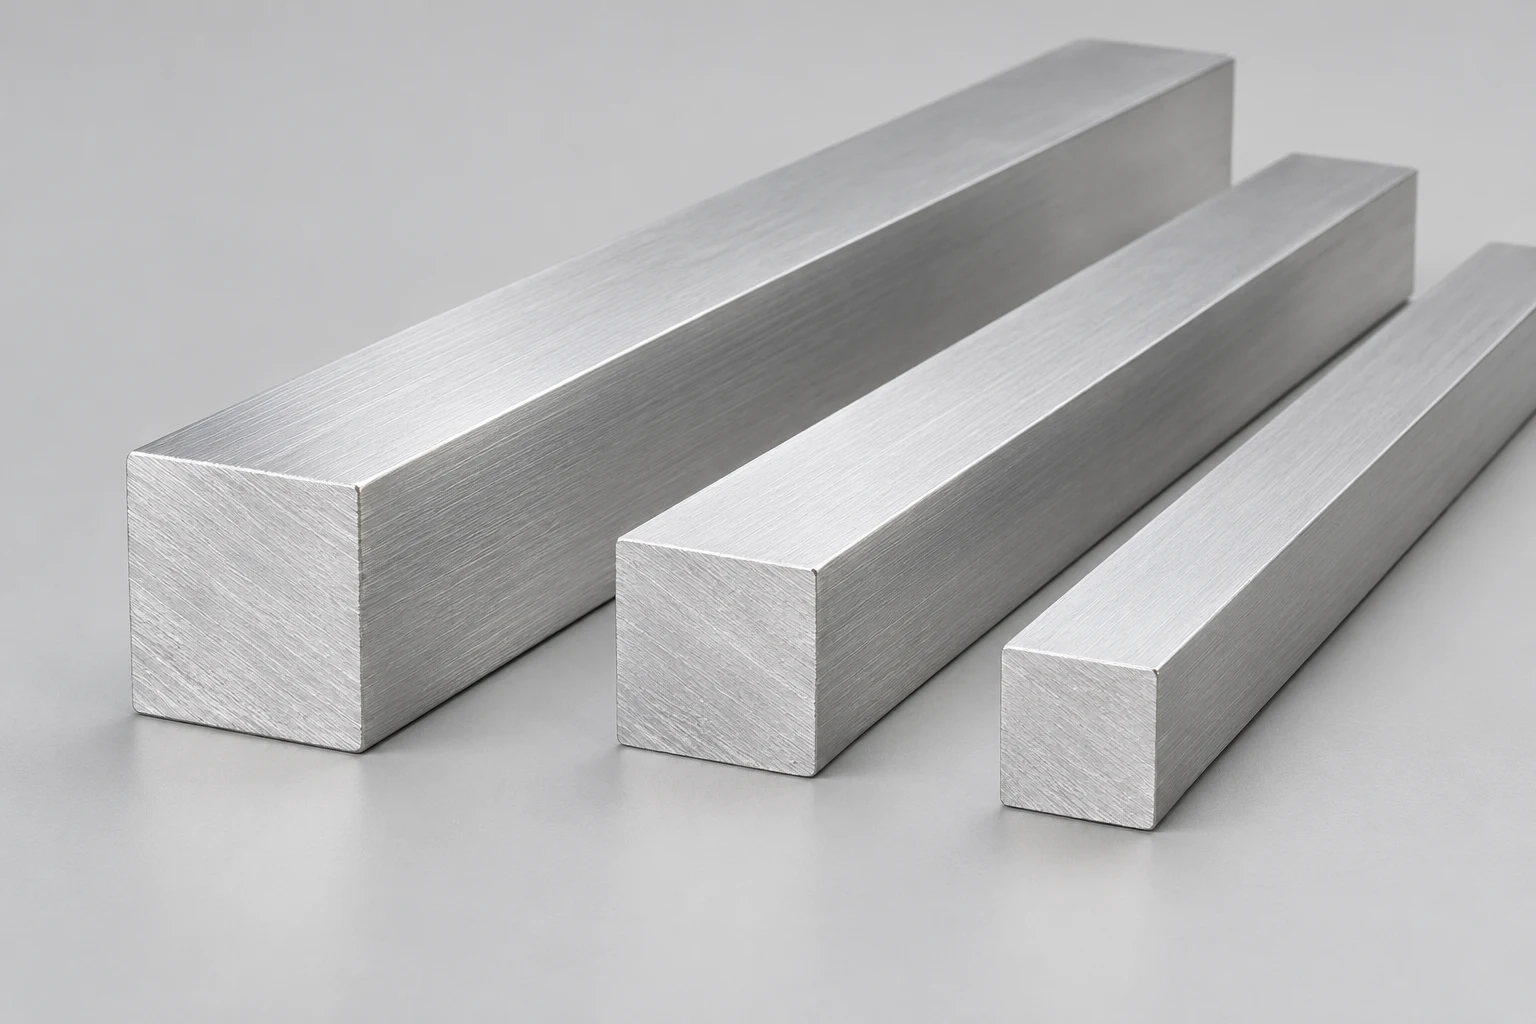
Barras quadradas de alumínio
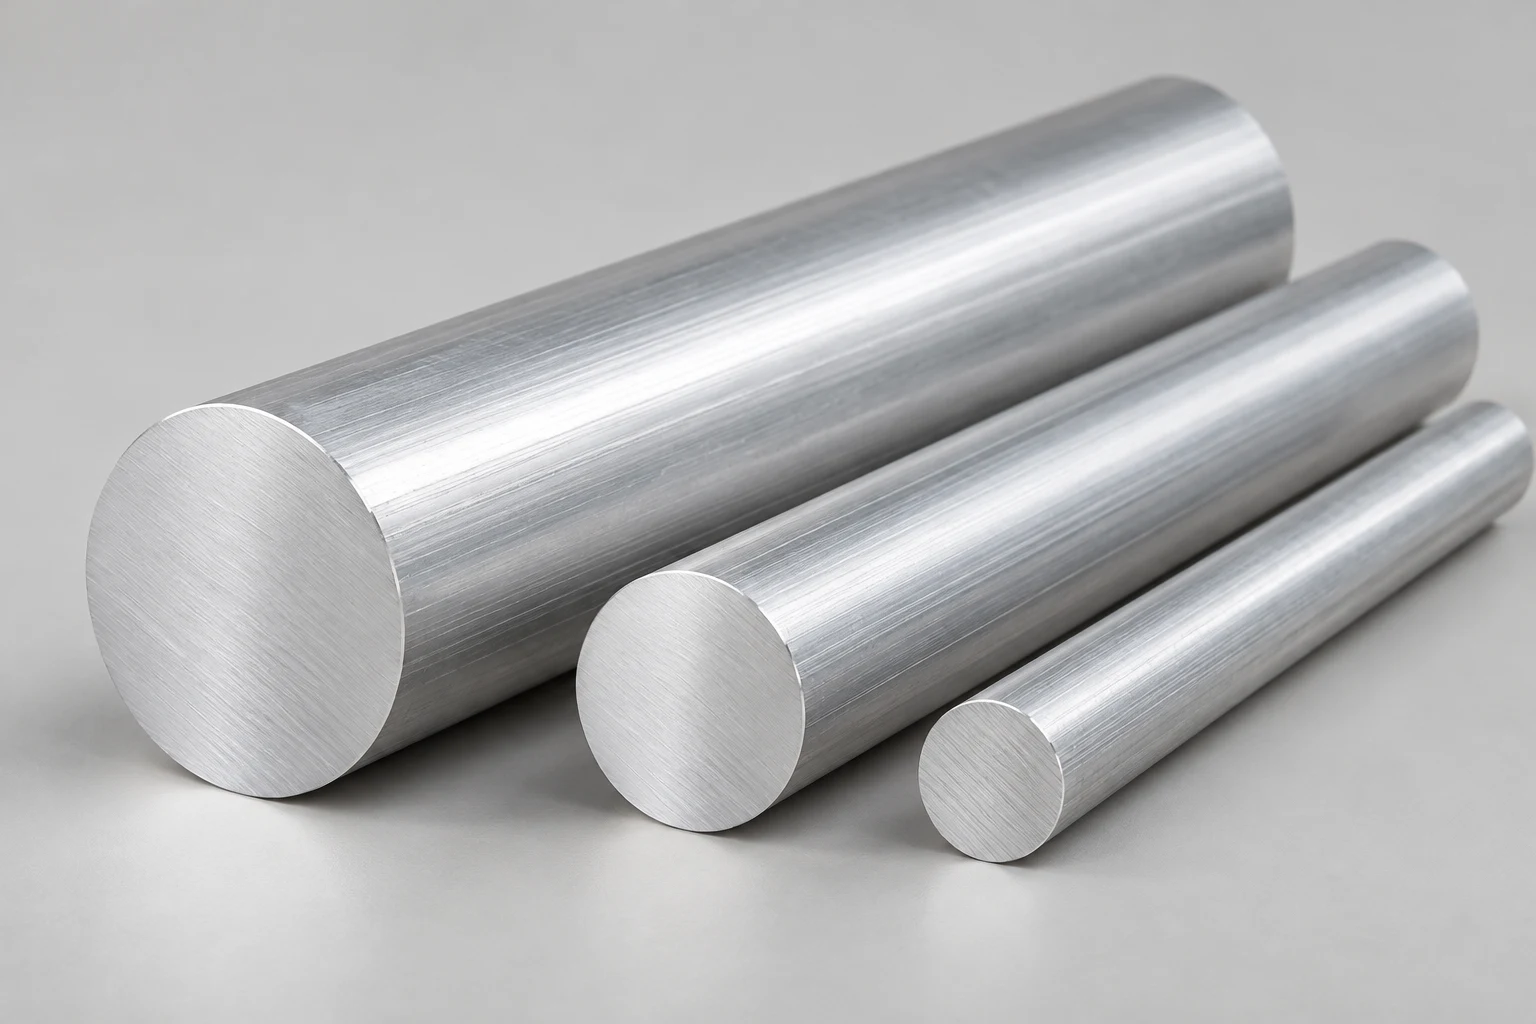
Barras redondas de alumínio
Cantoneiras de alumínio
6061 é uma liga Al-Mg-Si tratável termicamente. Têmpera, seção e sequência de fabricação determinam sua aplicação.
Informe liga e têmpera completas; tratamento e envelhecimento alteram propriedades.
Consulte forma, espessura e têmpera corretas; resistência do material não é capacidade de carga da estrutura.
Marque faces usinadas, furos e parede residual antes de selecionar o perfil.
Descreva exposição, faces aparentes e contato com metais diferentes.
Desenho, norma e inspeção devem usar a mesma revisão do pedido.
Separe o perfil fornecido da peça pronta para comparar orçamentos.
Indique aplicação, referências geométricas e ajustes críticos.
Envie revisão, unidades, paredes, raios, comprimento e retilineidade; confirme extrusão e necessidade de matriz.
Defina T6, T6511 ou outra condição considerando usinagem, dobra e soldagem.
Acorde norma e edição, etapa de medição e registros solicitados.
Diferencie tratamento térmico e alívio de tensões nos perfis de alumínio 6061.
Referência de seleção, sem compromisso de propriedades ou disponibilidade; prevalecem pedido e especificação acordados.
| Critério | 6061-T6 | 6061-T6511 | Confirmar |
|---|---|---|---|
| Tratamento | Solubilizado e envelhecido artificialmente | Solubilizado, envelhecido artificialmente e aliviado por estiramento | Designação completa no pedido. |
| Usinagem | Avaliar condição e sequência | Estiramento pode importar no controle de deformação | Sobremetal e inspeção; nenhuma condição garante deformação zero. |
| Substituição | Condição especificada | Outra condição especificada | Aprovação prévia do comprador. |
| Propriedades | Conforme especificação do produto | Conforme especificação do produto | Forma, espessura, norma e registros. |
Considere resistência, extrudabilidade e aparência na mesma decisão.
Comparação qualitativa, sem equivalência automática; trocar liga exige aprovação do projeto.
| Prioridade | 6061 | 6063 | Compra |
|---|---|---|---|
| Resistência | Usual para requisitos maiores | Quando resistência moderada atende | Comparar têmperas e normas reais. |
| Geometria | Avaliar seção e resfriamento | Geralmente maior extrudabilidade | Verificar paredes, raios e uniformidade. |
| Usinagem | T6/T6511 usados em peças usinadas | Depende da peça e condição | Definir operações e tolerâncias finais. |
| Anodização decorativa | Possível; aparência a avaliar | Alternativa quando aparência é crítica | Acordar amostra e especificação. |
Separe cotas da extrusão, da usinagem e do ajuste após acabamento.
Roteiro de análise, sem tolerâncias numéricas ou garantia de capacidade do fornecedor.
| Etapa | Dimensões | Desenho | Aceitação |
|---|---|---|---|
| Perfil extrudado | Seção, parede, comprimento e retilineidade | Unidades, revisão e sobremetal acordado | Conferir perfil contra pedido. |
| Peça usinada | Comprimento final, furos, rasgos e faces | Referências, tolerâncias e condição de inspeção | Medir pelo método acordado. |
| Após tratamento | Ajustes, folgas e áreas mascaradas | Cotas após acabamento e aparência | Conferir dimensões e aspecto finais. |
Inclua os processos posteriores na consulta de perfis de alumínio 6061.
Posicione roscas, furos e rasgos por referências; acorde sobremetal e medição após remoção.
Informe raio e direção. T6 não atende a toda conformação; pode exigir condição mais macia e sequência térmica revisada.
A região soldada de 6061-T6 pode perder resistência; informe juntas e condição final.
Defina faces aparentes, mascaramento e ajuste após tratamento; aprove aparência separadamente.
Pontos para especificar, sem projetos aprovados ou casos de clientes.
Defina apoios, fixações e faces a usinar.
Marque localização, referências e furos roscados.
Separe matéria-prima, corte, usinagem e acabamento.
Informe união, exposição e inspeção; a liga não qualifica o conjunto.
Identifique dobras, soldas e faces visíveis.
Descreva contato, aparência e ajustes afetados por revestimento.
Mantenha desenho e aceitação iguais entre consultas.
Faltam têmpera, seção e comprimento.
Complete designação e revisão.
Barra redonda ou sextavada não comprova a rota de fabricação.
Confirme forma, processo e norma.
Os serviços incluídos podem ser diferentes.
Alinhe corte, usinagem, acabamento, inspeção e entrega.
Consulta de compra
Diferencie dados definidos e decisões pendentes.
Dimensões de uma consulta ilustrativa, não uma medida confirmada de catálogo.
Dois escopos hipotéticos para o mesmo desenho, material e quantidade.
| Item | Material cortado | Peça conforme desenho |
|---|---|---|
| Material | Liga e têmpera de entrega | Liga e condição após operações |
| Dimensões | Seção e corte; sobremetal a acordar | Cotas finais pelas referências |
| Furos e rasgos | Excluídos neste exemplo | Somente operações acordadas |
| Tratamento | Sem acabamento adicional especificado | Tratamento e aparência acordados |
| Inspeção | Registros e controle do perfil | Registros e características finais |
| Embalagem | Proteção dos comprimentos e etiquetas | Proteção de faces, peça e lote |
| Entrega | Destino e condição separados | Confirmar custos de processamento e embalagem |
Exemplos de compra, não propostas ou pacotes APW; acorde documentos, etapas e exclusões antes de comparar totais.
Use revisão e etapa de entrega como base.
Acordar separação de faces, extremidades e áreas usinadas.
Conferir etiquetas, referências, quantidades e revisão.
Aplicar referências e método acordados; perfil inicial não substitui controle final.
Verificar danos, rebarbas e registros do lote; inspeção visual não confirma liga, têmpera ou resistência.
Registrar quantidade, lote, fotos e medições contra o requisito.
Fontes
Relacione as condições publicadas ao desenho.
Têmperas e fabricação de 6061; não é compromisso de fornecimento APW.
Famílias de ligas, tratamento e designações.
Contexto de resistência e extrudabilidade; não qualifica peças.
Dimensões e referências de tolerância.
Corte, rebarbação e processos posteriores a confirmar.
Defina material e aceitação antes do pedido.
Envie desenho, têmpera, quantidade e destino com processamento, acabamento e aceitação para comparar o mesmo escopo.