
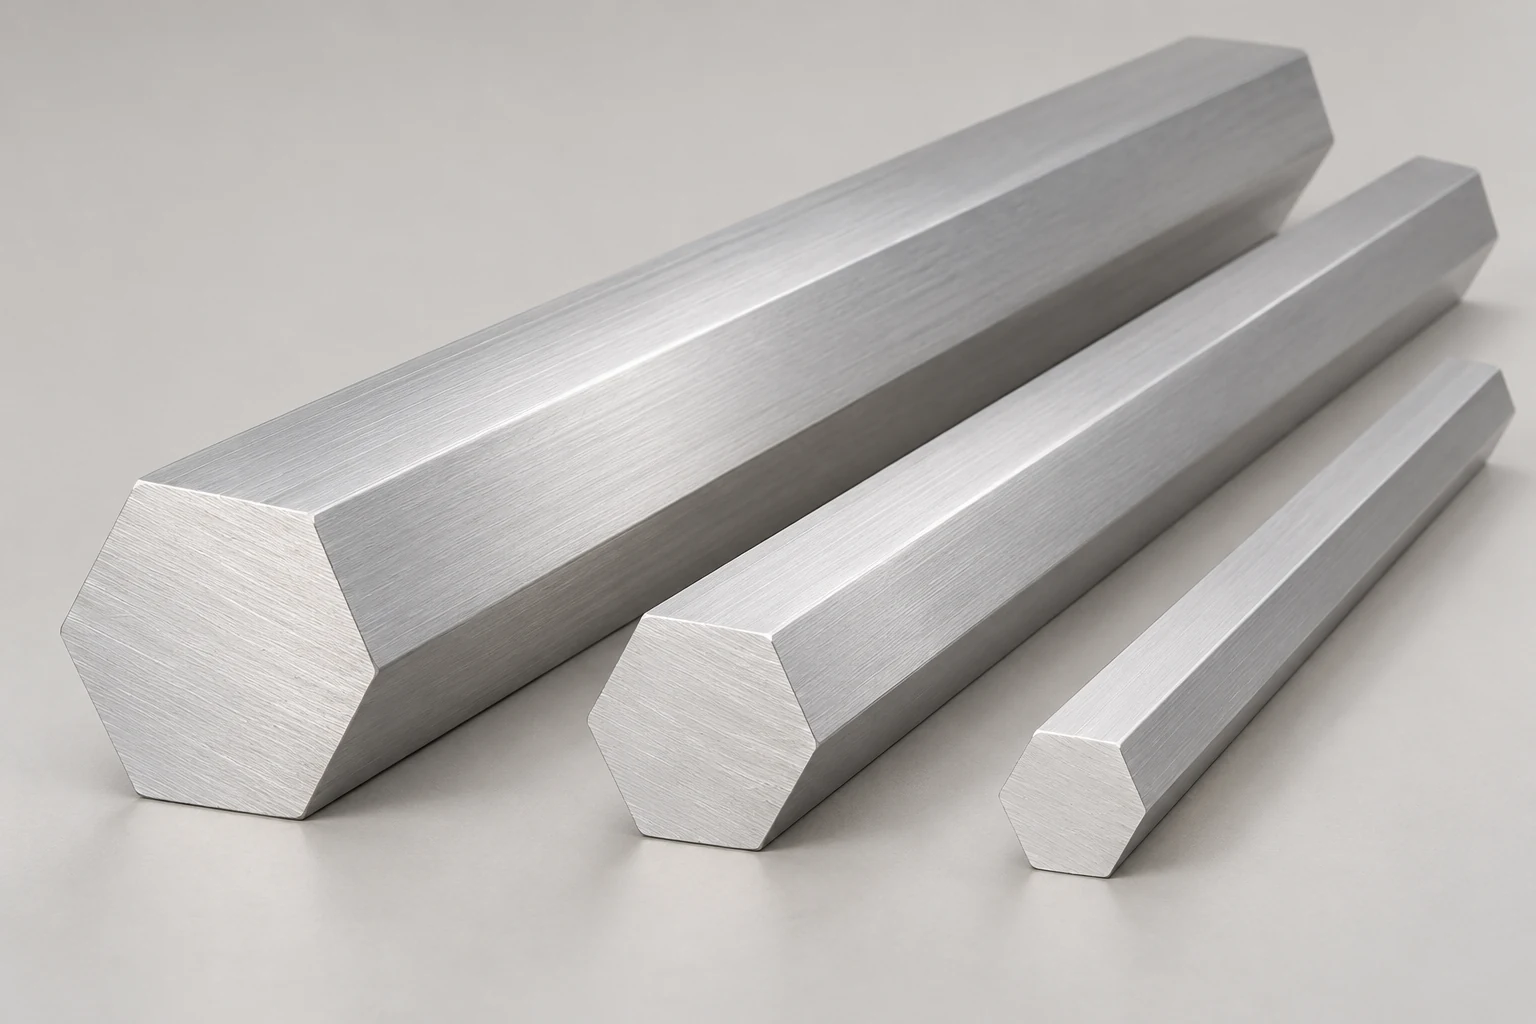
Aluminium-Sechskantstangen
Aluminium Sechskantstange 6061-T6
- Querschnittsreferenz
- Voller Sechskant; Schlüsselweite, Toleranz und Zuschnittlänge angeben
- Profilserie
- Vollmaterial Sechskant
- Legierung / Werkstoffzustand
- 6061-T6
Aluminium Strangpressprofile 6061 gezielt beschaffen: Senden Sie APW Zeichnung, Lieferzustand und Menge. Klären Sie Querschnitt und Bearbeitungsumfang vor dem Angebotsvergleich.
6061-Querschnitte ansehen
Katalogreferenzen
Prüfen Sie Maße und Herstellungsweg jeder Referenz. Der Katalog bestätigt weder Lagerbestand noch Eignung für Ihre Baugruppe.
Aluminium-Sechskantstangen
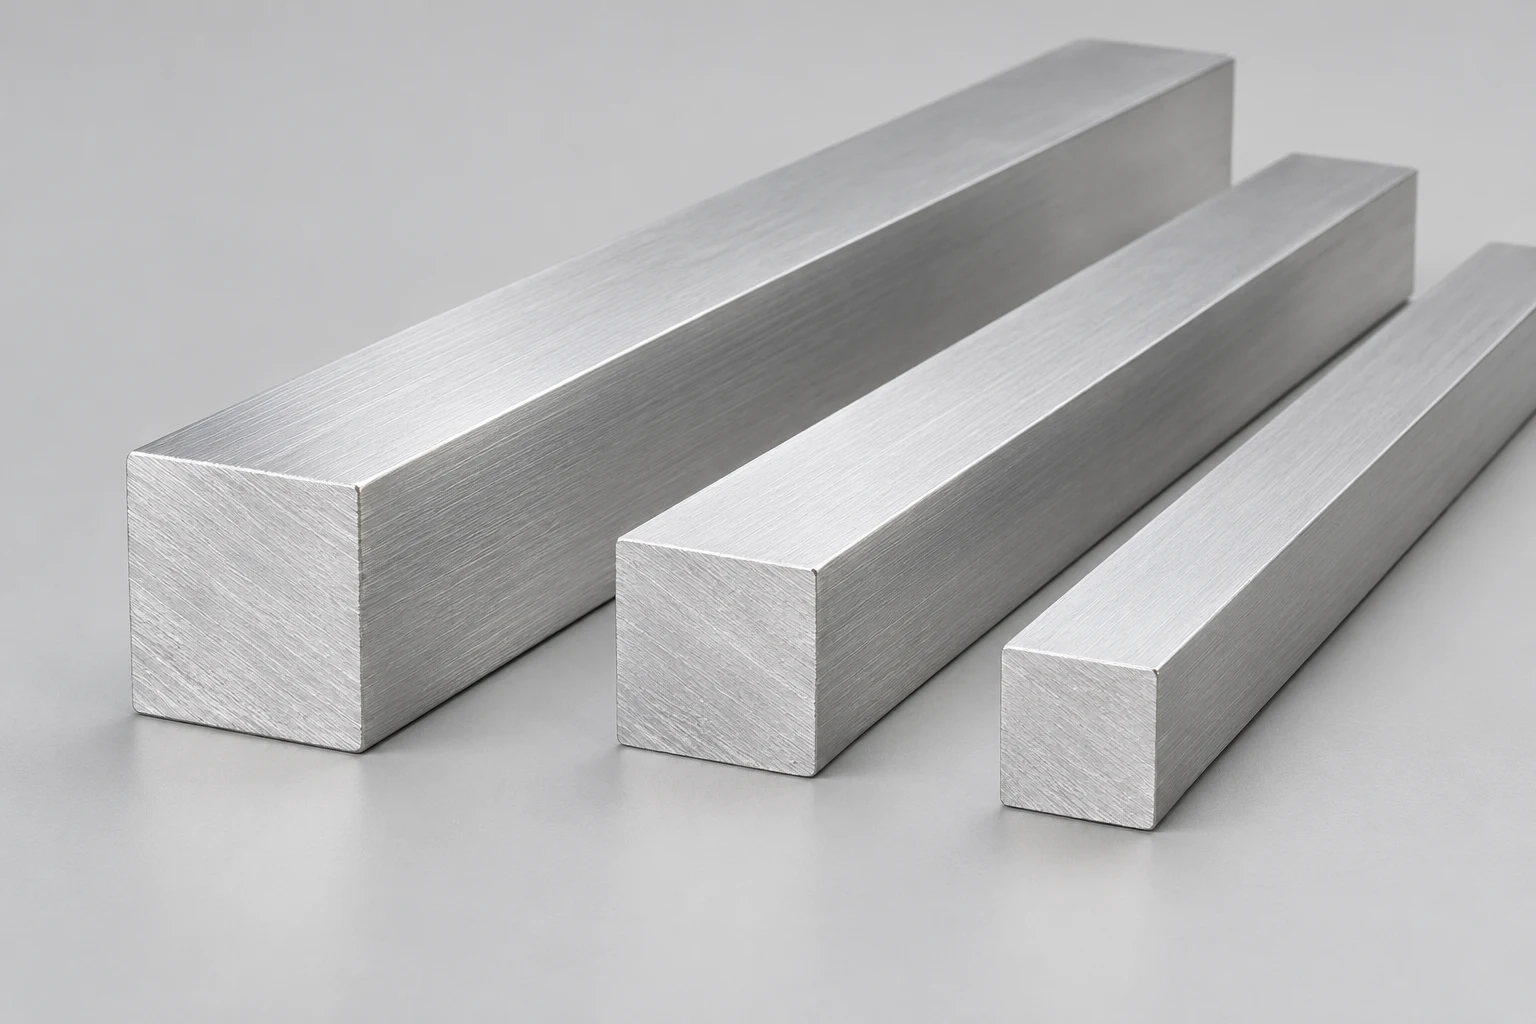
Aluminium-Vierkantstangen
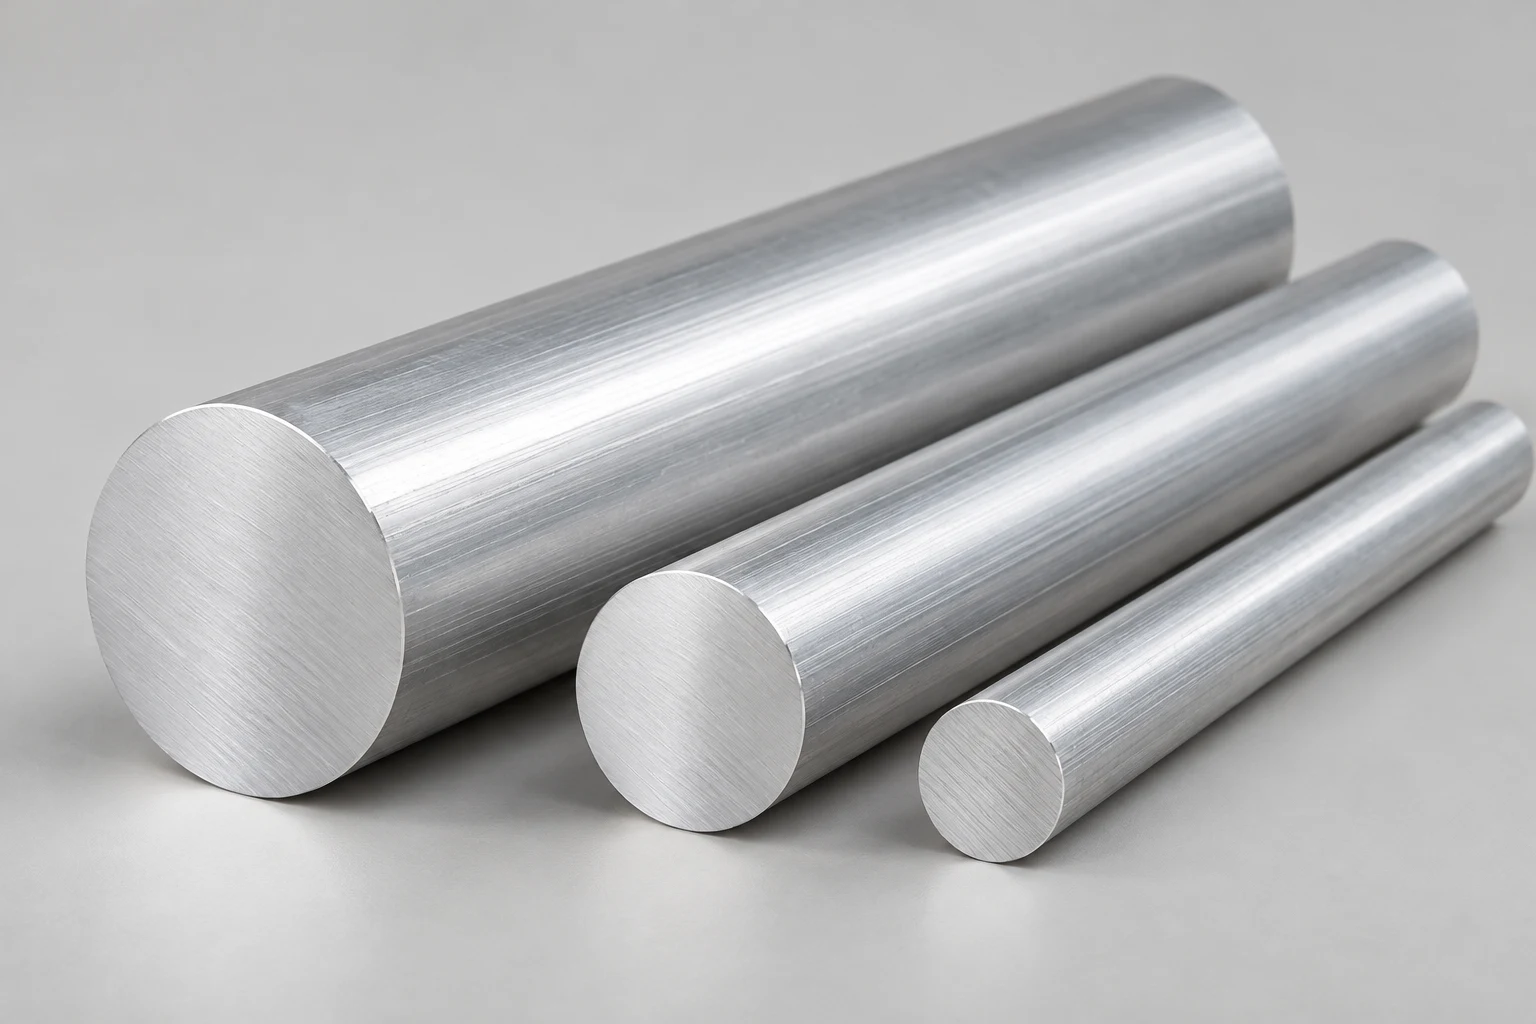
Aluminium-Rundstangen
Aluminiumwinkel
6061 ist eine wärmebehandelbare Al-Mg-Si-Legierung. Zustand, Geometrie und Fertigungsfolge bestimmen die Verwendbarkeit.
Legierung und Zustand vollständig angeben; Wärmebehandlung und Auslagern beeinflussen Eigenschaften.
Passende Erzeugnisform, Dicke und Zustand beachten; Werkstofffestigkeit ist keine Bauteiltragfähigkeit.
Flächen, Bohrungen und Restwand vor Wahl des Ausgangsmaßes kennzeichnen.
Exposition, Sichtflächen und Kontakt mit anderen Metallen beschreiben.
Zeichnung, Norm und Prüfunterlagen auf denselben Änderungsstand beziehen.
Ausgangsprofil und Fertigteil getrennt beschreiben.
Einsatz, Schnittstellen, Bezüge und kritische Passmaße angeben.
Zeichnungsstand, Einheiten, Wände, Radien, Länge und Geradheit nennen; Herstellungsweg und Werkzeugbedarf klären.
T6, T6511 oder anderen Zustand ausdrücklich festlegen; Fräsen, Biegen und Schweißen berücksichtigen.
Norm mit Ausgabe, Prüfstufe und erforderliche Nachweise vereinbaren.
Wärmebehandlung und Spannungsabbau getrennt spezifizieren.
Auswahlhilfe, keine Eigenschafts- oder Verfügbarkeitszusage; maßgeblich sind Bestellung und vereinbarte Spezifikation.
| Kriterium | 6061-T6 | 6061-T6511 | Zu klären |
|---|---|---|---|
| Behandlung | Lösungsgeglüht und warmausgelagert | Lösungsgeglüht, warmausgelagert und durch Recken entspannt | Vollständige Zustandsangabe. |
| Zerspanung | Zustand und Ablauf prüfen | Recken kann beim Umgang mit Verzug relevant sein | Zugabe und Endprüfung; kein Zustand garantiert Verzugsfreiheit. |
| Austausch | Festgelegter Lieferzustand | Anderer festgelegter Lieferzustand | Vorherige Freigabe erforderlich. |
| Eigenschaften | Nach Erzeugnisspezifikation | Nach Erzeugnisspezifikation | Form, Dicke, Normausgabe und Nachweise. |
Festigkeit, Pressbarkeit und Oberfläche gemeinsam gewichten.
Qualitative Gegenüberstellung, keine Gleichwertigkeit; Legierungswechsel benötigen Projektfreigabe.
| Priorität | 6061 | 6063 | Beschaffung |
|---|---|---|---|
| Festigkeit | Häufig für höhere Anforderungen | Bei ausreichender mittlerer Festigkeit | Tatsächliche Zustände und Normen vergleichen. |
| Querschnitt | Geometrie und Abschreckung prüfen | Meist bessere Strangpressbarkeit | Wände, Radien und Gleichmäßigkeit prüfen. |
| Zerspanung | T6/T6511 für bearbeitete Teile gebräuchlich | Abhängig von Teil und Zustand | Ablauf und Endtoleranzen festlegen. |
| Eloxaloptik | Möglich; Erscheinungsbild prüfen | Bei dekorativen Sichtflächen erwägen | Muster und Oberflächenspezifikation vereinbaren. |
Rohprofil, bearbeitetes Teil und Passung nach Beschichtung unterscheiden.
Zeichnungscheckliste ohne numerische Toleranzen oder Zusage einer Fertigungsfähigkeit.
| Stufe | Maße | Zeichnung | Abnahme |
|---|---|---|---|
| Strangpressprofil | Querschnitt, Wand, Länge und Geradheit | Einheiten, Stand und vereinbarte Zugabe | Lieferprofil gegen Bestellung prüfen. |
| Bearbeitetes Teil | Endlänge, Bohrungen, Nuten und Flächen | Bezüge, Toleranzen und Prüfzustand | Mit vereinbartem Messverfahren prüfen. |
| Nach Oberfläche | Passungen, Spiele und Maskierflächen | Endmaße und optische Anforderungen | Nach Behandlung messen und ansehen. |
Beschreiben Sie alle Folgeprozesse bereits in Ihrer Anfrage für 6061-Strangpressprofile.
Gewinde, Bohrungen und Nuten von Bezügen aus bemaßen; Zugabe und Prüfung nach Materialabtrag vereinbaren.
Radius und Richtung angeben. T6 passt nicht zu jeder Umformung; weicheren Zustand und Wärmebehandlungsfolge prüfen.
Im Schweißbereich von 6061-T6 kann die Festigkeit sinken; Verbindung und Endzustand nennen.
Sichtflächen, Maskierung und Passmaße nach Behandlung definieren; Optik gesondert abstimmen.
Spezifikationsfragen, keine freigegebenen Konstruktionen oder Kundenreferenzen.
Auflager, Befestigungen und zu bearbeitende Flächen angeben.
Anlageflächen, Bezüge und Gewindebohrungen markieren.
Rohmaterial, Zuschnitt, Bearbeitung und Oberfläche trennen.
Verbindungen, Umgebung und Prüfungen nennen; die Legierung qualifiziert keine Baugruppe.
Biegungen, Schweißstellen und Sichtflächen kennzeichnen.
Kontaktstellen, Optik und beschichtungsabhängige Passungen festlegen.
Ein Zeichnungsstand und eine Abnahmebasis für alle Angebote.
Zustand, Querschnitt und Länge fehlen.
Vollständige Bezeichnung ergänzen.
Rund- oder Sechskantform beweist keinen Herstellungsweg.
Erzeugnisform, Prozess und Norm bestätigen.
Leistungsumfänge unterscheiden sich.
Zuschnitt, Bearbeitung, Oberfläche, Prüfung und Lieferung abgleichen.
Anfrageunterlagen
Festgelegte und offene Punkte getrennt nennen.
Beispielanfrage, keine bestätigte Katalogabmessung.
Zwei hypothetische Umfänge bei gleicher Zeichnung, Legierung und Menge.
| Position | Zugeschnittenes Material | Teil nach Zeichnung |
|---|---|---|
| Werkstoff | Legierung und Lieferzustand | Legierung und Zustand nach Bearbeitung |
| Maße | Querschnitt und Zuschnitt; Zugabe offen | Endmaße nach Zeichnungsbezügen |
| Bohrungen und Nuten | In diesem Beispiel ausgeschlossen | Nur ausdrücklich vereinbarte Arbeiten |
| Oberfläche | Keine zusätzliche Behandlung festgelegt | Vereinbarte Behandlung und Optik |
| Prüfung | Nachweise und Profilprüfung | Nachweise und Fertigteilmerkmale |
| Verpackung | Längenschutz und Etiketten | Flächenschutz, Teile- und Chargenkennung |
| Lieferung | Ziel und Bedingungen separat | Bearbeitungs- und Verpackungskosten klären |
Beschaffungsbeispiele, keine APW-Angebote oder Leistungspakete; Ausschlüsse und Prüfumfang vor Gesamtpreisen abgleichen.
Zeichnungsstand und Lieferstufe als Grundlage verwenden.
Trennung von Flächen, Enden und bearbeiteten Merkmalen vereinbaren.
Etiketten, Teile, Mengen und Stand abgleichen.
Vereinbarte Bezüge und Verfahren verwenden; Rohprüfung ersetzt keine Endprüfung.
Schäden, Grate und Chargenunterlagen prüfen; Sichtprüfung belegt weder Legierung noch Zustand oder Festigkeit.
Menge, Charge, Fotos und Messwerte zur Anforderung dokumentieren.
Quellen
Quellen auf Zeichnung und Bestellung beziehen.
6061-Zustände und Verarbeitung; keine APW-Lieferzusage.
Legierungsfamilien, Wärmebehandlung und Zustände.
Festigkeit und Pressbarkeit im Kontext; keine Teilequalifizierung.
Abmessungen und Toleranzreferenzen.
Zuschnitt, Entgraten und weitere Bearbeitung abstimmen.
Werkstoff und Abnahme vor Bestellung klären.
Zeichnung, Zustand, Menge und Ziel mit Bearbeitung, Oberfläche und Abnahme übermitteln, damit Angebote denselben Umfang abdecken.