
इलेक्ट्रॉनिक उपकरणों की कूलिंग के लिए प्रोफाइल
एल्युमिनियम हीट सिंक
एल्युमिनियम हीट सिंक चुनते समय फिटिंग की जगह, ऊष्मा स्रोत का संपर्क और हवा का रास्ता साथ देखें। Aluminum Profile Works पावर सप्लाई, औद्योगिक इलेक्ट्रॉनिक्स और प्रकाश मॉड्यूल के लिए एक साथ एक्सट्रूड किए गए बेस और सीधे फिन वाले मानक व कस्टम सेक्शन उपलब्ध कराता है। माप की तुलना करें और ड्रॉइंग, तैयार लंबाई, मात्रा तथा कूलिंग की स्थितियाँ भेजकर कोटेशन माँगें।
फिन और कूलिंग की शर्तें देखें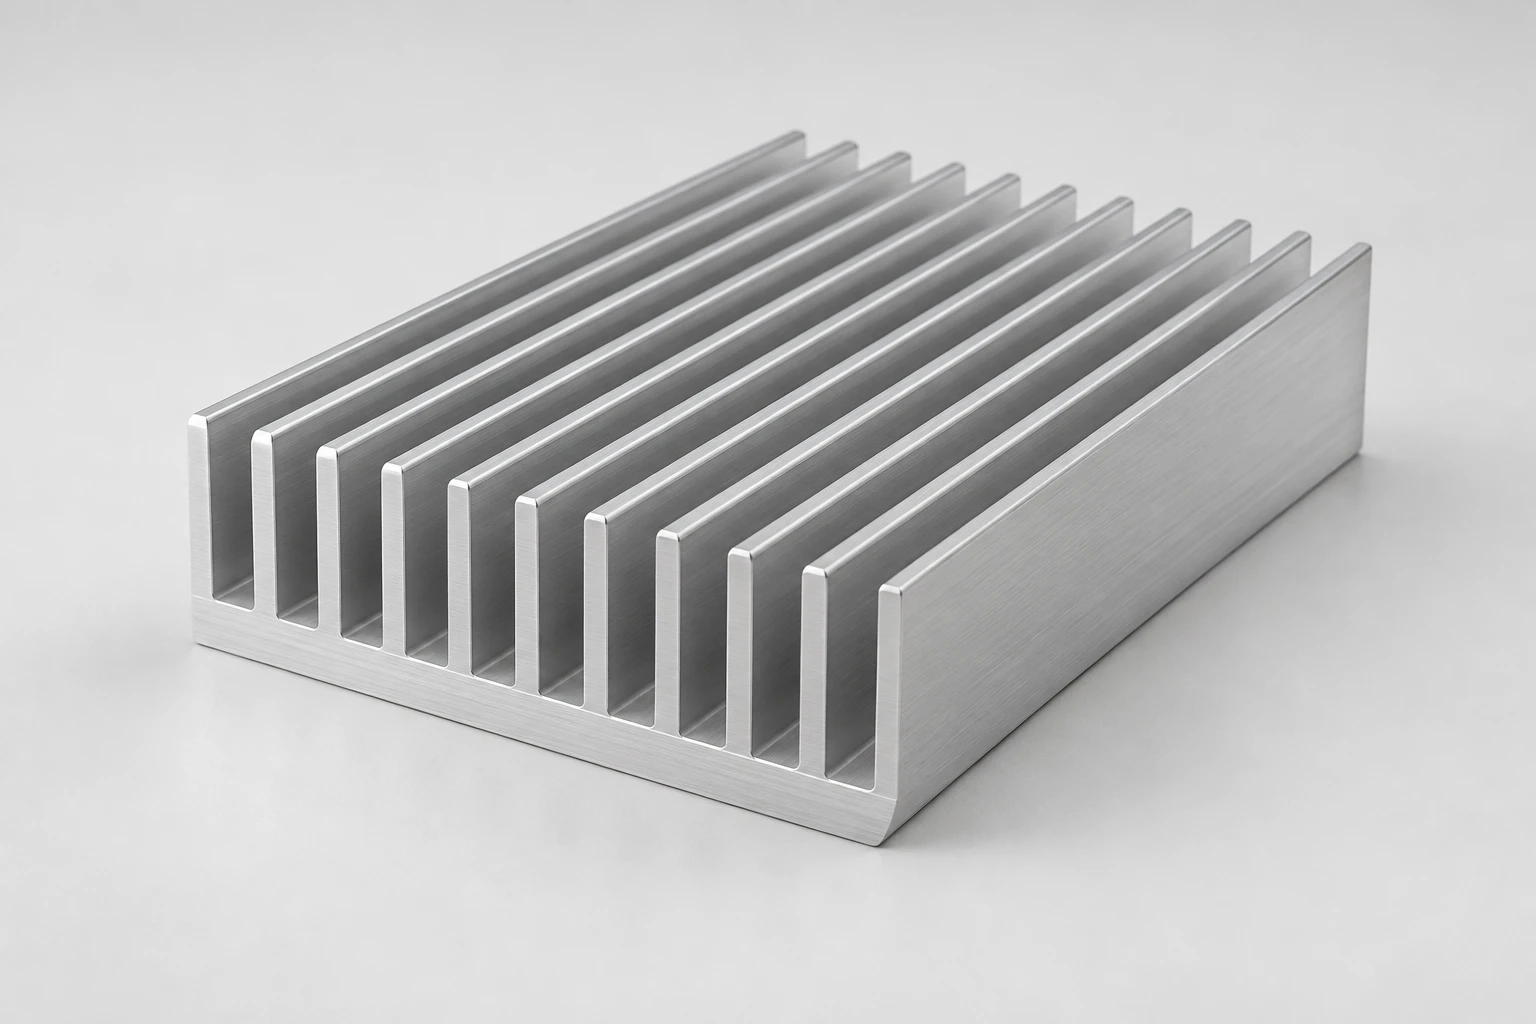
बेस और फिन एक्सट्रूज़न दिशा में चलते हैं।
ऊष्मा स्रोत के संपर्क से शुरुआत करें
माउंटिंग, उपलब्ध जगह और हवा को साथ परखें।
एकीकृत बेस और फिन
ऊष्मा फैलाव जाँचने के लिए स्रोत की स्थिति और संपर्क क्षेत्र बताएँ। [5]
मानक या नया सेक्शन
पूरी ड्रॉइंग जाँचें; डाई समीक्षा से पहले स्थिर फिटिंग माप चिन्हित करें।
तैयार पुर्जा ड्रॉइंग के अनुसार
कटिंग, छेद, थ्रेड और संपर्क सतह की मशीनिंग अलग निर्दिष्ट करें।
हीट सिंक प्रोफाइल के विनिर्देश
- प्रोफाइल श्रेणी
- हीट सिंक प्रोफाइल
- उत्पाद समूह
- सीधे फिन वाले एल्युमिनियम एक्सट्रूज़न प्रोफाइल
- सेक्शन
- मानक या कस्टम सेक्शन; चौड़ाई, ऊँचाई, बेस, फिन और लंबाई ड्रॉइंग के अनुसार
- सप्लाई स्पेसिफिकेशन
- चुनी गई ड्रॉइंग के लिए मानक, सामग्री, टॉलरेंस और अंतिम स्थिति तय करें
चार दस्तावेज़ित सेक्शन की तुलना
चौड़ाई, कुल ऊँचाई और बेस की मोटाई अलग माप हैं; लंबाई एक्सट्रूज़न दिशा में है। माप मिलीमीटर में हैं। [1–4]
| सेक्शन माप (mm) | 33 × 14 [1] | 100 × 40 [2] | 300 × 60 [3] | 320 × 20 [4] |
|---|---|---|---|---|
| कुल चौड़ाई | 33 | 100 | 300 | 320 |
| बेस सहित कुल ऊँचाई | 14 | 40 | 60 | 20 |
| बेस की मोटाई | 1.8 | 10 | 12 | 4 |
अन्य मानक या कस्टम सेक्शन पूछ सकते हैं। Fischer Elektronik शीट आकृति का आधार हैं, APW का स्टॉक कोड या थर्मल रेटिंग नहीं। पूरा सेक्शन, लंबाई और आपूर्ति शर्तें कोटेशन में पुष्टि करें।
ड्रॉइंग के लिए आठ माप
कुल ऊँचाई, फिन ऊँचाई, खुला अंतर, पिच और कट लंबाई अलग रखें।
- कुल चौड़ाई — W
- एक्सट्रूज़न दिशा के लंबवत बाहरी माप।
- बेस सहित कुल ऊँचाई — H
- निचली संपर्क सतह से फिन के सिरे तक।
- बेस की मोटाई — B
- निचली सतह से फिन चैनल के तल तक।
- फिन की ऊँचाई — h
- बेस के ऊपर; दिखाए सेक्शन में h = H − B।
- फिन की मोटाई — t
- टेपर फिन के लिए माप का स्थान बताएँ।
- फिन के बीच खुला अंतर — s
- दो फिन के बीच खाली जगह; टेपर हो तो माप बिंदु बताएँ।
- फिन पिच — p
- समान बिंदुओं के बीच दूरी; समान समानांतर फिन के लिए p = t + s।
- तैयार लंबाई — L
- एक्सट्रूज़न दिशा में, अलग कटिंग टॉलरेंस के साथ।
तापमान सीमा से थर्मल लक्ष्य निकालें
उदाहरण बेस संपर्क का तापमान सीमित करता है, सेमीकंडक्टर जंक्शन का नहीं। [5]
- सरल स्थिर मॉडल: पूरे 40 W हीट सिंक से होकर हवा में जाते हैं।
- 40 W निकाली जाने वाली ऊष्मा है, आवश्यक नहीं कि विद्युत इनपुट हो।
- स्थानीय हवा, दिशा, प्रवाह और स्रोत क्षेत्र का ध्यान रखें।
आवश्यक Rθsa ≤ (Ts,max − Ta) ÷ Q
(80°C − 40°C) ÷ 40 W = 1.0°C/W आवश्यक Rθsa ≤ 1.0°C/W
| इनपुट या लक्ष्य | उदाहरण मान | अर्थ |
|---|---|---|
| ऊष्मा भार — Q | 40 W | हीट सिंक में आने वाली ऊष्मा |
| परिवेश तापमान — Ta | 40°C | स्थानीय या प्रवेश करती हवा |
| बेस का अनुमत तापमान — Ts,max | 80°C | संपर्क क्षेत्र की ऊपरी सीमा |
| आवश्यक सिंक-से-परिवेश थर्मल रेज़िस्टेंस — Rθsa | ≤ 1.0°C/W | निर्धारित कूलिंग में जाँचा जाने वाला लक्ष्य |
नतीजा चयन की शर्त है, सूचीबद्ध सेक्शन का मापा थर्मल रेज़िस्टेंस नहीं।
एल्युमिनियम हीट सिंक को मेल खाती परिस्थितियों में जाँचें। जंक्शन सीमा से शुरू करने पर जंक्शन-से-केस और केस-से-सिंक रेज़िस्टेंस पहले शामिल करें। [5]
ड्रॉइंग और थर्मल शर्तें भेजेंतापमान बढ़े तो ऊष्मा का रास्ता जाँचें
तापमान का पैटर्न जाँच सुझाता है, कारण सिद्ध नहीं करता। [5]
| देखी गई स्थिति | संभावित कारक | पहली जाँच |
|---|---|---|
| पुर्जा गर्म, हीट सिंक अपेक्षाकृत ठंडा | संपर्क, असमान माउंटिंग या अलग माप बिंदु | तय बिंदुओं पर सतह, इंटरफेस सामग्री और कसाव जाँचें। |
| खुले में ठीक, बॉक्स में अधिक गर्म | हवा में बाधा या गर्म हवा का पुनर्चक्रण | जुड़े बॉक्स में प्रवेश, निकास, चैनल और स्थानीय हवा जाँचें। |
| फिन बढ़ाने से कम लाभ | चैनल बाधा या दूसरा थर्मल अवरोध | खुला अंतर, दिशा और असली प्रवाह जाँचें। |
| धातु बदलने से कम लाभ | संपर्क या हवा की तरफ का रेज़िस्टेंस हावी हो सकता है | समान स्थितियों में इंटरफेस और वेंटिलेशन की तुलना करें। |
भार, परिवेश, कूलिंग और माप स्थान समान रखें; कारण की पुष्टि माप से करें।
बेस, चैनल और कट सतह के विवरण
फिन प्रोफाइल के दृश्य
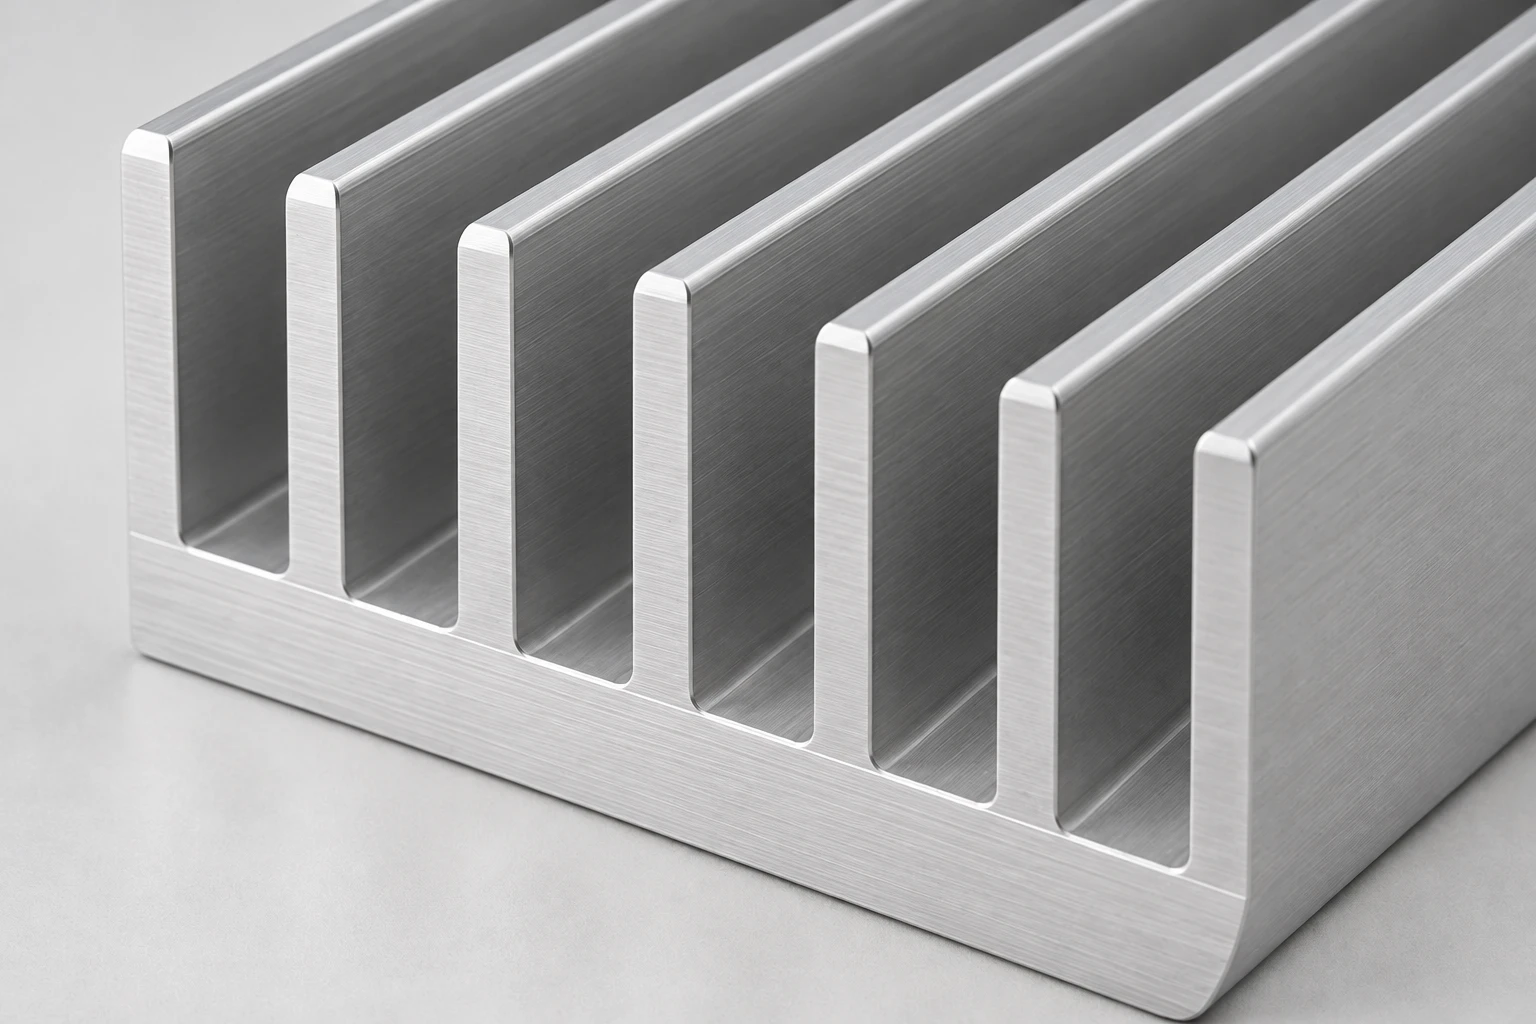
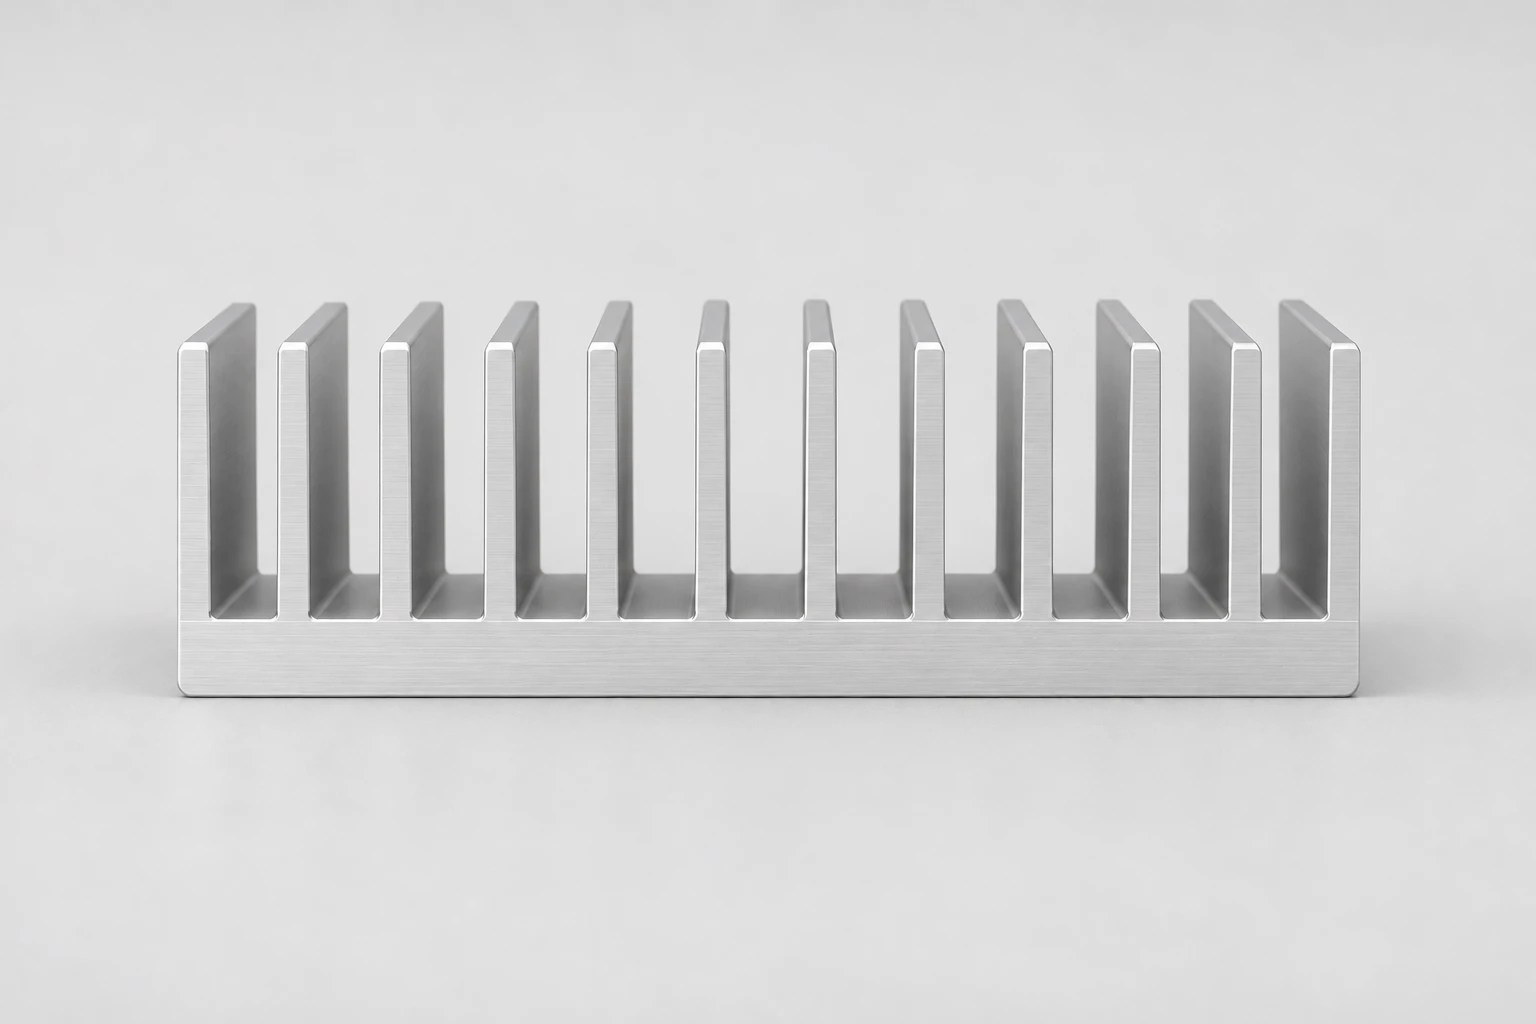
माप, टॉलरेंस और सतह स्वीकृत ड्रॉइंग के अनुसार।
फिन अंतर को हवा के अनुसार चुनें
एल्युमिनियम हीट सिंक के चैनल वास्तविक माउंटिंग से मेल खाने चाहिए। [5]
- प्राकृतिक संवहन: दिशा, खाली जगह और ऊपर उठती गर्म हवा का रास्ता बताएँ।
- फैन कूलिंग: बॉक्स की बाधाओं सहित चैनल प्रवाह और फैन की कार्यस्थितियाँ बताएँ।
- ऊष्मा भार, अधिकतम परिवेश और पुर्जे या संपर्क की ताप सीमा दें।
- आठ मापों से स्थिर फिटिंग माप और उपलब्ध जगह चिन्हित करें।
- स्रोत क्षेत्र, समतलता, फास्टनर और थर्मल इंटरफेस सामग्री तय करें।
- वास्तविक स्रोत, इंटरफेस, दिशा और कूलिंग के साथ पूरी असेंबली जाँचें।
असेंबली की जरूरत तय करें
चयन से पहले इंटरफेस और उपयोग का वातावरण बताएँ।
- पावर सप्लाई और कन्वर्टर
पुर्जे, स्क्रू की पहुँच, विद्युत इंसुलेशन और हवा के रास्ते दिखाएँ।
- औद्योगिक इलेक्ट्रॉनिक्स
खाली जगह, दिशा, कार्य चक्र और पास के ऊष्मा स्रोत बताएँ।
- प्रकाश मॉड्यूल
बोर्ड संपर्क और वेंटिलेशन तय करें; LED प्रोफाइल पृष्ठ भी देखें।
पूरे तैयार पुर्जे का कोटेशन लें
सेक्शन और पुर्जे की ड्रॉइंग के साथ रिविज़न, मात्रा और गंतव्य भेजें। कीमत, डाई, न्यूनतम ऑर्डर और समय जरूरत के अनुसार पुष्टि होंगे।
ऑर्डर से पहले क्या जाँचें
मैकेनिकल फिट और ऊष्मा स्थानांतरण की शर्तें अलग रखें।
बेस और संपर्क क्षेत्र
मोटाई और स्रोत की स्थिति ऊष्मा फैलाव को प्रभावित करती हैं। [5]
ड्रॉइंग और हवा की दिशा
फिटिंग माप, हवा की दिशा और बाधाएँ दिखाएँ। [5]
धातु और सतह
6063 और 6061 एक्सट्रूडेड सिंक में प्रयुक्त हैं; मिश्रधातु, टेम्पर और फिनिश पुर्जे के अनुसार पुष्टि करें। [6]
मानक या कस्टम
पूरी आकृति जाँचें; नए सेक्शन के लिए डाई समीक्षा माँगें।
कोटेशन अनुरोध का उदाहरण
उदाहरण डेटा की जगह अपनी असेंबली के मान लिखें।
- सेक्शन
- चौड़ाई 100 mm × कुल ऊँचाई 40 mm; बेस 10 mm। पूरा फिन आकार और रिविज़न जोड़ें।
- लंबाई और मात्रा
- कट लंबाई 150 mm; 200 नग।
- धातु और फिनिश
- मिश्रधातु, टेम्पर, सतह और जरूरत हो तो संपर्क की मास्किंग।
- माउंटिंग मशीनिंग
- छेद, थ्रेड, संपर्क क्षेत्र, समतलता और निरीक्षण डेटम।
- थर्मल स्थितियाँ
- भार, परिवेश, लक्ष्य तापमान, इंटरफेस, दिशा और प्रवाह।
- आपूर्ति और स्वीकृति
- गंतव्य, इच्छित समय, अहम टॉलरेंस और सहमत जाँच।
लंबाई व मात्रा अनुरोध के उदाहरण हैं, स्टॉक या न्यूनतम ऑर्डर नहीं। बाहरी माप पूरे फिन तय नहीं करते।
प्रोफाइल ड्रॉइंग पर चर्चा करेंनिरीक्षण और ताप जाँच पर सहमति
स्वीकृत ड्रॉइंग और निर्धारित उपयोग स्थितियाँ आधार हों।
आकृति और फिट
रिविज़न के अनुसार सेक्शन, लंबाई, सीधापन, मशीनिंग और किनारे जाँचें।
संपर्क और फिनिश
निर्दिष्ट तरीके से सतह और मास्किंग जाँचें।
असेंबली तापमान
लक्ष्य जाँचते समय भार, परिवेश, प्रवाह और इंटरफेस दर्ज करें। [5]
सेक्शन डेटा और थर्मल गाइड
शीट मापों का आधार हैं; गाइड चयन सिद्धांत समझाते हैं।
- [1] Fischer Elektronik: SK 636W = 33 mm; H = 14 mm; B = 1.8 mm.
- [2] Fischer Elektronik: SK 92W = 100 mm; H = 40 mm; B = 10 mm.
- [3] Fischer Elektronik: SK 568W = 300 mm; H = 60 mm; B = 12 mm.
- [4] Fischer Elektronik: SK 579W = 320 mm; H = 20 mm; B = 4 mm.
- [5] Boyd: हीट सिंक चयनथर्मल रेज़िस्टेंस, हवा, फिन अंतर और लंबाई का संबंध।
- [6] Boyd: हीट सिंक निर्माण गाइडएल्युमिनियम एक्सट्रूज़न, धातुएँ और प्रक्रियाओं की तुलना।
चयन और खरीद के सवाल
क्या ज्यादा घने फिन हमेशा बेहतर हैं?
नहीं। क्षेत्र बढ़ता है पर हवा रुक सकती है। प्राकृतिक संवहन या वास्तविक फैन स्थितियों के अनुसार अंतर चुनें और असेंबली जाँचें। [5]
क्या चौड़ाई और ऊँचाई से थर्मल रेज़िस्टेंस पता चलता है?
नहीं। फिन आकार, लंबाई, दिशा और हवा भी असर डालते हैं। तालिका APW की थर्मल रेटिंग नहीं है। [5]
कौन सी मिश्रधातु बतानी चाहिए?
6063 और 6061 प्रयुक्त विकल्प हैं। आकृति, यांत्रिक जरूरत और फिनिश के साथ मिश्रधातु तथा टेम्पर की पुष्टि करें। [6]
क्या कटिंग, छेद और टैपिंग माँग सकते हैं?
हाँ। कोटेशन समीक्षा के लिए लंबाई, स्थान और संपर्क शर्तें दें; अतिरिक्त मशीनिंग की पुष्टि जरूरी है।
क्या अन्य आकार या कस्टम सेक्शन मिल सकते हैं?
पूरी ड्रॉइंग और स्थिर माप देकर मानक या कस्टम सेक्शन पूछें। चार उदाहरण पूरी सीमा नहीं हैं।
पहली पूछताछ में क्या भेजें?
ड्रॉइंग, धातु, फिनिश, लंबाई, मात्रा और गंतव्य, साथ में भार, परिवेश, ताप सीमा, दिशा और हवा।
संबंधित कूलिंग प्रोफाइल
सेक्शन और कूलिंग शर्तें साथ भेजें
एल्युमिनियम हीट सिंक के लिए पूरी ड्रॉइंग, तैयार लंबाई और कार्यस्थितियाँ तय करें। मानक या कस्टम एक्सट्रूज़न के कोटेशन हेतु मात्रा भेजें।
एल्युमिनियम प्रोफाइल देखें